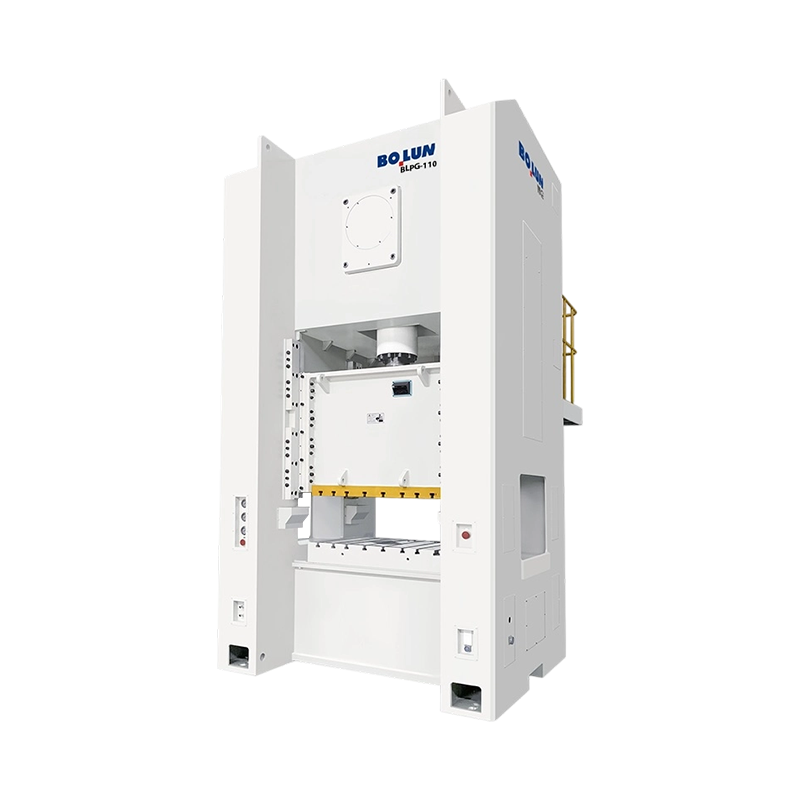


BLPG-110 vysokorychlostní přesný jednobodový širokodveřový výkonný lis uzavřeného typu poskytuje jmenovitou...
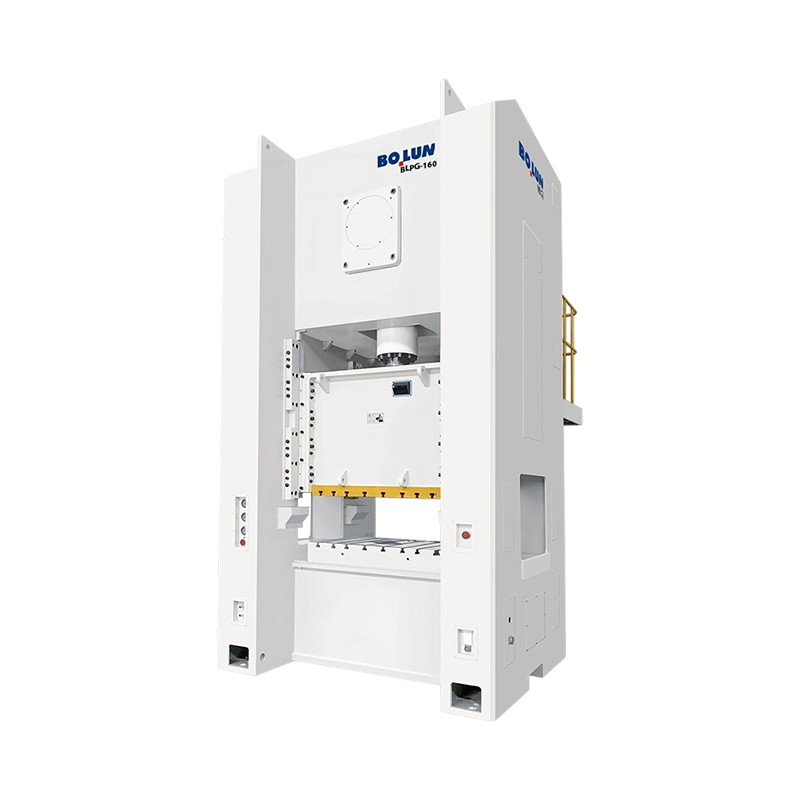
BLPG-160 Všestranný jednobodový širokodveřový výkonný lis s uzavřeným rámem a stabilním rámem je vhodný pro...
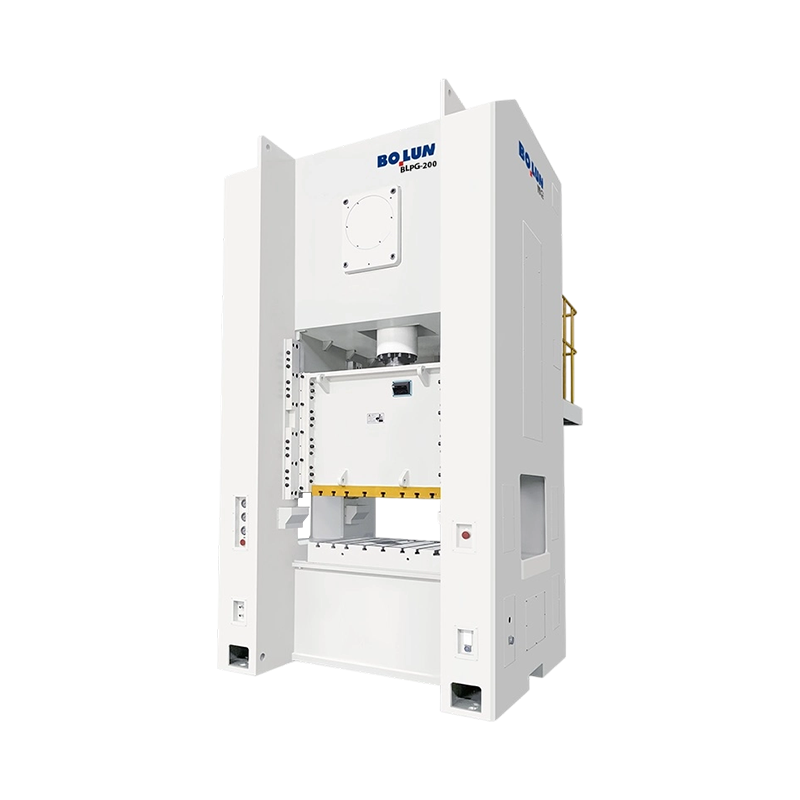
Vysokokapacitní velkoformátový uzavřený jednobodový širokodveřový výkonný lis BLPG-200 je určen pro velkopl...
Náš jednobodový výkonný lis uzavřeného typu řady BLPA představuje vrchol přesnosti, spolehlivosti a účinnosti v moderním tváření kovů. Tento stroj, který je speciálně navržen tak, aby zvládal náročné lisovací úkoly – jako je zpracování materiálu o tloušťce 3,2 mm běžné v automobilovém průmyslu a průmyslu spotřebičů – je vaším dokonalým partnerem pro vysoce výkonnou výrobu.
Vysoce tuhá strukturální integrita
Stroj je vybaven vysokopevnostním svařovaným rámem z ocelového plechu, který prochází speciálním procesem tepelného zpracování pro zmírnění pnutí. To zajišťuje maximální strukturální tuhost a minimální průhyb při velkém zatížení, což přímo vede k vynikající přesnosti součásti a výrazně prodloužené životnosti nástroje.
Vynikající převodovka a základní komponenty
Srdcem lisu je kovaný klikový hřídel z legované oceli 42CrMo, který nabízí výjimečnou odolnost proti únavě ve srovnání s tradičními litými komponenty. Náš převodový systém ve spojení s vysoce kvalitními pouzdry z cínového bronzu CuSn12 zajišťuje plynulou dodávku výkonu a sníženou tvorbu tepla, a to i při nepřetržitém třísměnném provozu.
Pokročilé pneumatické ovládání a bezpečnost
Stroj je vybaven vysoce výkonnou pneumatickou třecí spojkou a brzdovou jednotkou, poskytuje rychlou odezvu a přesnou přesnost zastavení. Bezpečnost je prvořadá; proto integrujeme dvojitý solenoidový bezpečnostní ventil a hydraulickou ochranu proti přetížení, abychom zabránili náhodným nepřetržitým zdvihům a chránili stroj před tonážními špičkami.
Přesné navádění pro složité úkoly
Prodloužené 6stranné (nebo volitelné 8stranné) dlouhé vodicí lišty poskytují výjimečnou stabilitu skluzu. Toto vysoce přesné vedení minimalizuje boční pohyb a zajišťuje konzistentní vůli matrice i při mimostředném zatěžování, což je rozhodující pro složité aplikace progresivních matric.
Bezproblémová integrace automatizace
Náš lis, poháněný řídicím systémem na bázi PLC s uživatelsky přívětivým HMI, je plně optimalizován pro synchronizaci s NC servopodavači a robotickými systémy. Ať už vyrábíte architektonické držáky nebo automobilové komponenty, naše zařízení nabízí flexibilitu a možnosti „Handshaking“ potřebné pro plně automatizovanou chytrou továrnu.
Vyberte si Bolun High-Precision Machinery – kde se odolnost snoubí s digitální automatizací.
Jako Čína Jednobodový lis uzavřeného typu Výrobci a Jednobodový lis uzavřeného typu Dodavatelé, Zhejiang Bolun High-Precision Machinery Co., Ltd. se nachází v provincii Če-ťiang, v srdci čínské přesné výroby. Společnost je již dvě desetiletí hluboce zakořeněna ve strojírenském průmyslu a díky rozsáhlým zkušenostem v oboru a technickým průlomům se vyvinula v moderní přední podnik v oblasti zařízení pro vysoce přesné tváření. Zajišťujeme výzkum a vývoj, konstrukci, výrobu, prodej i servis. Od našich počátků, kdy jsme překonávali překážky, až po současné vedoucí postavení v oblasti kovárenských a slévárenských strojů si společnost Bolun Machinery vybudovala profesionální, vyspělý a efektivní systém řízení výroby. Věnujeme se poskytování vynikajících řešení průmyslových obráběcích strojů zákazníkům po celém světě.
 Více o nás
BOLUN

0+
let
Zkušenosti v oboru

0+
Vyrobené kusy (předchozí rok)

0+
Počet zaměstnanců

0+
$
Milionů roční hodnota produkce

Jednobodový design Jedno připojení pohonu ve středu posuvu Dvojitý bodový design Dvě přípojky pohonu se rozprostírají po skluzu Krátká odpověď: Jeden bod versus dvojitý bod pro otevřené lisy Jednobodový mecha...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An otevřený typ lisovacího stroje používá rám ve tvaru C nebo mezeru, který ponechává přístup ke třem stranám pracovní plochy, což usnadňuje vkládání matric a podávacích dílů, zatímco stroj uzavřeného typu elektrického lisu používá rám s r...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů definovaných rámem, pohonem, spojovacími body beranu a zamýšleným procesem. To je důvod, proč se dva stroje se stejnou tonáží mohou na stejné matrici chovat velmi odlišně: jeden může držet široký panel naplocho, jiný může sahat do hlubokého hrdla...
Ve vysokorychlostních a nepřetržitých výrobních prostředích je primární výzvou udržení přesné polohy, kde sklíčko dosáhne svého nejnižšího bodu, známého jako Bottom Dead Center nebo BDC. Během nepřetržitého výrobního programu 24-7 je uzavřený jednobodový lis vystaven opakovaným mechanickým cyklům, které vytvářejí tření v ložiskách, ozubených kolech a kluzných vedeních. Toto tření vytváří teplo, které se postupně přenáší na hlavní klikový hřídel, ojnice a samotný rám lisu. Vzhledem k tomu, že ocel a litina se při zahřátí roztahují, toto nahromadění tepla způsobí prodloužení mechanických spojů, což posune šoupátko mírně níže, než je jeho kalibrovaná nulová poloha. Tento pomalý vertikální posun je primární příčinou BDC driftu, který přímo ovlivňuje hloubku průniku nástroje a může mít za následek nekonzistentní rozměry součásti.
Kromě tepelné roztažnosti přispívají k odchylkám BDC také dynamické faktory. Při provozu při vysokých rychlostech se zvyšují setrvačné síly vratně se pohybujícího saně a nástroje. Tato setrvačnost vytváří dočasné elastické roztažení v rámu a spojovacích spojích během reverzní fáze zdvihu. Jak se stroj zrychluje nebo zpomaluje, aby se přizpůsobil změnám podávání materiálu, tato dynamická zatížení se mění, což způsobuje dynamické řazení BDC. Aby se předešlo problémům s kvalitou, musí operátoři lisování řešit jak postupný tepelný růst, tak rychlé dynamické změny, ke kterým dochází během dlouhých výrobních sérií.
Ke zmírnění postupného nárůstu teploty kritických součástí pohonu využívají moderní lisovací systémy pokročilé strategie mazání a tepelného managementu. Hlavní ložiska a excentrický hřídel jednobodový lis uzavřeného typu jsou nepřetržitě zásobovány olejem z centrálního mazacího systému. Namísto pouhé recyklace tohoto oleje, vysoce výkonné lisy vedou mazivo přes aktivní výměník tepla vybavený přesnými teplotními senzory. Ochlazováním oleje na normalizovanou provozní teplotu před jeho opětovným zavedením na ložiskové plochy systém funguje jako aktivní chladič, odvádí tepelnou energii generovanou vysokorychlostním třením a stabilizuje vnitřní teplotu mechanického hnacího ústrojí.
Stabilizace teploty maziva minimalizuje teplotní rozdíl mezi začátkem směny a hodinami nepřetržitého provozu. Zhejiang Bolun Vysoká-Precision Machinery Co., Ltd. staví robustní systémy tepelné regulace, které monitorují teplotu rámu a pohonu v reálném čase. Udržováním stabilního teplotního gradientu napříč celou strukturou stroje je rychlost fyzické roztažnosti ve spojení klikového hřídele a šoupátka udržována v těsných mezích, což umožňuje nepřetržitý chod lisu s minimálním mechanickým posunem a eliminuje potřebu častých ručních odstávek, aby se součásti mohly ochladit.
Zatímco tepelná stabilizace omezuje rychlost růstu, vysoce přesné operace vyžadují aktivní korekci v reálném čase, aby se zcela eliminoval posun BDC. Moderní sítě řízení lisů integrují dynamické kompenzační systémy s uzavřenou smyčkou, které využívají snímače s vysokým rozlišením, jako jsou snímače vířivých proudů nebo lineární snímače, instalované přímo na lože lisu nebo vodicích sloupech. Tyto senzory měří přesnou vzdálenost mezi skluzem a deskou kolébky ve spodní části každého zdvihu a přenášejí tato data do centrální procesorové jednotky v mikrosekundách. Pokud ovladač detekuje, že saně vlivem tepla nebo změn zatížení sjíždí dolů, automaticky spustí mikronastavení mechanismu výšky saně během nepracovní části zdvihu.
Toto nastavení za běhu se provádí motorovým seřizovacím systémem s vysokým točivým momentem integrovaným do posuvné sestavy. Systém provádí submikronové korekce délky ojnice a kompenzuje tepelné prodloužení bez přerušení výrobního toku. Tato integrace zpětné vazby senzoru a přesného řízení motoru zajišťuje, že jednobodový lis uzavřeného typu udržuje konzistentní hloubku tváření v milionech po sobě jdoucích cyklů a podporuje vysoce automatizované výrobní linky, kde je nutné se vyhnout ručnímu zásahu.
Níže uvedená tabulka poskytuje přehled různých přístupových strategií využívaných ke zvládání BDC driftu během nepřetržitých operací, přičemž zdůrazňuje složitost jejich implementace a možnosti korekce.
| Kontrolní strategie | Provozní princip | Průměrný rozsah driftu BDC (mm) | Náklady na implementaci | Požadavek na údržbu |
|---|---|---|---|---|
| Standardní chlazení vzduchem | Pasivní rozptyl prouděním okolního vzduchu | 0,080 až 0,150 | Základní linie | Nízká (pouze jednotky pro čištění ventilátorů) |
| Aktivní chlazení oleje | Chlazení oleje s uzavřeným okruhem přes externí výměník tepla | 0,030 až 0,060 | Mírný | Pravidelné výměny filtrů a kontroly chladicí kapaliny |
| Statická kompenzace | Předem vypočítané matematické vzorce založené na době běhu | 0,025 až 0,045 | Nízká (integrovaný software) | Vyžaduje pravidelnou rekalibraci snímače |
| Uzavřená smyčka v reálném čase | Dynamické monitorování senzoru s motorizovanou korekcí skluzu | 0,005 až 0,015 | High | Pravidelná kalibrace snímačů dráhy |
Jak je uvedeno ve srovnávacích datech, pasivní metody samotné jsou obecně nedostatečné pro aplikace vyžadující mikroúrovňové tolerance. Dosažení nejvyšší úrovně konzistence vyžaduje kombinovaný přístup, kdy aktivní stabilizace teploty oleje zpracovává většinu tepelné energie, zatímco zpětná vazba senzoru v reálném čase řídí zbývající minuty. Implementace těchto duálních systémů umožňuje výrobcům splnit přísné požadavky na kvalitu během vysokorychlostních a nepřetržitých lisovacích operací.
Geometrické uspořádání rámu lisu hraje zásadní roli v tom, jak tepelná roztažnost ovlivňuje celkovou přesnost. Asymetrické rámy, jako jsou standardní otevřené konstrukce, mají tendenci se nerovnoměrně roztahovat, když jsou vystaveny změnám teploty, což způsobuje naklánění rámu dopředu a nesprávné vyrovnání razníku. Jednobodový lis uzavřeného typu využívá symetrickou konfiguraci s uzavřeným rámem, která rozděluje tepelné zatížení rovnoměrně na levou i pravou svislou tyč. Tato strukturální symetrie zajišťuje, že k jakékoli tepelné roztažnosti dochází rovnoměrně ve svislém směru, přičemž saně udržuje dokonale rovnoběžně s ložem a zabraňuje horizontálním smykovým silám, které by mohly poškodit nástroje.
Kromě konstrukčního řešení je zásadní výběr materiálů s vhodnými tepelnými vlastnostmi. Bolun Machinery využívá ocelové plechy s vysokou hustotou odlehčené od pnutí a lité součásti, které mají vysoce předvídatelné koeficienty tepelné roztažnosti. Před obráběním procházejí tyto struktury cykly tepelného pnutí, aby se zajistilo, že vnitřní struktura zrna kovu je plně stabilizovaná. Tento výrobní proces zabraňuje deformaci nebo deformaci rámu při tepelném cyklování spojeném s přechodem mezi aktivními výrobními stavy a nečinnými továrními podmínkami, přičemž zachovává dlouhodobé geometrické vyrovnání vedení lisu.
Řízení posunu BDC není pouze funkcí designu lisu; vyžaduje také pečlivou koordinaci s nástroji a příslušenstvím matric. V progresivních lisovacích nástrojích se často používají tlakové láhve s dusíkem, které zajišťují konzistentní sílu držáku polotovaru. Během nepřetržitého chodu 24/7 se však tyto válce mohou zahřívat v důsledku vysokofrekvenční komprese, což vede ke změnám vnitřního tlaku, které mění celkovou odporovou sílu pociťovanou saněm lisu. Pokud se požadavky na tonáž dynamicky posunou v důsledku měnícího se tlaku ve válci, bude se měnit pružná deformace rámu lisu, což způsobí menší výkyvy ve fyzické poloze BDC.
Aby se předešlo těmto odchylkám, výrobní linky integrují externí systémy potrubí pro dusík s ventily pro regulaci tlaku, které udržují tlak v láhvi konstantní bez ohledu na změny teploty. Zajištění stejnoměrné odporové síly pomáhá stabilizovat celkovou tvarovací tonáž, což zase udržuje pružnou deformaci jednobodového lisu uzavřeného typu konstantní ve všech směnách. Díky kombinaci stabilních sil nástroje, tuhé symetrické konstrukce rámu a citlivých kompenzačních systémů s uzavřenou smyčkou mohou moderní továrny úspěšně provozovat vysoce přesné lisovací operace 24 hodin denně s vysoce konzistentní kvalitou dílů.
Otázka: Jaká opatření jsou integrována do vašeho uzavřeného jednobodového lisu pro stabilizaci dolní úvrati (BDC) během intenzivních nepřetržitých provozů?
Odpověď: Tepelná roztažnost mechanických spojů je řízena prostřednictvím aktivního chladicího systému mazání, který stabilizuje teploty oleje, v kombinaci se snímači posuvu s uzavřenou smyčkou v reálném čase. Společnost Zhejiang Bolun High-Precision Machinery Co., Ltd. staví tyto systémy pro dynamické sledování polohy skluzu, provádějící submikronové úpravy mechanismu výšky skluzu pro kompenzaci jakéhokoli postupného tepelného posunu bez zastavení linky.
Otázka: Proč je při výrobě elektrických nebo automobilových komponentů s vysokou tolerancí preferován jednobodový lis uzavřeného typu před alternativou otevřeného typu?
Odpověď: Symetrický design s uzavřeným rámem zcela eliminuje úhlové vychýlení nebo efekt otevření rámu, který je běžný u strojů s mezerovým rámem při velkém zatížení. Nasměrováním všech reakčních sil po dokonale vertikální dráze zajišťuje uzavřený rám, že vyrovnání nástroje zůstává vysoce přesné, zabraňuje nerovnoměrnému opotřebení matrice a udržuje úzké tolerance součástí.
Otázka: Jak zvládá hnací ústrojí vašeho jednobodového lisu silné mechanické rázy spojené se zpracováním vysoce pevných konstrukčních materiálů?
Odpověď: Jediný spojovací bod je podepřen klikovými hřídeli z vysoce legované slitiny a odolnými, olejem zalitými pouzdry navrženými tak, aby rovnoměrně rozložily silné nárazové zatížení. Tento design je podpořen robustní rámovou konstrukcí Bolun Machinery, která prochází důkladnou tepelnou úlevou, aby absorbovala náhlé uvolnění energie při lomu nebo zaslepení kovu bez mikro-posunu.
Otázka: Jak váš lis chrání drahé, citlivé nástroje před škodlivým přetížením během vysokofrekvenčních výrobních cyklů?
Odpověď: Každý lis je vybaven vysoce citlivým hydraulickým systémem ochrany proti přetížení umístěným uvnitř sestavy posuvu. V případě podávání dvou listů nebo zaseknutí nástroje hydraulický tlak okamžitě poklesne a zastaví pohyb saní během milisekund, aby se zabránilo strukturálnímu poškození jak nástrojů, tak samotného rámu lisu.
Otázka: Lze upravit profily zdvihu posuvu a nastavení výšky uzavření tak, aby vyhovovaly specializovaným progresivním lisovacím nástrojům s různými výškami uzavření?
Odpověď: Ano, naše komplexní konstrukční a výrobní systémy nám umožňují vybavit tyto lisy motorizovanými mechanismy nastavování saní a pokročilými programovatelnými řídicími jednotkami. Tato konfigurace umožňuje rychlé, opakovatelné nastavení nástrojů a snadné úpravy tak, aby vyhovovaly různým výškám matrice a složitým, vícestupňovým sekvencím lisování.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraveni začít?
Spojte se s námi

ještě dnes!
ZHEJIANG BOLUN
