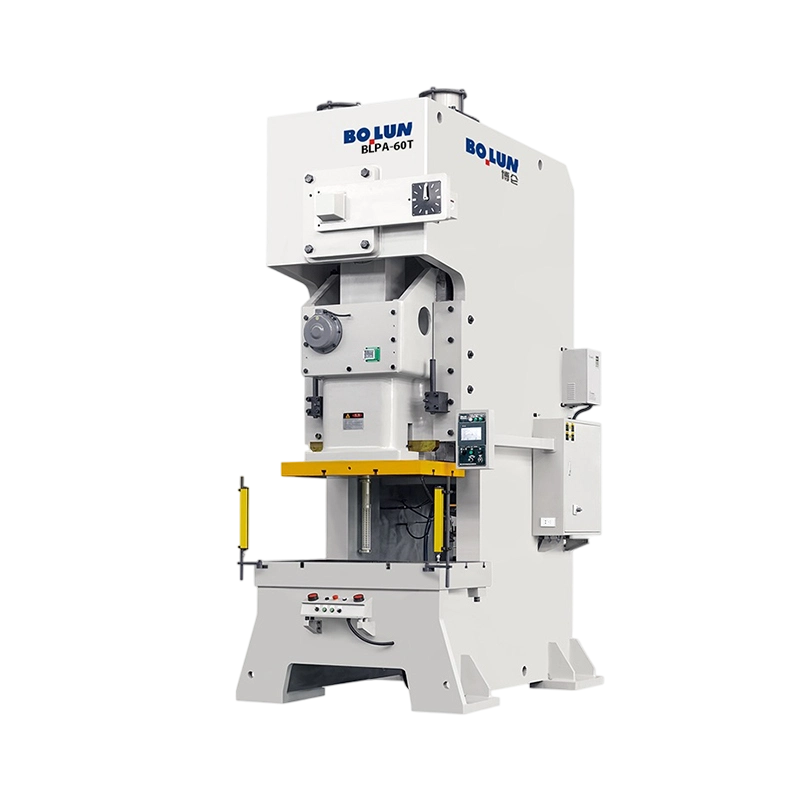
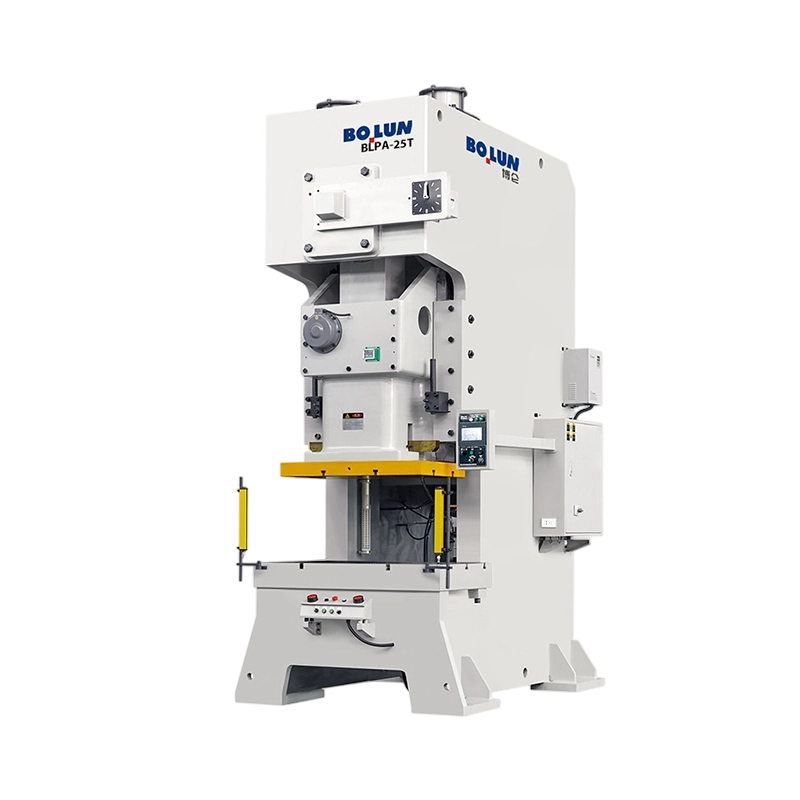
Jednobodový mechanický lis otevřeného typu pohání suport z jednoho spojení ve středu, díky čemuž je stroj jednoduchý a ekonomický pro lehkou práci, zatímco otevřený dvoubodový mechanický lis pohání suport ze dvou spojů rozmístěných po jeho šířce, což zlepšuje vyvážení zatížení, rovnoběžnost a toleranci na širších matricích. . Jednobodové lisy se obvykle vybírají pro malé stříhání, děrování a lehké tvarování do asi 100 tun, zatímco dvoubodové lisy jsou obvykle určeny pro větší díly a síly od asi 100 tun do zhruba 300 tun. .
Pro kupující a inženýry závodu spočívá praktické rozhodnutí na třech otázkách: jak velká je matrice, jak daleko je síla od středu skluzu a jak přísná musí být tolerance. Jednobodový lis je často správnou volbou, když jsou díly malé a vycentrované, zatímco dvoubodový lis je bezpečnější a přesnější, jakmile se matrice rozšíří nebo je obrobek mimo střed.
Centrální pohon, nižší cena, pouze centrované zatížení
Dva pohony, lepší vyvážení a přesnost
Oba používají otevřené C nebo mezerové rámy
Excentrické zatížení způsobuje náklon a opotřebení
An otevřený typ lisovacího stroje používá rám ve tvaru C otevřený na třech stranách, což umožňuje snadný přístup k oblasti matrice, a verze s jedním i dvěma hroty sdílejí tuto filozofii rámu, přičemž se liší ve způsobu pohonu saně .
Otevřené hrdlo umožňuje obsluze a podávacímu zařízení dosáhnout matrice zepředu a ze stran. To je cenné v dílnách a středně velkých závodech, kde je častá výměna matrice. Kompromisem je, že rám se při zatížení ohýbá více než uzavřená konstrukce, takže uspořádání pohonu a způsob působení síly se stávají obzvláště důležitými.
V obou konstrukcích převádí klikový hřídel nebo excentr rotaci setrvačníku na pohyb šoupátka nahoru a dolů přes jednu nebo více spojovacích tyčí. Počet spojovacích bodů určuje, jak tvářecí síla dosáhne saně, a tento jediný faktor utváří výkon, cenu a vhodnost každého stroje.
The otevřený typ jednobodového silového lisu přenáší celou svou tvářecí sílu přes jeden spojovací bod, obvykle blízko středové osy suportu, takže matrice musí být přesně vyrovnána s tímto bodem, aby se zabránilo nerovnoměrnému zatížení .
Protože je zde pouze jedno připojení pohonu, jednobodové provedení má méně pohyblivých částí, jednodušší klikový hřídel nebo excentrické uspořádání a nižší výrobní náklady. Úkonů údržby je méně, což vyhovuje menším závodům a prodejnám s omezeným technickým personálem.
Jednobodové lisy zvládají malé, vycentrované části, jako jsou elektrické svorky, malé držáky, podložky, spony a jednoduché propichovací práce. Když je síla soustředěna blízko středu suportu a matrice je kompaktní, stroj poskytuje konzistentní výsledky za konkurenceschopnou cenu.
Když pracovní síla sedí mimo jediný spojovací bod, saně má tendenci se naklánět a toto naklánění se zvyšuje se vzdáleností mezi silou a středem pohonu . Práce mimo střed může proto způsobit nerovnoměrné opotřebení lišt a vodítek a vyrábět díly, které se liší rozměrem nebo rovinností. Konstruktéři omezují tento efekt tím, že drží lis ve středu, používají větší lišty a omezují excentrický moment, který má lis nést.
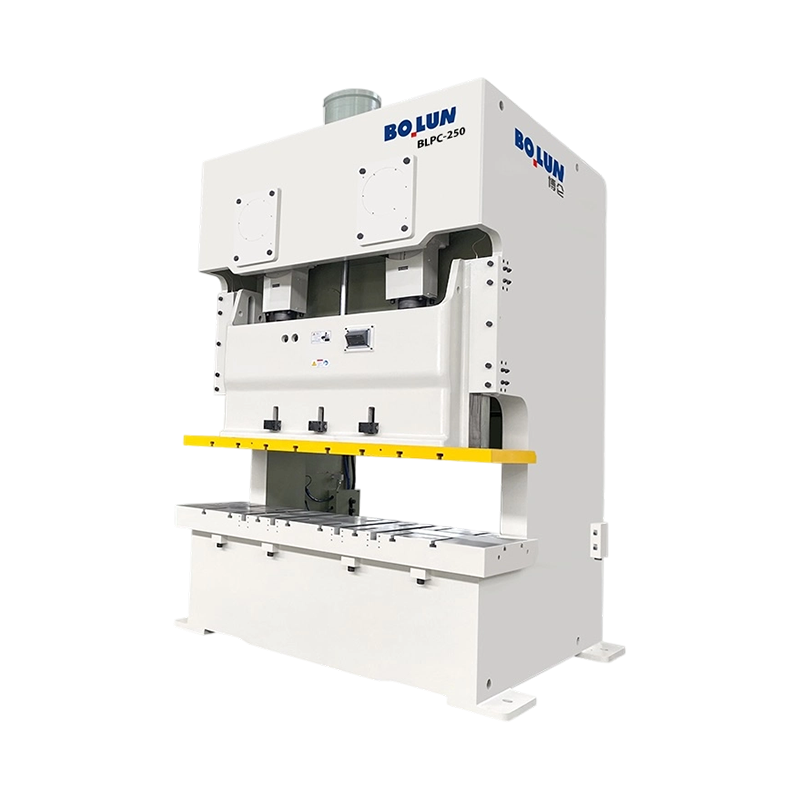
The otevřený dvoubodový silový lis pohání šoupátko ze dvou spojovacích bodů rozmístěných po jeho šířce, takže síla je mezi nimi sdílena a šoupátko zůstává pod zatížením vyrovnanější .
Dva spojovací body, často poháněné společným klikovým hřídelem nebo dvěma excentrickými hřídeli, rozdělují zatížení na šířku saní. Toto uspořádání snižuje naklánění, když je matrice široká nebo když síla není dokonale vycentrována. Zlepšuje také rovnoběžnost mezi suportem a ložem, což podporuje těsnější toleranci součástí.
Dvoubodové lisy vyhovují širším matricím, delším čarám vysekávání, progresivním matricím s více stanicemi a tvářecím operacím, které působí silou v širší oblasti. Automobilové držáky, díly zařízení a elektrické lisování s mnoha funkcemi často fungují spolehlivěji na dvoubodovém stroji.
Druhé připojení měniče přidává součásti, požadavky na vyrovnání a body údržby. Počáteční cena je vyšší a nastavení vyžaduje pozornost na oba spojovací body, aby skluz zůstal vyvážený. Výhodou je větší stabilita a širší pracovní obálka.
Níže uvedené srovnání zdůrazňuje kompromisy, které jsou nejdůležitější při výběru konfigurace pohonu pro lis s otevřeným rámem .
| Charakteristický | Jednobodový lis | Dvojitý stisk |
|---|---|---|
| Připojení pohonu | Jedno centrální připojení | Dvě připojení přes šířku |
| Typické kapacitní pásmo | Do cca 100 tun | Asi 100 až 300 tun |
| Tolerance vůči mimostředovému zatížení | Nízké, naklání se excentrickou silou | Dobré, sdílení zátěže přes snímek |
| Paralelnost při zatížení | Vyžaduje pečlivé vystředění matrice | Lepší údržba napříč širšími matricemi |
| Relativní pořizovací cena | Nižší | vyšší |
| Body údržby | Méně součástí pohonu | Více ložisek a spojů ke kontrole |
| Typické díly | Malé středové polotovary a koncovky | Široké držáky a progresivní matrice |
Umístění pracovní síly vzhledem k připojení pohonu určuje, zda saně zůstane ve vodorovné poloze, takže pochopení polohy zatížení je základem pro výběr mezi dvěma návrhy .
Když je lisovací síla vystředěna nad spojovacím bodem, chová se jednobodový lis téměř jako ideální stroj s rovnoměrným opotřebením a stabilními rozměry dílů. Malé raznice umístěné pečlivě u středové linie jsou sladkou tečkou za tímto designem.
Excentrické zatížení vytváří moment, který se pokouší naklonit saně. Například matrice, jejíž řezné hrany leží 50 milimetrů od středu pohonu při jednobodovém lisu, může vyvolat znatelné naklonění, které se objeví jako otřepy na jedné straně součásti. Dvojité bodové lisy snižují tento moment rozdělením síly mezi dvě spojení, takže stejná matrice často běží s menším zkreslením.
Rozvržení matrice naplánujte tak, aby kombinované těžiště řezné síly sedělo co nejblíže středu pohonu. Pokud nelze těžiště přesunout do středu, návrh by se měl posunout směrem ke stroji se dvěma hroty nebo přidat vodící prvky, jako jsou těžší lišty a vyvážené prvky matrice.
Výběr by měl být založen na součástech, matrici a požadavcích na toleranci spíše než na samotné ceně, protože neodpovídající konfigurace pohonu způsobuje opakované problémy, které stojí více než počáteční úspory. .
Změřte šířku zápustky a rozpětí řezacích nebo tvářecích stanic. Úzké, středové zápustky jsou kompatibilní s jednobodovými stroji, zatímco široké zápustky a vícepolohové progresivní nástroje obvykle potřebují dvoubodovou podporu.
Vypočítejte střižnou nebo tvářecí sílu z obvodu, tloušťky materiálu a pevnosti ve smyku. Udržujte rezervu zhruba 20 procent pod jmenovitou tonáží pro normální provoz. Pokud se špičková síla blíží kapacitě jednoho bodu, dvoubodový lis poskytuje více prostoru pro variace.
Velkoobjemové díly s úzkými tolerancemi těží ze stability dvoubodového lisu, protože rovnoběžnost je zachována po delší dobu mezi kontrolami. Nízkoobjemový prototyp nebo krátkodobou práci lze často ekonomicky zvládnout na jednobodovém stroji.
Tonáž popisuje pouze část lisu, takže kupující by měli posoudit zdvih, výšku uzavření, velikost lože a energetickou kapacitu spolu s konfigurací pohonu .
Výrobci hodnotí tonáž ve specifikované vzdálenosti před dolní úvratí. Tvářecí práce, které vyžadují maximální sílu v jiném bodě zdvihu, mohou překročit bezpečnou kapacitu, takže jmenovitý bod by měl odpovídat požadavkům procesu.
Délka zdvihu by měla pojmout nejdelší část a podávací zařízení, zatímco výška uzavření musí zahrnovat výšku sady matrice a případné stohování součástí. Dvoubodové lisy s většími rámy mohou nabídnout více možností uzavření výšky pro progresivní obrábění.
| Specifikace | Proč na tom záleží | Otázka na dodavatele |
|---|---|---|
| Jmenovitá tonáž a bod hodnocení | Nastavuje maximální bezpečnou sílu | Při jaké vzdálenosti úderu je hodnocení platné? |
| Přípustné excentrické zatížení | Omezuje práci mimo střed | Jaký je maximální moment pro tento rám? |
| Specifikace paralelismu snímku | Kontroluje přesnost dílu | Jaká tolerance je zaručena při plném zatížení? |
| Údery za minutu | Výrobní kapacita | Platí tato sazba pro jmenovitou tonáž? |
| Rozměry postele a podhlavníku | Velikost matrice a montážní prostor | Jaké velikosti sady matric se hodí bez úprav? |
Návrh formy a konfigurace pohonu musí být zvažovány společně, protože matrice, která dobře funguje na jednom stroji, může produkovat špatné díly na jiném .
Umístěte matrici tak, aby kombinovaná řezná síla padala blízko středu pohonu. Vodicí sloupky a pouzdra by měly být dimenzovány pro očekávané boční zatížení a patka matrice by měla být dostatečně široká, aby udržela razník a matrici zarovnané pod skluzem.
Progresivní matrice šíří sílu přes několik stanic. Na dvoubodovém lisu uspořádejte stanice tak, aby se zátěž rozložila rovnoměrně mezi dva spojovací body. Nerovnoměrné zatížení stanice může stále vytvářet momentové efekty, takže výpočty síly by měly být kontrolovány pro každou stanici.
Těžší vodicí systémy a tvrzené otěrové plochy pomáhají kontrolovat nesouosost u obou konstrukcí. Pravidelná kontrola vodicích sloupků, pouzder a povrchů vodících lišt umožňuje hladký pohyb matrice a chrání kvalitu dílu při dlouhém provozu.
Přesnost nastavení určuje, zda kterákoli konfigurace dosáhne svého konstrukčního výkonu, a kontrola vyrovnání by měla být zabudována do každé výměny matrice .
Vyčistěte kolébku a čelist matrice, umístěte matrici podle středových značek a rovnoměrně ji upněte předepsaným utahovacím momentem. Před spuštěním při výrobní rychlosti nastavte výšku uzavření podle specifikace matrice a potvrďte uzavření pomocí spároměru.
Zkontrolujte rovnoběžnost mezi sklíčkem a lůžkem pomocí číselníkových indikátorů v několika bodech napříč lůžkem. Dvoubodové lisy by měly vykazovat konzistentní údaje po celé šířce, zatímco jednobodové lisy mohou vykazovat větší odchylky, pokud je matrice mimo střed. Zaznamenávejte hodnoty, abyste identifikovali posun v průběhu času.
U dvoubodového lisu musí oba spojovací body konzistentně zapadnout. Zkontrolujte délku ojnice, stav pouzdra a načasování pohonu, aby se saně během zdvihu nekroutily. Nekonzistentní načasování se projevuje nerovnoměrnými vlastnostmi součásti a abnormálním hlukem.
Nároky na údržbu rostou s počtem připojení pohonu, takže dvoubodové lisy vyžadují více plánované kontroly než jednobodové stroje .
Zaměřte se na ložisko centrálního připojení, vůli vodících lišt, stav spojky a brzdy a mazání hlavního klikového hřídele. Vzhledem k tomu, že zatížení je koncentrované, opotřebení lišty a vodicí lišty by měly být často kontrolovány při vybíhání ze středových matric.
Zkontrolujte obě připojovací ložiska, obě sestavy ojnic a obě sady lišt. Zkontrolujte, zda mazání zasahuje do každého bodu a zda se obě strany opotřebovávají podobnou rychlostí. Nerovnoměrné opotřebení mezi stranami je včasným varovným signálem, že vyrovnání nebo zatížení matrice vyžaduje pozornost.
Lisy s otevřeným rámem stále představují vážné nebezpečí rozdrcení a zapletení a bezpečnostní systém musí odpovídat konfiguraci pohonu a způsobu podávání .
Používejte pevné ochranné kryty, blokované kryty, světelné závory nebo zařízení pro detekci přítomnosti, která zabrání vniknutí rukou během zdvihu. Otevřené hrdlo musí být řízeno opatrně, protože poskytuje přístup k nebezpečí z několika směrů.
Dva ruční ovladače udržují obě ruce mimo matrice během zdvihu. Pravidelně měřte brzdnou dráhu a dobu zastavení, protože opotřebení brzd tyto hodnoty mění. Lis, který přejede, může poškodit nástroje a ohrozit obsluhu.
Operátoři a pracovníci údržby potřebují před jakoukoli interní prací školení o manipulaci s matricemi, postupech nastavení a označení uzamčení. Dodržujte požadavky na ochranu stroje, které platí ve vaší zemi, jako jsou pravidla OSHA ve Spojených státech nebo příslušné evropské směrnice.
Reálné aplikace ukazují, jak se tyto dvě konfigurace používají v každodenní výrobě, a níže uvedené příklady odrážejí spíše běžnou praxi než konkrétní modely strojů .
Malý jednobodový lis s vystředěným zaslepovacím lisem může vyrábět koncovky při vysokých rychlostech zdvihů. Vzhledem k tomu, že díly jsou malé a síla je dobře vycentrovaná, jednobodová konstrukce poskytuje spolehlivý výstup při nižších nákladech na vybavení.
Širší držáky s více propichovacími a tvářecími prvky často běží na dvoubodových lisech. Sdílené zatížení a lepší rovnoběžnost pomáhají udržet polohu otvoru a rovinnost při dlouhých výrobních sériích.
Díly zařízení, které kombinují vysekávání a ohýbání na široké ploše matrice, často využívají dvoubodové stroje. Konzistentní rozložení síly snižuje kolísání zpětného odpružení a zlepšuje usazení sestavy.
Nákupní cena je pouze jednou částí rozhodnutí a celkové náklady na vlastnictví zahrnují zmetkovitost, životnost matrice, práci na údržbě a prostoje .
U centrovaných malých dílů může jednobodový lis přinést nejnižší celkové náklady, protože jeho jednodušší pohon a nižší kapitálová cena vyhovují krátkodobě a nenáročné práci. Úspory rychle mizí, pokud mimostředové matrice způsobují častý odpad nebo předčasné opotřebení nástrojů.
Dvoubodový lis se často odvděčí nižší zmetkovitostí, delší životností matrice a menším počtem stížností na přesnost u širokých nebo velkoobjemových dílů. Jeho vyšší pořizovací cena je oprávněná, když jsou výrobní série dlouhé a požadavky na toleranci jsou přísné.
Většina problémů souvisejících s pohonem se projevuje jako nerovnoměrné díly, abnormální opotřebení nebo hluk a strukturovaná kontrola najde příčinu rychleji než metodou pokus-omyl .
Jednostranné otřepy často indikují naklonění způsobené mimostředovým zatížením u jednobodového lisu nebo nerovnoměrnou rovnoběžnost u dvoubodového lisu. Nejprve zkontrolujte vystředění matrice, poté ověřte rovnoběžnost a vůli lišty.
Větší opotřebení jedné lamely indikuje excentrické zatížení nebo nesouosost. Upravte polohu matrice, resetujte vůle a zkontrolujte vodicí plochy. Výměna opotřebených lišt dříve, než poškodí skluz, zabrání nákladným opravám.
Klepání může pocházet z opotřebovaných spojovacích pouzder, uvolněných upevňovacích prvků nebo rozdílů v časování mezi spojovacími body. Před obnovením výroby zastavte lis, zkontrolujte každé spojení a potvrďte vůle pouzder.
Otázka: Co je to otevřený typ jednobodového lisu?
Jedná se o lis s otevřeným rámem C, který pohání suport z jednoho spojovacího bodu blízko středu, nabízí jednoduchou konstrukci a nízké náklady pro centrovanou, lehkou práci .
Otázka: Co je otevřený typ dvoubodového lisu?
Jedná se o lis s otevřeným rámem, který pohání suport ze dvou spojovacích bodů po jeho šířce, sdílí zatížení a zlepšuje rovnoběžnost na širších matricích.
Otázka: Proč způsobuje zatěžování mimo střed problémy u jednobodových lisů?
Mimostředová síla vytváří moment, který naklání saně, což způsobuje nerovnoměrné opotřebení lišty, otřepy na jedné straně dílů a rozměrové odchylky .
Otázka: Jakou kapacitu obvykle pokrývají jednobodové lisy?
Jednobodové lisy se běžně používají do cca 100 tun, v závislosti na velikosti rámu a designu, s přesným hodnocením definovaným výrobcem.
Otázka: Kdy by měl být zvolen dvoubodový lis?
Vyberte si dvoubodový lis pro široké matrice, progresivní nástroje, mimostředové síly a díly s úzkou tolerancí vyráběné v dlouhých sériích .
Otázka: Jak otevřený rám ovlivňuje přesnost?
Otevřený rám se pod zatížením ohýbá více než rám uzavřený, takže konfigurace pohonu, centrování matrice a kontrola rovnoběžnosti jsou pro přesnost obzvláště důležité.
Otázka: Jak vypočítám sílu potřebnou pro operaci slepování?
Vynásobte obvod řezu tloušťkou materiálu a pevností ve smyku, poté přidejte požadavky na tvarování a bezpečnostní rezervu asi 20 procent pod jmenovitou kapacitu .
Otázka: Jaká údržba se liší u dvoubodových lisů?
Dvoubodové lisy vyžadují kontrolu obou spojovacích ložisek, obou ojnic a obou sad lišt a potvrzení, že se obě strany opotřebovávají podobnou rychlostí.
Otázka: Co způsobuje jednostranné otřepy na lisovaném dílu?
Jednostranné otřepy obvykle směřují k naklonění v důsledku mimostředového zatížení nebo nerovnoměrné rovnoběžnosti a oprava začíná kontrolou vystředění matrice a vůlí lišt.
Otázka: Je vlastnictví jednobodového lisu levnější?
U vystředěných malých dílů s pečlivým rozložením matrice má jednobodový lis často nižší celkové náklady, ale práce mimo střed může tuto výhodu smazat díky zmetkům a opotřebení nástrojů .


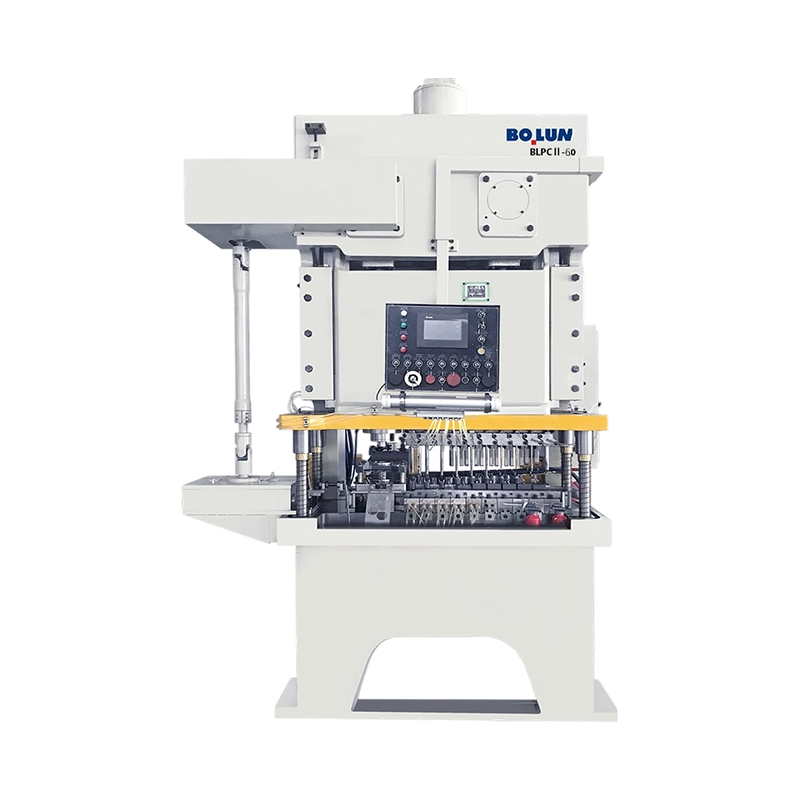
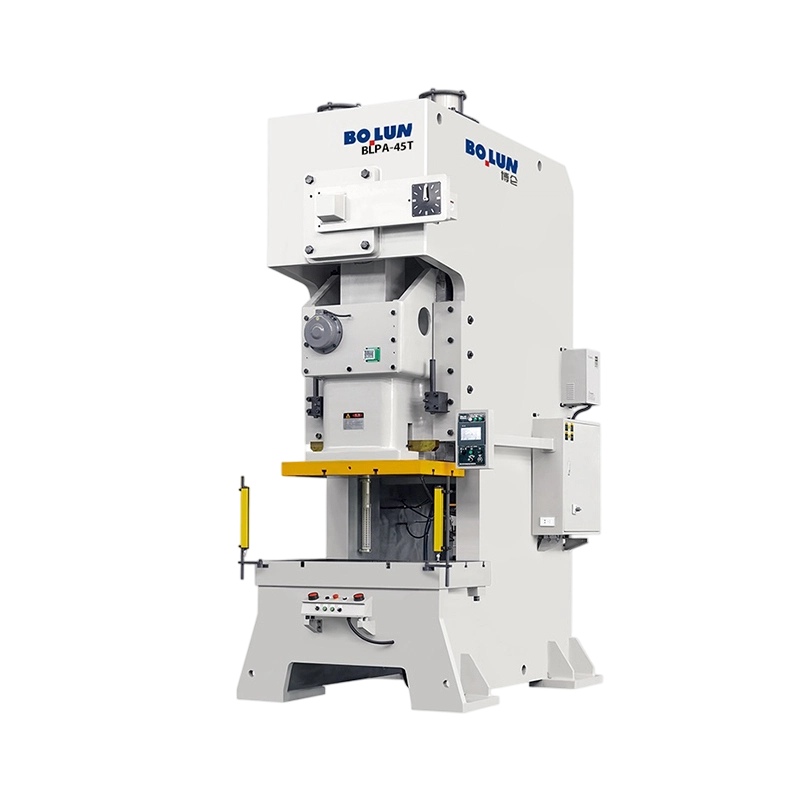
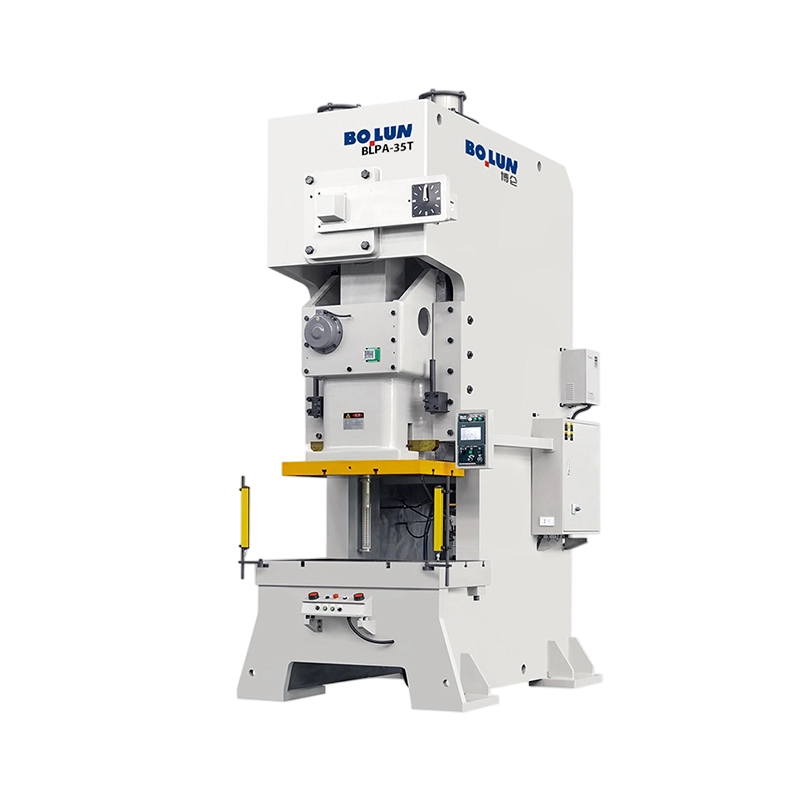
Pochopení mechanických silových lisů a jejich základních funkcí ...
V oblastech tváření kovů, výroby plechů, vysekávání a děrování je lisovací st...
Nástrojový inženýr uvádí nový program držáků a specifikuje 160tunový lis. ...
Kupující, který porovnává 45tunový lis s otevřenou mezerou pro konzolovou ...
Umístěte 160tunový lis s otevřeným rámem a 160tunový lis s uzavřeným rámem...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

