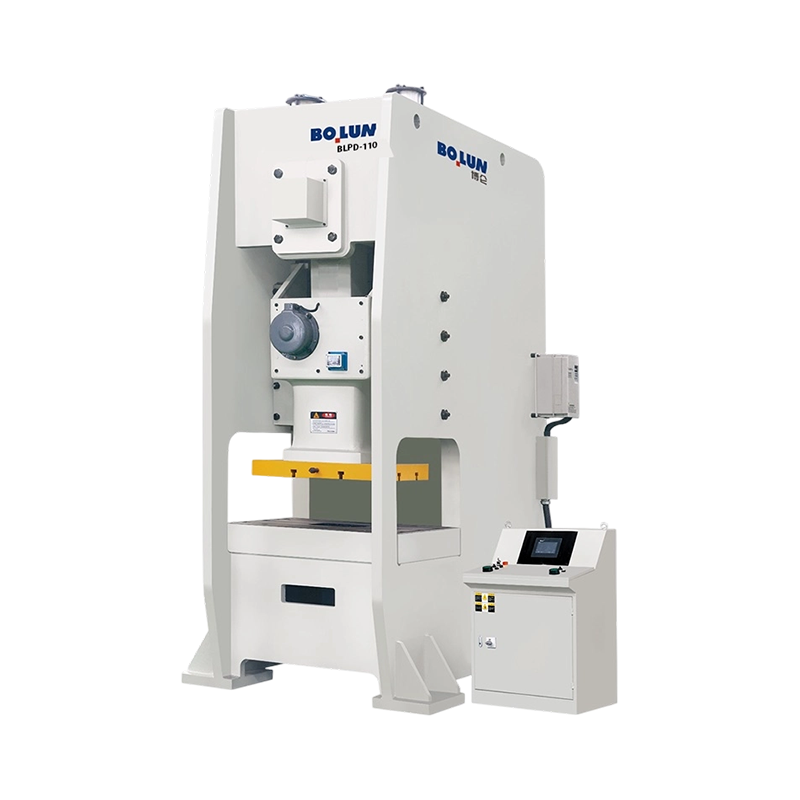


BLPD-110 Agile Precision Semi-Closed Single Point Power Press je vyvinut pro vysoce účinné lisovací operace...
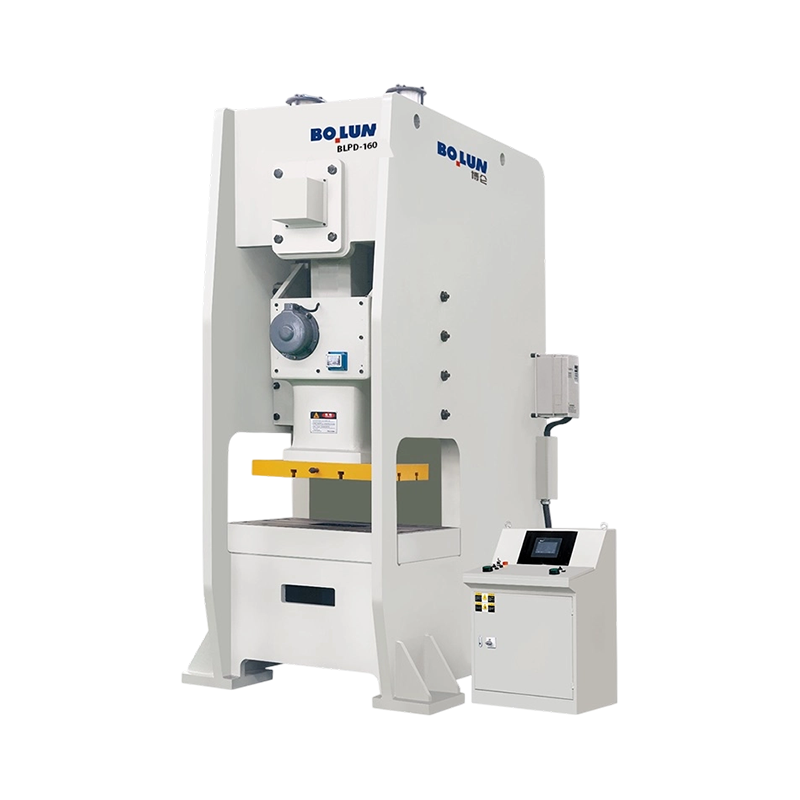
Polouzavřený jednobodový výkonný lis BLPD-160 s všestrannou vyváženou stabilitou poskytuje jmenovitou kapac...
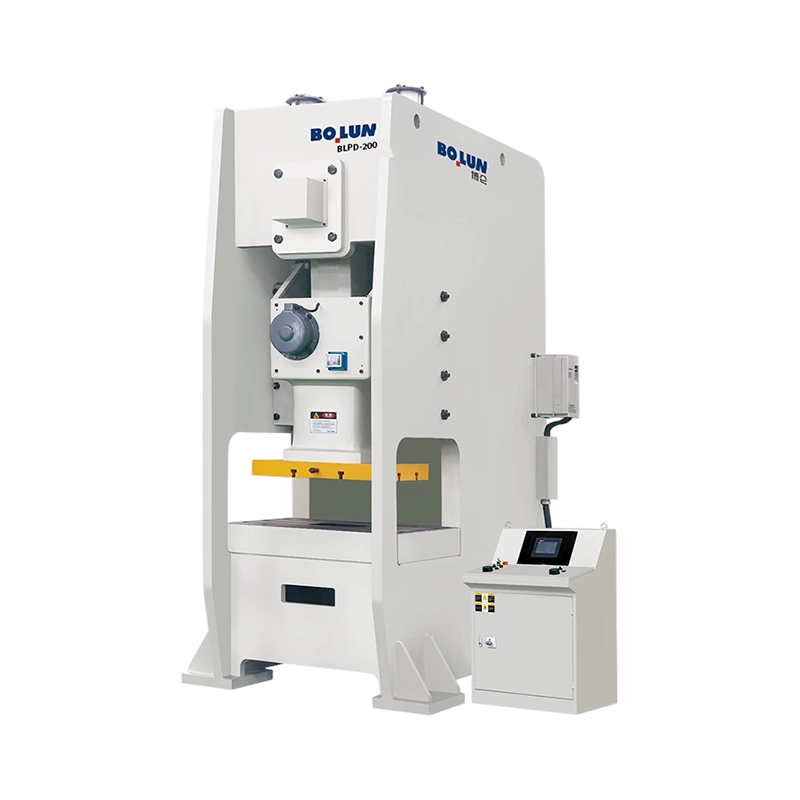
BLPD-200 Heavy-Duty velkoformátový polouzavřený jednobodový výkonný lis poskytuje jmenovitou kapacitu 2000 ...
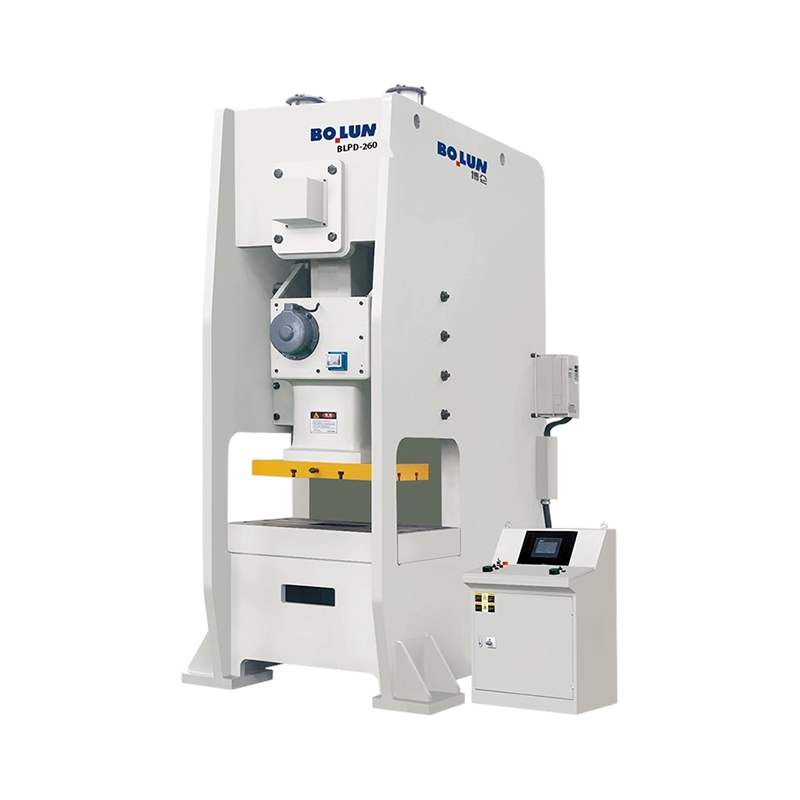
Hluboký polouzavřený jednobodový výkonný lis BLPD-260 Industrial Strength, vhodný pro hluboké tváření, těžk...
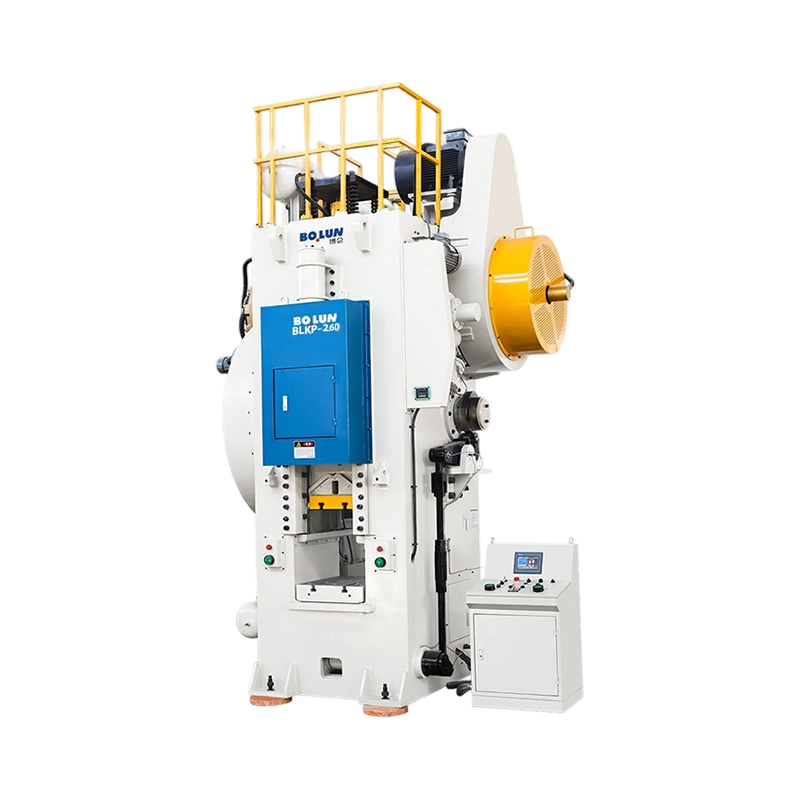
BLKP-260 Agile Precision Cold Forging Toggle Type Power Press poskytuje jmenovitou kapacitu 2600 kN a je vh...
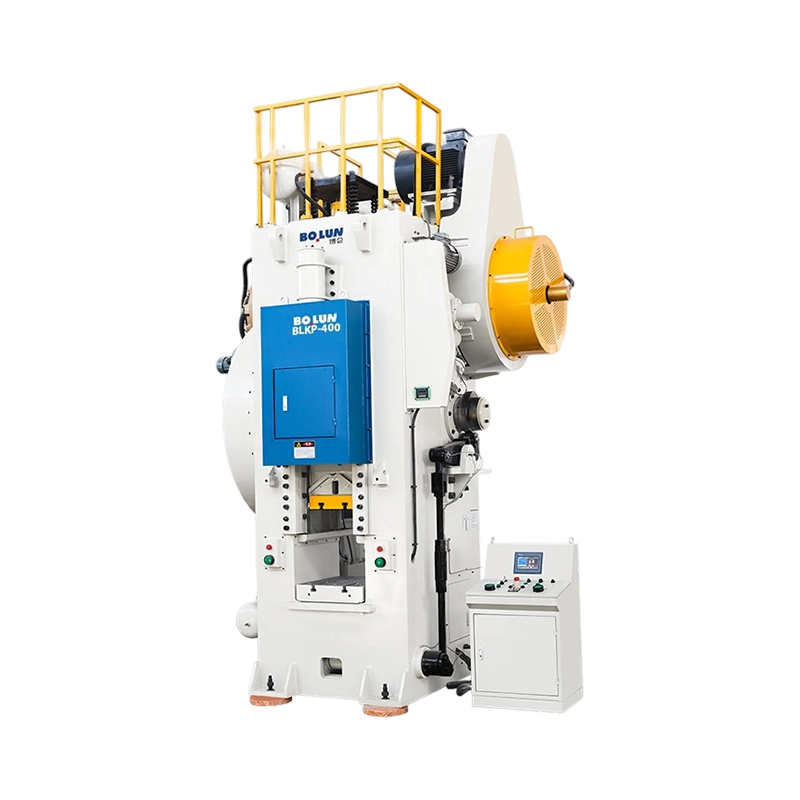
BLKP-400 Všestranný tlakový kolébkový lis pro kování za studena s vyváženým zdvihem poskytuje jmenovitou ka...
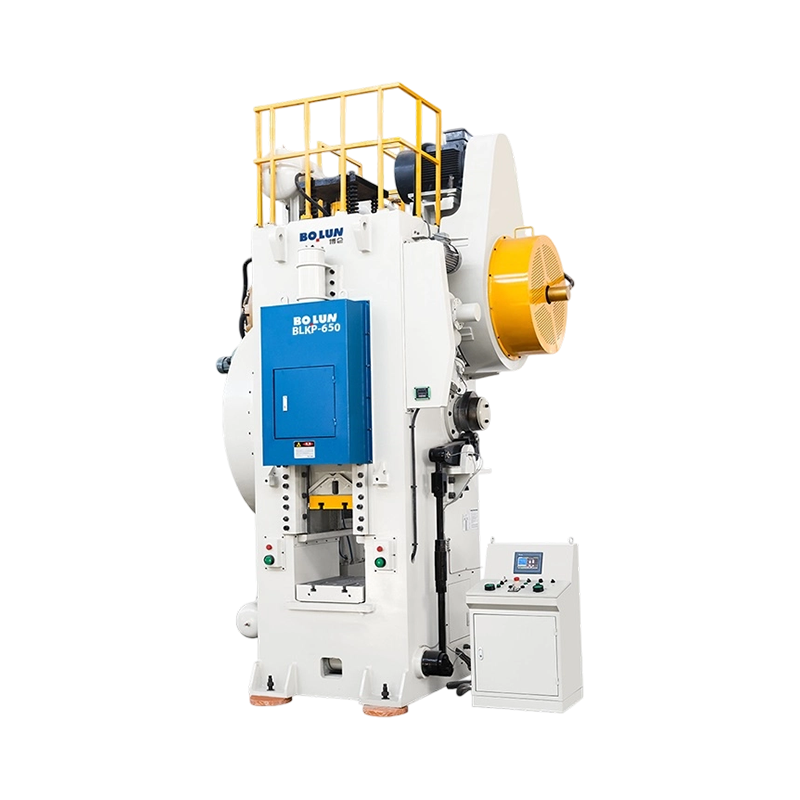
BLKP-650 Robustní vysokodeformační kolébkový lis pro kování za studena poskytuje jmenovitou kapacitu 6500 k...
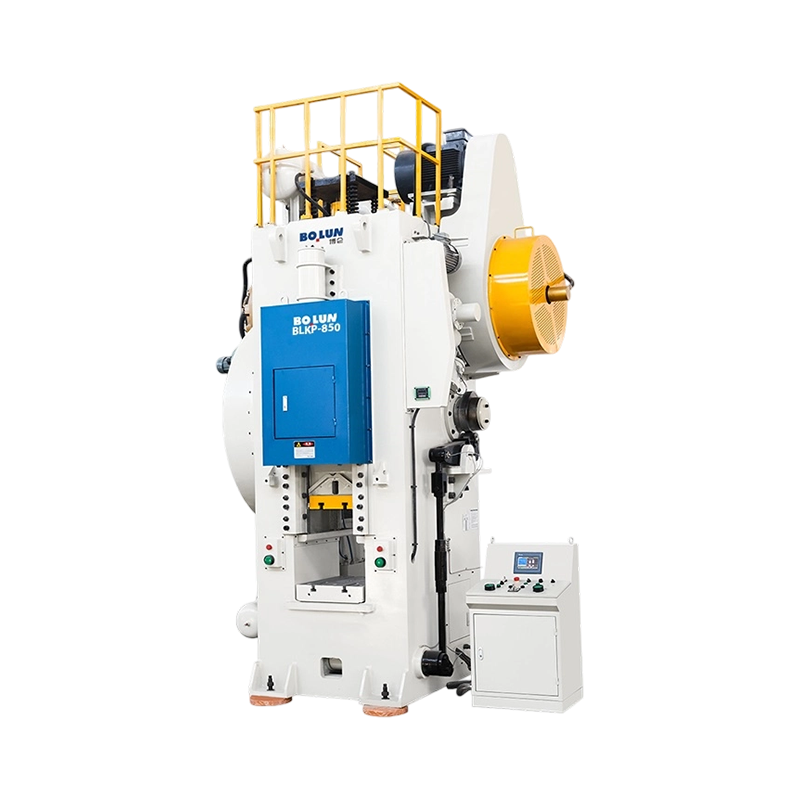
BLKP-850 Pevnostní průmyslový vysokovýkonný kování za studena kolébkový lis Power Press poskytuje jmenovito...
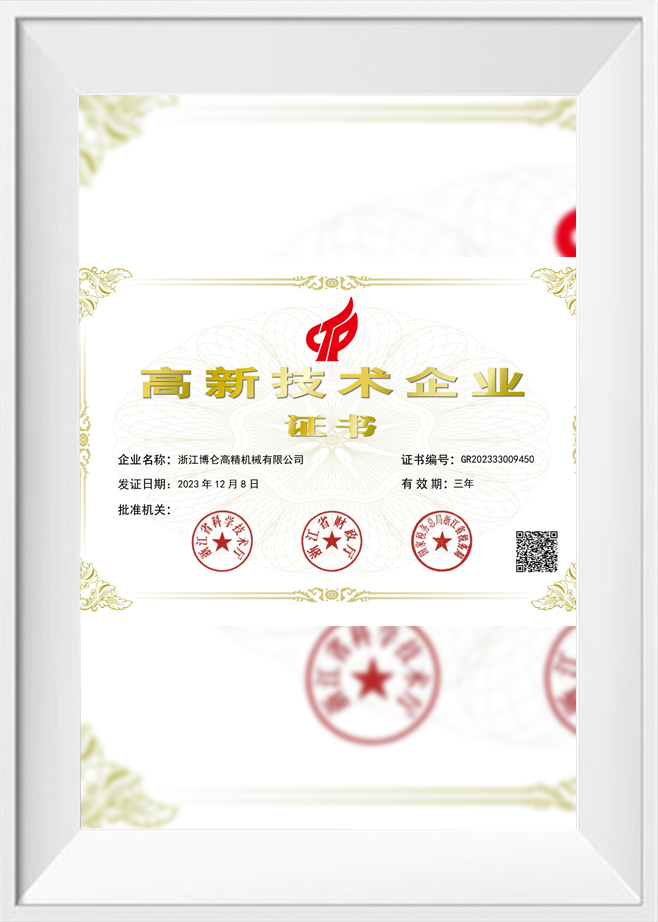
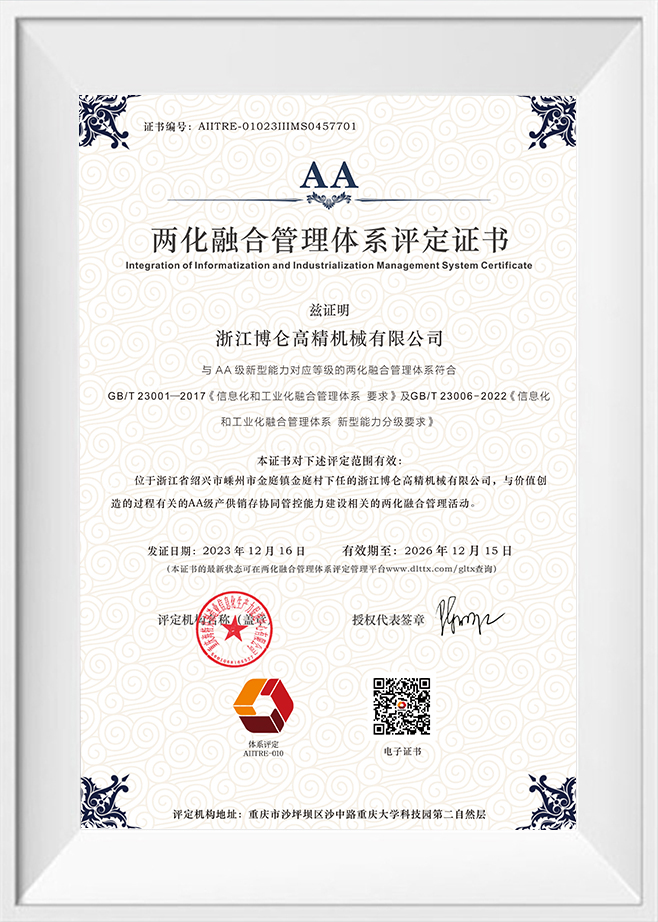
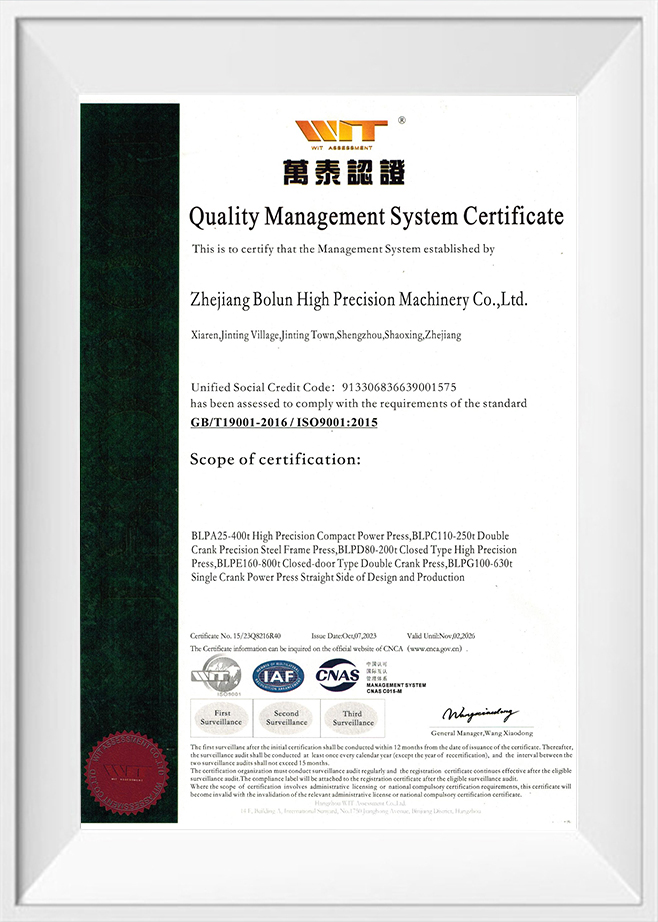
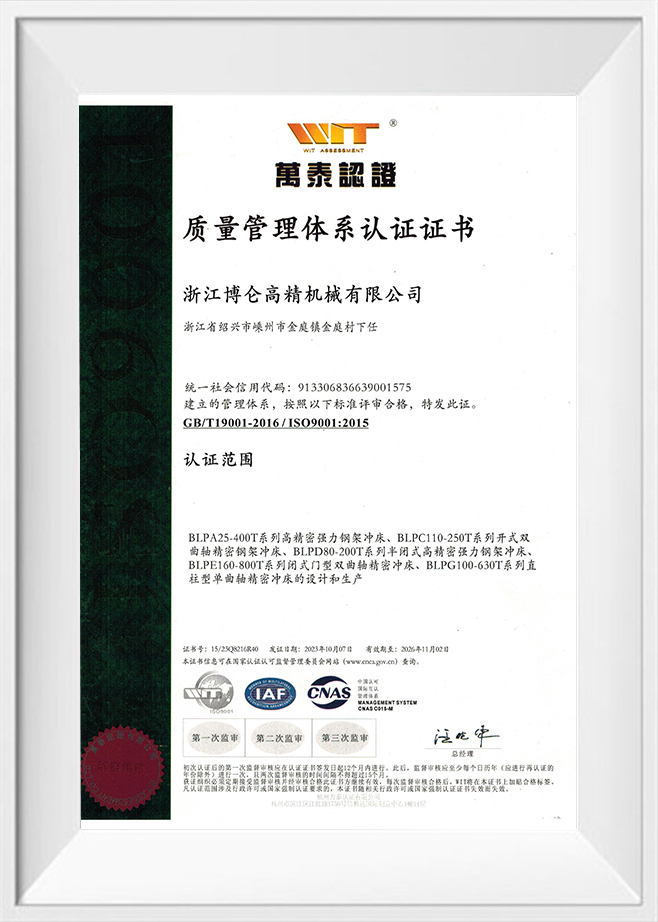
Jako Čína Továrna na lisy pro kovové lisování a Výrobci přesných lisů na lisování, Zhejiang Bolun High-Precision Machinery Co., Ltd. se nachází v provincii Če-ťiang, v srdci čínské přesné výroby. Společnost je již dvě desetiletí hluboce zakořeněna ve strojírenském průmyslu a díky rozsáhlým zkušenostem v oboru a technickým průlomům se vyvinula v moderní přední podnik v oblasti zařízení pro vysoce přesné tváření. Zajišťujeme výzkum a vývoj, konstrukci, výrobu, prodej i servis. Od našich počátků, kdy jsme překonávali překážky, až po současné vedoucí postavení v oblasti kovárenských a slévárenských strojů si společnost Bolun Machinery vybudovala profesionální, vyspělý a efektivní systém řízení výroby. Věnujeme se poskytování vynikajících řešení průmyslových obráběcích strojů zákazníkům po celém světě.
 Více o nás
BOLUN

0+
let
Zkušenosti v oboru

0+
Vyrobené kusy (předchozí rok)

0+
Počet zaměstnanců

0+
$
Milionů roční hodnota produkce

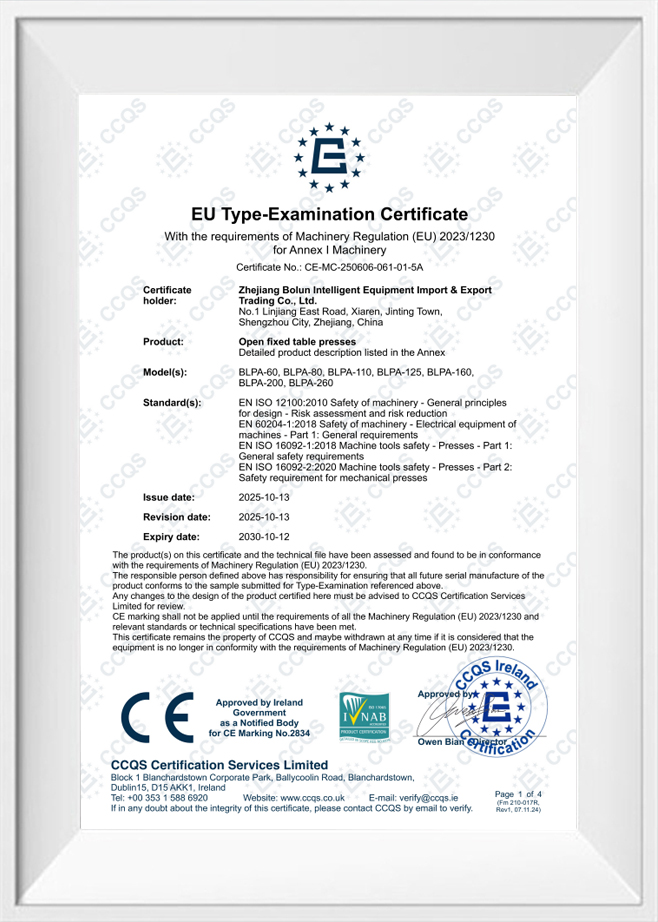
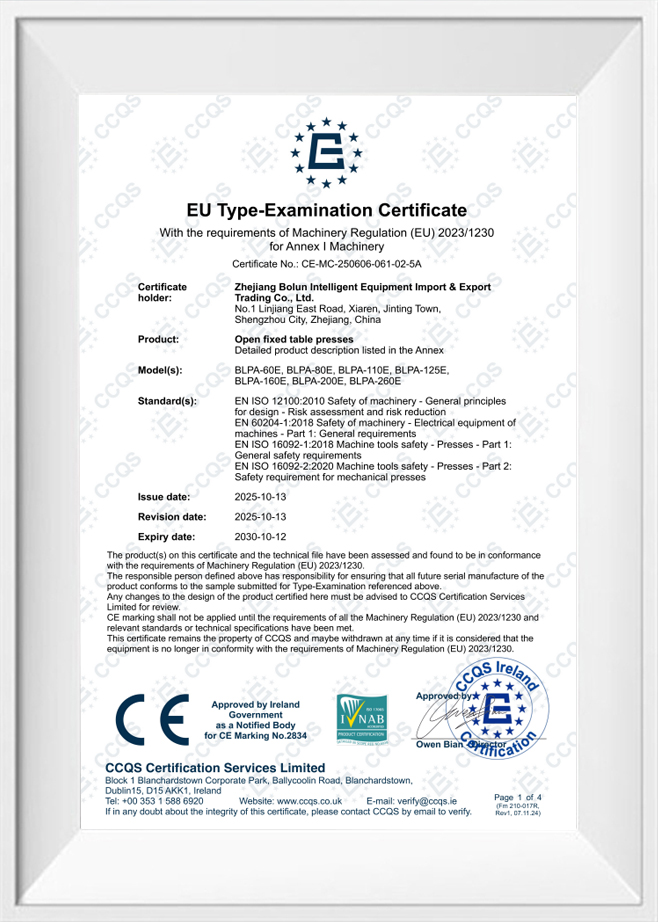
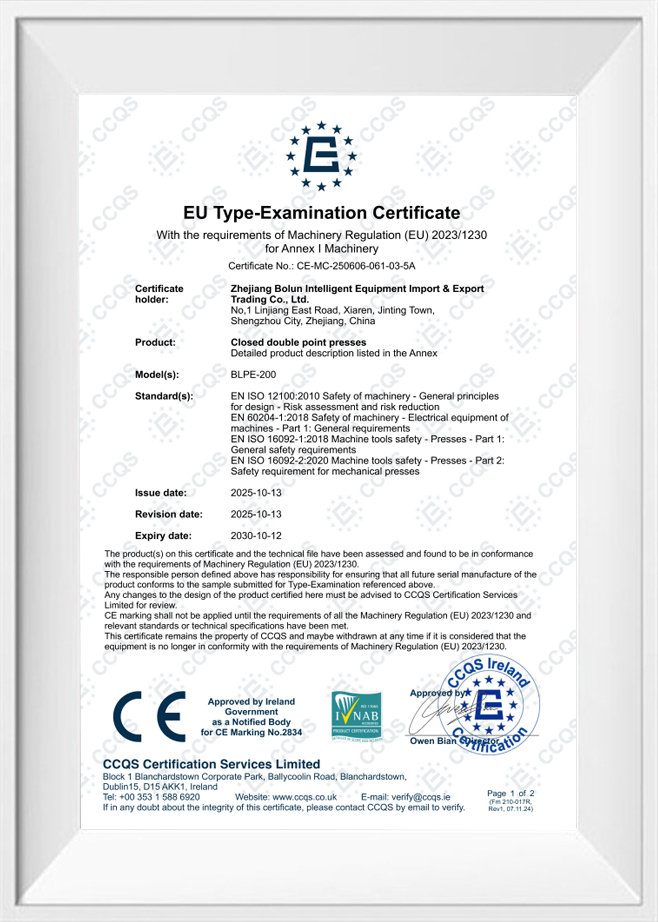
Jednobodový design Jedno připojení pohonu ve středu posuvu Dvojitý bodový design Dvě přípojky pohonu se rozprostírají po skluzu Krátká odpověď...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An otevřený typ lisovacího stroje používá rám ve tvaru C nebo mezeru, který ponechává přístup ke třem stranám pracovní plochy, což usnadňuje vkládání matric a ...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů definovaných rámem, pohonem, spojovacími body beranu a zamýšleným procesem. To je důvod, proč se dva stroje se stejnou tonáží mohou na stejné matrici chovat velmi odl...
Kupující, který porovnává 45tunový lis s otevřenou mezerou pro konzolovou řadu, často obdrží dvě nabídky, které na papíře vypadají téměř identicky: stejná třída tonáže, podobná velikost lože, podobná cena. Rozdíl se projeví později – ...
Při výrobě vysokofrekvenčního lisování přesný lis často pracuje při rychlostech přesahujících stovky zdvihů za minutu. Za těchto intenzivních pracovních podmínek jsou plochy fyzického kontaktu v rámci hlavního hnacího hřídele, spojovacích pák a kluzných vodicích kolejnic vystaveny neustálým mikrotřecím silám. Toto tření přeměňuje kinetickou energii přímo na tepelnou energii, což způsobuje rychlý nárůst teploty v lokalizovaných součástech stroje. Bez vhodného zmírnění tato akumulace tepla spouští tepelnou roztažnost, která mění mechanické vůle kluzných rozhraní. Jak se vůle zmenšují, tření se dále zvyšuje, zrychluje opotřebení povrchu a způsobuje rozměrovou odchylku v hotových dílech. Vyvážení tohoto tribologického chování je zásadní pro zajištění strukturálního vyrovnání a dlouhodobé životnosti lisu během prodloužených výrobních sérií.
Pro kontrolu míry opotřebení a řízení tepla analyzují inženýři režimy mazání nosných součástí. Když lis pracuje při vysokých rychlostech, je životně důležité udržovat souvislý tlakový olejový film mezi ložisky čepu a klikovým hřídelem. Tento film zabraňuje přímému kontaktu kov na kov a posouvá profil opotřebení z abrazivního tření na střih viskózní kapaliny. Pochopením přechodových stavů těchto hraničních maziv mohou výrobci optimalizovat fyzické kluzné dráhy a rychlosti přívodu oleje a zajistit, aby strojní zařízení fungovalo v bezpečných provozních teplotních obálkách, aniž by byla obětována přesnost lisování.
Primárním způsobem prevence hromadění tepla je implementace nepřetržité smyčky mazání olejem s regulovanou teplotou. Spíše než používat statické olejové lázně, moderní přesný lisovací lis obsahuje systém nuceného mazání, který čerpá filtrovaný olej přímo do třecích bodů s vysokým zatížením. Tento systém funguje jako zdroj maziva i jako médium pro odvod tepla. Olej pohlcuje tepelnou energii z vnitřních ozubených kol, hlavních excentrických pouzder a vodicích ploch, než se vypustí do centrální nádrže. Odtud je tlačen přes externí olejový chladicí výměník tepla, který snižuje teplotu kapaliny na specifickou nastavenou hodnotu, než ji vrátí do struktury lisu.
Tento proces stabilizace teploty zabraňuje lokalizovaným horkým zónám rozšiřovat rám a měnit kritickou výšku uzavření. Společnost Zhejiang Bolun High-Precision Machinery Co., Ltd. zabudovává do svých lisovacích systémů vysokokapacitní tepelné řídicí jednotky, aby udržely jednotné teploty stroje během 24hodinových výrobních cyklů. Udržováním stabilního strukturálního teplotního gradientu se lis vyhýbá fyzickému posunu ve vodicích drahách saní a zachovává mezery na úrovni mikronů nezbytné pro lisování jemných konektorů a laminací motoru s vysokou tolerancí.
Výběr materiálů ložisek a konstrukčních konfigurací přímo určuje koeficient tření a rychlost tvorby tepla v rámci hlavního hnacího ústrojí. Níže uvedená tabulka uvádí výkonnostní charakteristiky různých ložiskových systémů používaných ve vysokorychlostních aplikacích.
| Typ konfigurace ložiska | Maximální praktická rychlost (RPM) | Rozsah koeficientu tření | Míra rozptylu tepla (kW) | Typická provozní životnost (hodiny) |
|---|---|---|---|---|
| Standardní bronzové pouzdro | 300 až 500 | 0,05 až 0,08 | 1,2 až 2,5 | 12 000 až 18 000 |
| Hydrostatické kluzné ložisko | 600 až 1200 | 0,001 až 0,005 | 4,5 až 8,0 | Přes 35 tisíc |
| Hybridní keramické kuličkové ložisko | 1000 až 1800 | 0,0015 až 0,003 | 3.2 až 5.5 | 25 000 až 30 000 |
| Hydrodynamické kluzné ložisko | 500 až 800 | 0,005 až 0,012 | 2,8 až 4,5 | 20 000 až 28 000 |
Údaje naznačují, že konfigurace hydrostatických ložisek nabízí nejnižší koeficienty tření a nejvyšší rychlosti rozptylu při trvalém zatížení. Podporou rotačního hřídele na tlakovém olejovém polštáři tyto systémy eliminují mechanický kontakt během rotace, udržují míru opotřebení blízko nuly a podstatně snižují tvorbu tepla při vysokorychlostních, dlouhodobých provozech.
Mechanická přesnost pohybu suportu směrem dolů je udržována prodlouženými vodícími lištami namontovanými na robustních vertikálních sloupcích rámu lisu. Když přesný lisovací lis manipuluje se zátěží mimo střed, na saně působí boční přítlačné síly, které jej tlačí proti vodicím lištám. Aby se zabránilo lokálnímu zahřívání a opotřebení v těchto kontaktních zónách, používají vysokorychlostní lisy osmibodové nebo dvanáctibodové jehlové válečky nebo vodicí systémy s kompozitním čelem. Tato vedení rozdělují boční síly na velkou plochu a zabraňují tak vysokým koncentracím tlaku, které by mohly protrhnout film maziva.
Tyto vodicí konstrukce jsou předem zatížené, aby se minimalizovaly vnitřní vůle a aby se naklonění posuvu udrželo na minimu. Pro řízení třecího tepla generovaného podél těchto dlouhých kluzných drah mohou být do vodicích kolejnic integrovány vnitřní chladicí kanály. Tím je zajištěno, že se teplo z klouzání nepřenese do hlavních sloupků rámu, což by jinak způsobilo asymetrické tepelné ohýbání a vychýlení razníku. Bolun Machinery klade důraz na tyto vyvážené vodicí geometrie, aby bylo zaručeno, že rovnoběžnost mezi skluzem a podpěrou zůstane v rámci přísných tolerancí během rychlých nepřetržitých cyklů.
Zachování přesnosti na mikroúrovni během milionů cyklů s vysokým dopadem vyžaduje strukturálně stabilní rám lisu, který odolává vnitřnímu posunu materiálu. Rámové svařence vysokorychlostního lisu jsou vyrobeny ze silných ocelových plechů s vysokou pevností v tahu. Po svaření je celý konstrukční rám podroben procesu tepelného uvolnění pnutí, kdy je sestava zahřívána v peci, aby se uvolnila lokalizovaná vnitřní pnutí vznikající během řezání a svařování plechu. Toto tepelné zpracování zabraňuje pomalému deformování kovu v průběhu let průmyslového používání a zajišťuje, že kritické vůle mezi skluzem a lůžkem zůstanou nezměněny.
Stabilní rám odlehčený od pnutí zajišťuje, že vodicí lišty zůstanou rovnoběžné a rovné, čímž se zabrání vysokému bodovému tření, které způsobuje místní opotřebení. Tato stabilizace materiálu je zásadní pro zachování vyrovnání progresivních nástrojů, protože i malá odchylka v geometrii rámu může způsobit opotřebení nástroje a snížit kvalitu lisovaných dílů. Tím, že je zajištěno, že všechny rámové konstrukce jsou před přesným obráběním konstrukčně uvolněné, lis udržuje své geometrické vyrovnání pod dynamickým namáháním kontinuální vysokorychlostní výroby.
Otázka: Jak vaše stavební inženýrství chrání lis na lisování kovů před dlouhodobou únavou při nepřetržitém vysokorychlostním rázovém zatížení?
A: Zhejiang Bolun High-Precision Machinery Co., Ltd. vyrábí odolné rámové svařence skříňového typu s použitím ocelových plechů s vysokou pevností v tahu. Po vyrobení je celá konstrukce podrobena důkladnému procesu tepelného namáhání-žíhání, aby se eliminovalo vnitřní pnutí materiálu a zabránilo se fyzickému zborcení a strukturální únavě i při desetiletích nepřetržitých dynamických vlivů.
Otázka: Jaké systémy tepelného managementu jsou integrovány, aby se zabránilo posunům posuvné vůle v lisu na lisování kovů s vysokým SPM?
Odpověď: Naše konstrukce lisů využívají centralizovaný systém mazání pod tlakem, který neustále cirkuluje teplotně regulovaný olej do všech kritických ložisek a vodicích kolejnic. Vedením oleje přes externí aktivní chladič systém stabilizuje vnitřní teplotní gradient stroje a zabraňuje tepelné roztažnosti, aby posouvala vůle šoupátka během nepřetržitého provozu.
Otázka: Jak vaše systémy vodicích kolejnic udržují rovnoběžnost mezi posuvnými a podpěrami při zpracování zátěže mimo střed?
A: Abychom čelili bočním tahovým silám, naše lis na lisování kovů modely jsou vybaveny celodélkovými nastavitelnými osmibodovými vodícími lištami. Tato vodítka jsou předem napnutá na minimální vůle a neustále mazána, což zajišťuje, že saně se pohybují po přísně vertikální dráze a chrání progresivní matrice před nerovnoměrným opotřebením nástroje.
Otázka: Jaký mechanismus se používá ke zmírnění silného zpětného rázu nebo prokluzování při vysekávání plechů s velkou tonáží?
Odpověď: Lis je vybaven pneumatickými vyvažovacími válci, které aplikují kontinuální tah směrem nahoru na sestavu saní. Tato síla směrem nahoru předpíná hnací ústrojí a eliminuje vůli v ložiscích a ozubených kolech, absorbuje uvolněnou energii při průrazu a chrání jak součásti pohonu, tak nástroje.
Otázka: Jak integrovaná hydraulická ochrana proti přetížení chrání drahé vícestupňové progresivní matrice před náhlým poškozením?
Odpověď: Přímo uvnitř saní je zabudován rychle působící vysokotlaký hydraulický ochranný systém proti přetížení. Pokud formovací tlak překročí bezpečnostní prahové hodnoty v důsledku podávání dvou listů nebo chybného podávání, otevře se během milisekund tlakový vypouštěcí ventil, aby okamžitě zastavil pohyb suportu a zabránil tak katastrofálnímu poškození rámu lisu a nástrojů.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraveni začít?
Spojte se s námi

ještě dnes!
ZHEJIANG BOLUN
