An otevřený typ lisovacího stroje používá rám ve tvaru C nebo mezeru, který ponechává přístup ke třem stranám pracovní plochy, což usnadňuje vkládání matric a podávacích dílů, zatímco stroj uzavřeného typu elektrického lisu používá rám s rovnou stranou nebo krytem, který uzavírá oblast matrice pro maximální tuhost a přesnost při velkém zatížení . Otevřené lisy obecně vyhovují lehkému až střednímu vysekávání, děrování a tváření do zhruba 300 tun, zatímco uzavřené lisy jsou vybírány pro těžké ražení, hluboké tažení a vysoce přesné díly, které jsou často hodnoceny výrazně nad 500 tun. .
Pro manažery závodu a nákupčí, kteří porovnávají stroje, je praktickým závěrem, že typ rámu by se měl řídit velikostí součásti, tvářecí silou, požadovanou rovnoběžností a tím, jak často se mění matrice. Výběr špatného rámu plýtvá penězi buď předčasným opotřebením a nepřesnými díly na poddimenzovaném otevřeném lisu, nebo zbytečnými investičními náklady a podlahovou plochou u příliš velkého uzavřeného lisu.
Tři strany přístupné pro nakládání a krmení
Uzavřený rám pro tuhost a vysokou nosnost
Energie setrvačníku se ukládá a uvolňuje při každém zdvihu
Průhyb rámu a rovnoběžnost při zatížení
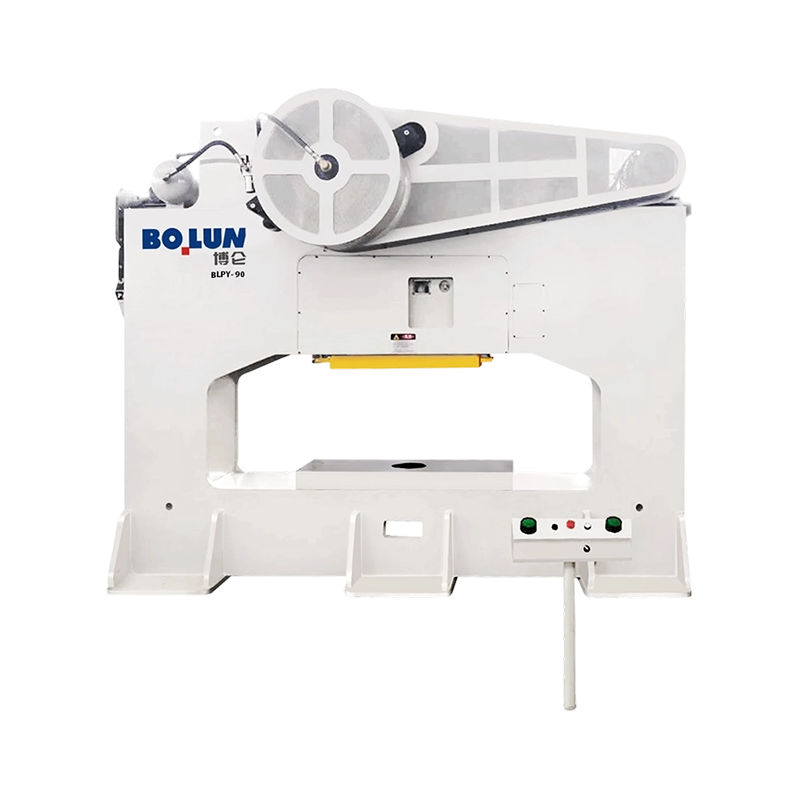
A mechanický silový lis převádí rotaci elektromotoru na lineární pohyb suportu, který pohání matrici do plechu, pomocí setrvačníku k ukládání energie mezi zdvihy a spojky a brzdy ke spuštění a zastavení každého cyklu . Tento přístup k ukládání energie umožňuje vysoké rychlosti zdvihů a konzistentní výrobu dílů, a proto mechanické lisy zůstávají tahounem velkoobjemových lisoven.
Motor pohání řemen spojený se setrvačníkem, který se volně protáčí na klikovém hřídeli, dokud spojka nesepne. Při záběru spojka přenáší uloženou energii na klikový hřídel nebo výstředník, který pohybuje ojnicí a posouvá nahoru a dolů. Brzda zastaví klikový hřídel v definovaném bodě cyklu, obvykle v horní úvrati, takže lis je připraven na další zdvih.
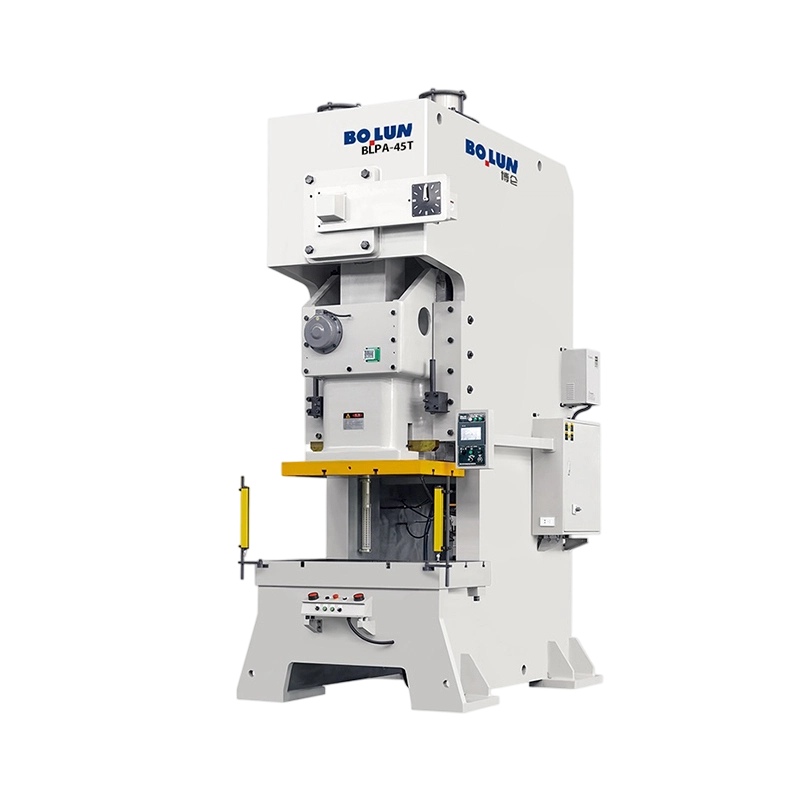
The otevřený typ lisovacího stroje , často nazývaný mezerový rám nebo C rámový lis, má rám ve tvaru písmene C, s hrdlem otevřeným vpředu a na obou stranách, takže operátoři a automatizační zařízení mohou dosáhnout matrice z několika směrů .
Otevřené hrdlo usnadňuje umístění polotovarů, odstranění hotových dílů a instalaci nebo výměnu matric. Montážní čety mohou pracovat zepředu a ze stran a dopravníky nebo podávací zařízení se mohou přibližovat z více než jednoho úhlu. Tato dostupnost je jedním z důvodů, proč jsou otevřené lisy oblíbené v dílnách a středně velkých závodech, kde dochází často k výměně lisovacích nástrojů.
Otevřené lisy zvládají vysekávání, děrování, lehké tvarování, ražení, ohýbání a montážní operace na součástech, jako jsou držáky, elektrické kontakty, součásti zařízení a malé konstrukční díly. Jejich kapacita se obvykle pohybuje od přibližně 25 tun do přibližně 300 tun, přičemž frekvence zdvihů se liší podle velikosti a konstrukce pohonu.
Vzhledem k tomu, že rám je po stranách otevřený, při velkém zatížení tvářením se více vychyluje, což může snížit rovnoběžnost mezi saněmi a ložem a způsobit nerovnoměrné opotřebení nebo odchylky dílů . Operátoři by neměli provozovat otevřený lis v blízkosti jeho jmenovité tonáže po delší dobu a měli by používat monitorování tonáže, pokud je to možné, aby se zabránilo přetížení.
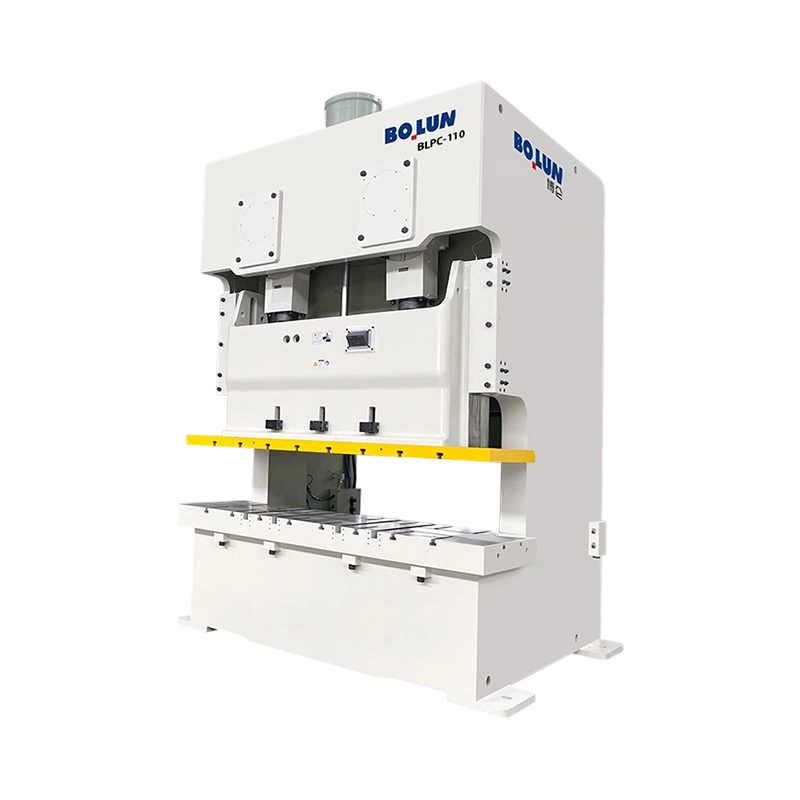
Uzavřený typ lisovacího stroje používá rovnou boční nebo skříňový rám se dvěma sloupky spojenými nahoře a dole, čímž vytváří pevný kryt kolem pracovní plochy, který odolává vychýlení při extrémním zatížení. .
Uzavřený rám udržuje skluz a lůžko rovnoběžné pod zatížením, což je kritické při tvarování hlubokých dílů nebo udržování těsných tolerancí. Konzistentní rovnoběžnost snižuje opotřebení zápustek, prodlužuje životnost nástroje a udržuje malé rozměrové odchylky při dlouhých výrobních sériích. Uzavřené lisy jsou proto standardní volbou, když na přesnosti a opakovatelnosti záleží více než na přístupu.
Uzavřené lisy jsou široce používány v automobilových karoseriích, krytech zařízení, velkých konstrukčních součástech a hlubokotažných dílech. Kapacity běžně začínají ve stovkách tun a sahají do tisíců u velmi velkých transferových a tandemových linek. Jejich tuhá konstrukce také podporuje větší podpěry a větší plochy matrice.
Uzavřený rám omezuje přístup, takže nakládání a výměna matrice může trvat déle a často vyžaduje mostové jeřáby, automatizované podavače nebo nakládání robotem. Vyšší konstrukční hmotnost a větší půdorys také zvyšují kapitálové náklady, požadavky na základy a potřebu podlahové plochy.
Přímé srovnání činí výběr rámu jasnějším, protože každý design nabízí jinou rovnováhu mezi přístupem, tuhostí, kapacitou a cenou .
| Funkce | Otevřený typ Power Press | Uzavřený typ Power Press |
|---|---|---|
| Tvar rámu | Rám ve tvaru C nebo mezera | Rovná strana nebo rám skříně |
| Typický rozsah kapacity | Asi 25 až 300 tun | Běžně 200 tun až několik tisíc tun |
| Přístup do oblasti zemřít | Přední a obě strany otevřené | Omezené, obvykle pouze přední a zadní |
| Tuhost rámu | Nižší, větší průhyb při zatížení | Vysoká, vynikající rovnoběžnost |
| Čas změny zemřít | Obecně rychlejší | Obecně pomalejší, často s pomocí jeřábu |
| Typické aplikace | Blanking, piercing, lehké tvarování, montáž | Hluboké tažení, těžké ražení, velké panely |
| Relativní kapitálové náklady | Nižší pro srovnatelné nenáročné použití | Vyšší, s větším základem a půdorysem |
Samotná tonáž nepopisuje lis, protože délka zdvihu, výška uzavření, velikost lože a energetická kapacita omezují, které díly lze vyrobit bezpečně a přesně. .
Jmenovitá tonáž je maximální síla, kterou může lis vyvinout, ale výrobci ji specifikují v určité vzdálenosti před spodní úvratí, běžně několik milimetrů. Operace tváření, které vyžadují sílu v jiném bodě zdvihu, mohou překročit to, co může lis bezpečně dodat, takže bod hodnocení musí být porovnán s procesem.
Délka tahu určuje, jak daleko se suport posouvá, což určuje, jak hluboko může být díl tažen a zda podávací zařízení může vyčistit matrici. Výška uzávěru je vzdálenost od lože ke skluzu v dolní úvrati s nastaveným zdvihem a musí odpovídat kombinované výšce sad matric a běžících dílů.
Lůžko a kolébka musí být dostatečně velké, aby podpíraly sadu matrice s jasnými okraji pro montáž šroubů a podávacího zařízení. Předimenzované matrice na poddimenzovaných lůžkách způsobují průhyb a nerovnoměrné zatížení, které poškozuje nástroje i lis.
| Specifikace | Co ovládá | Typická úvaha |
|---|---|---|
| Jmenovitá tonáž | Maximální tvarovací síla | Potvrďte bod hodnocení v tahu |
| Délka tahu | Hloubka tahu a vůle posuvu | Přiřaďte k nejdelší části a výšce kostky |
| Výška zavření | Prostor pro sady kostek | Zahrňte sadu matric a výšku dílů |
| Údery za minutu | Výrobní výstup | Rychlost vyvážení proti posuvu a bezpečnostním limitům |
| Energie setrvačníku | Energie dostupná na jeden zdvih | Důležité pro těžké vysekávání a kreslení |
| Paralelismus | Rovnoměrné zatížení přes čelo matrice | Zkontrolujte toleranci dílu |
Výběr by měl začít od dílů, nikoli z katalogu lisů, protože tvarovací síla, velikost dílu, tolerance a objem výroby určují, který rám bude spolehlivě fungovat .
Použijte procesní data pro obvod stříhání, tloušťku materiálu, pevnost ve smyku a požadavky na tváření k odhadu požadované síly. Přidejte bezpečnostní rezervu, obvykle alespoň kolem 20 procent, abyste zohlednili variabilitu materiálu a opotřebení matrice. Pokud se odhad blíží jmenovité kapacitě otevřeného lisu, je uzavřený lis často bezpečnější volbou.
Díly s úzkými tolerancemi, zejména ty, které vyžadují konzistentní rovinnost nebo hloubku, těží z tuhosti uzavřeného rámu. Pro vysekávání a děrování s volnější tolerancí může otevřený lis poskytovat adekvátní přesnost při nižších nákladech za předpokladu, že je ověřena a zachována rovnoběžnost.
Zařízení s vysokým obsahem směsi s častými výměnami matrice těží z otevřeného přístupu lisu s mezerovým rámem. Linky věnované několika velkým dílům mohou ospravedlnit uzavřený lis s automatizovaným přenosem nebo robotickým nakládáním, kde na omezeních přístupu nezáleží.
Uzavřené lisy obvykle vyžadují těžší základy, větší volné zóny a někdy i nadzemní manipulační zařízení. Závody s omezenou podlahovou plochou nebo slabými podlahami mohou snáze instalovat a přemisťovat otevřené lisy.
Důsledné postupy nastavení udržují díly v toleranci, snižují zmetkovitost a zabraňují poškození matric a samotného lisu .
Před instalací očistěte kolébku a patku matrice a matrici rovnoměrně upněte, abyste zabránili nerovnoměrnému zatížení. Nastavte výšku uzavření podle specifikace matrice a ověřte ji pomocí dotykového nebo výškoměru. Zkušební zdvihy při nízké rychlosti by měly potvrdit, že se matrice úplně uzavře a že díly jsou správně vytvarovány před použitím výrobní rychlosti.
Pravidelně kontrolujte rovnoběžnost mezi suportem a ložem pomocí úchylkoměrů nebo podložek. Zejména otevřené lisy by měly být pravidelně kontrolovány, protože průhyb a opotřebení mohou časem změnit vyrovnání. Zaznamenávejte hodnoty, aby byly trendy viditelné dříve, než díly vybočí z tolerance.
Lišty vedou saně a jejich vůle ovlivňuje přesnost i opotřebení. Nadměrná vůle umožňuje kývání skluzu, zatímco příliš malá způsobuje váznutí a teplo. Dodržujte plán mazání ložisek, vodících lišt a klikového hřídele a používejte třídy maziv specifikované výrobcem.
Třecí obložení spojky a brzdové destičky se každým cyklem opotřebovávají a jejich stav určuje, jak spolehlivě se šoupátko zastaví ve správném bodě. Změřte brzdnou dráhu a zkontrolujte obložení podle plánu údržby. Opotřebované brzdy zvyšují riziko přejetí a zranění.
Mechanické lisy mohou způsobit vážná zranění během zlomku sekundy, takže zabezpečení musí být navrženo, instalováno a ověřeno jako kompletní systém a nikoli jako volitelné příslušenství. .
Pevné kryty, blokované kryty, světelné závory a zařízení pro detekci přítomnosti chrání místo provozu. Výběr závisí na práci, způsobu podávání a potřebách přístupu. Ochranné kryty musí zabránit vniknutí rukou, když se skluzavka pohybuje, a musí zastavit lis, pokud je přerušen.
Dvouruční ovládání vyžaduje, aby byly obě ruce na ovladačích, než se skluzavka pohne, čímž je drží mimo matrici. Zařízení pro nouzové zastavení by měla být snadno dosažitelná a pravidelně testována. Čas zastavení a dráha zastavení by měly být měřeny a dokumentovány pro každý lis.
Závody by se měly řídit normami ochrany strojů, které platí v jejich zemi, jako jsou pravidla OSHA ve Spojených státech nebo příslušné evropské směrnice a normy pro strojní zařízení. Operátoři potřebují školení týkající se bezpečného nastavení, manipulace s matricí, označení uzamčení a nouzové reakce. Pravidelné kontroly potvrzují, že kryty a ovládací prvky stále fungují tak, jak mají.
Plánovaný program údržby snižuje neplánované prostoje a udržuje přesnost lisu v rámci specifikace po mnoho let provozu .
Denní kontroly by měly zahrnovat bezpečnostní zařízení, hladiny oleje, neobvyklé zvuky a stav matrice. Týdenní kontroly mohou zahrnovat měření vůle vodících lišt, napnutí řemene a kontrolu upevňovacích prvků a montážních šroubů na lůžku a rámu.
Hlavní generální opravy se obvykle týkají výměny spojky a brzdy, kontroly ložisek, seřízení klikového hřídele a kontroly rámu. Intervaly závisí na pracovním cyklu a provozních podmínkách, ale mnoho závodů plánuje generální opravy každých několik let pro vysoce zatížené lisy.
Počáteční cena je pouze jedním prvkem nákladů. K celkovým nákladům přispívá spotřeba energie, práce na údržbě, dostupnost náhradních dílů, životnost matrice a míra zmetkovitosti. Dobře vybraný a dobře udržovaný lis často přináší nižší náklady na díl než levnější stroj, který běží špatně.
Většina problémů s tiskem vykazuje včasné varovné příznaky, jako je rozměrový posun, neobvyklý hluk nebo nerovnoměrné opotřebení, a systematická kontrola obvykle identifikuje příčinu dříve, než dojde k vážnému poškození. .
Když se rozměry dílu postupně posunují, zkontrolujte opotřebení matrice, nastavení výšky uzavření a rovnoběžnost. U otevřených lisů může průhyb pod zatížením posunout výsledky s rostoucí tonáží, proto sledujte trend napříč výrobními sériemi.
Pokud se šoupátko zastaví ve vypnuté poloze nebo přejede, zkontrolujte brzdu, zkontrolujte přívod vzduchu nebo hydrauliky, kde je to možné, a ověřte logiku ovládání. Problémy se zastavením by měly být vyřešeny před spuštěním výroby, protože překročení vytváří jak bezpečnostní, tak i nástrojová rizika.
Klepání nebo chrastění často poukazuje na opotřebované lišty, uvolněné šrouby nebo opotřebení ložisek. Vibrace, které se zvyšují s rychlostí, mohou indikovat problémy se setrvačníkem nebo hnacím řemenem. Včasné vyšetření zabrání pozdějšímu poškození klikového hřídele nebo rámu.
Otázka: Jaký je hlavní rozdíl mezi lisem otevřeného a uzavřeného typu?
Lis otevřeného typu má rám C, který je přístupný ze tří stran pro snadné nakládání a výměnu matrice, zatímco lis uzavřeného typu má uzavřený rám, který nabízí větší tuhost a vyšší tonáž .
Otázka: Jaký rozsah kapacity obvykle pokrývají otevřené lisy?
Otevřené lisy se běžně pohybují od přibližně 25 tun do přibližně 300 tun, v závislosti na velikosti rámu, konstrukci pohonu a zamýšlené aplikaci.
Otázka: Kdy by měl být zvolen uzavřený lis místo otevřeného lisu?
Uzavřené lisy vyhovují hlubokému tažení, těžkému lisování, velkým panelům a práci s omezenou tolerancí, kde by průhyb rámu ohrozil přesnost součásti .
Otázka: Jak setrvačník pomáhá mechanickému lisu?
Setrvačník ukládá rotační energii mezi zdvihy, vyhlazuje zatížení motoru a poskytuje energii potřebnou pro každou tvářecí operaci.
Otázka: Proč záleží na jmenovitém tonážním bodě ve zdvihu?
Výrobci uvádějí tonáž v určité vzdálenosti před spodní úvratí, takže tvářecí operace, které vyžadují plnou sílu v jiných polohách zdvihu, mohou překročit bezpečnou kapacitu .
Otázka: Jak často by se měla kontrolovat rovnoběžnost?
Paralelnost by měla být kontrolována podle plánu definovaného závodem, s častějšími kontrolami na otevřených lisech a na lisech běžících blízko jmenovitého zatížení nebo produkujících díly s úzkými tolerancemi.
Otázka: Jaká bezpečnostní zařízení se běžně používají na mechanických lisech?
Mezi běžná zařízení patří pevné a blokované ochranné kryty, světelné závory, systémy detekce přítomnosti, dva ruční ovladače a tlačítka nouzového zastavení .
Otázka: Které součásti se na mechanickém lisu opotřebovávají nejrychleji?
Třecí obložení spojky, brzdové destičky, lišty a hnací řemeny se obvykle opotřebovávají nejrychleji, proto by měly být pravidelně kontrolovány a skladovány jako náhradní díly.
Otázka: Může být otevřený lis použit pro těžké tvářecí práce?
Otevřené lisy zvládnou mírné tváření, pokud síla zůstane dostatečně uvnitř jmenovité kapacity a je zachována rovnoběžnost, ale těžké nebo hluboké tváření obvykle vyžaduje uzavřený rám.
Otázka: Jak odhadnu sílu potřebnou pro lisování?
Odhadněte sílu z obvodu řezu, tloušťky materiálu a pevnosti ve smyku pro stříhání, poté přidejte požadavky na tvarování a bezpečnostní rezervu asi 20 procent .


Nástrojový inženýr uvádí nový program držáků a specifikuje 160tunový lis. ...
Pochopení mechanických silových lisů a jejich základních funkcí ...
Pokud plánujete vyrábět střední nebo malé kovové díly ve velkých objemech,...
Obchodní mise v Moskvě a Petrohradě přináší silné tržní poznatky a prudký záj...
Umístěte 160tunový lis s otevřeným rámem a 160tunový lis s uzavřeným rámem...
Oba lisy mohou nést 200tunový typový štítek a přesto vyrábět velmi odlišné...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

