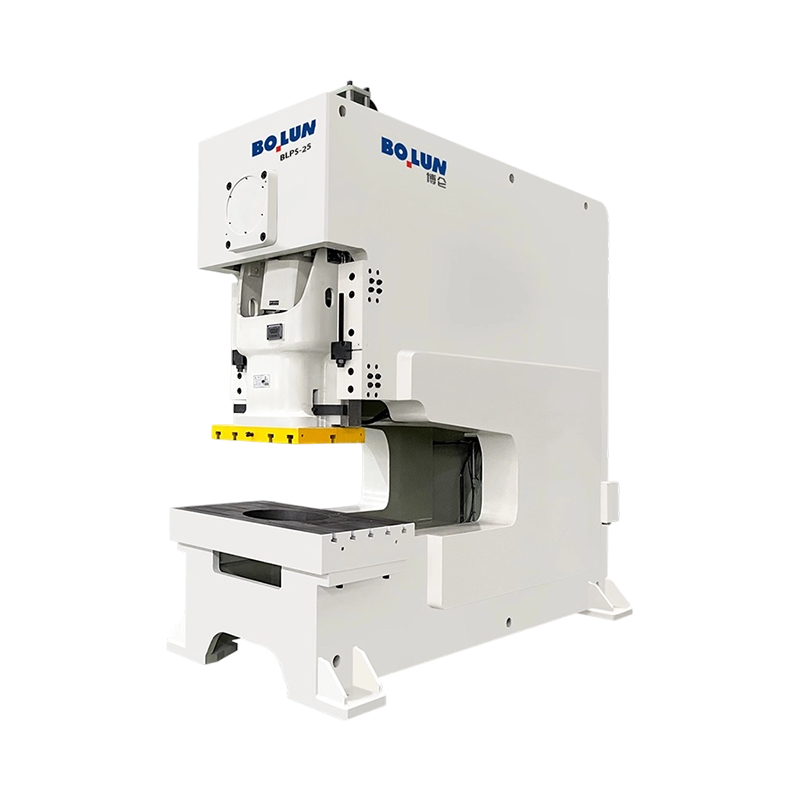


BLPS-25 Compact Precision Open-Gap Deep-Throat Power Press je agilní a prostorově efektivní stroj speciálně...
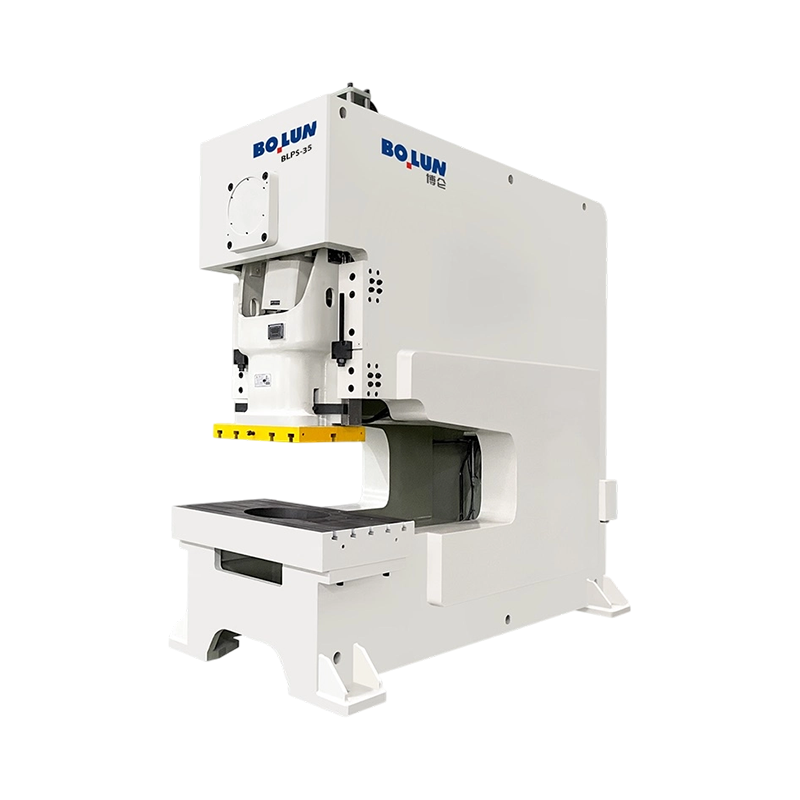
BLPS-35 Všestranný vysoce stabilní lis s otevřenou mezerou a hlubokým hrdlem poskytuje zvýšenou nominální s...
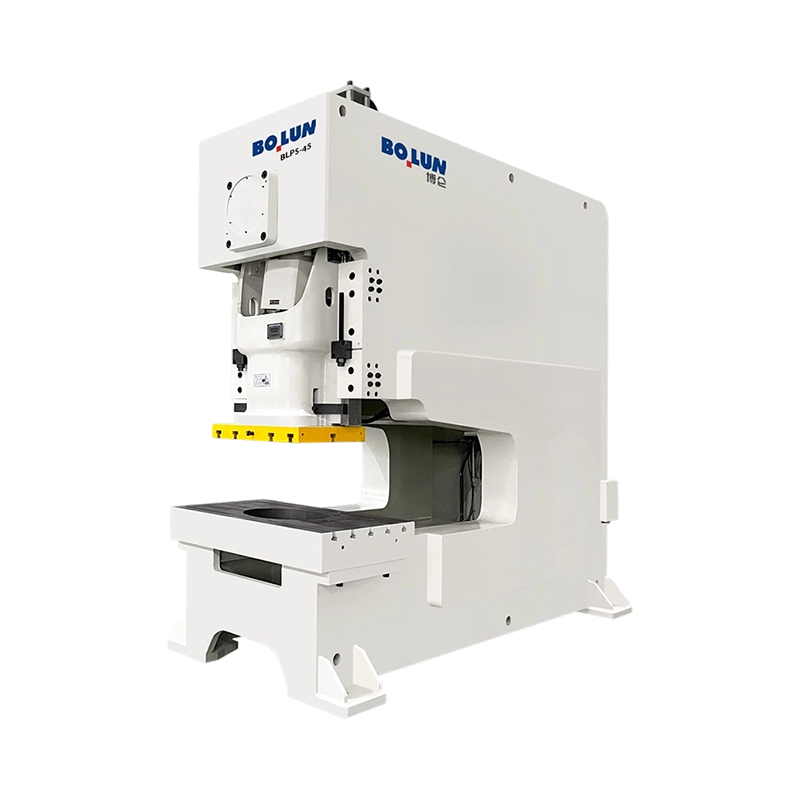
BLPS-45 Robustní velkokapacitní hloubkový lis s otevřenou mezerou a hlubokým hrdlem je navržen pro vysoce n...
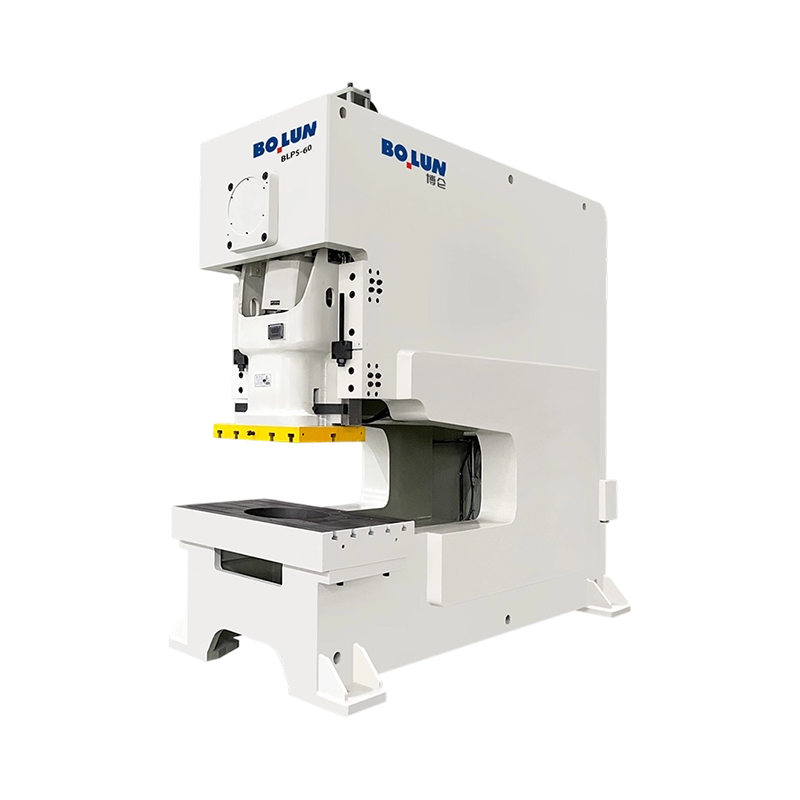
BLPS-60 Deep-Access Open-Gap Deep-Throat Power Press je určen pro vysokozátěžové lisování velkoformátových ...
Řada Bolun s hlubokým hrdlem je specializované technické řešení navržené speciálně pro velkoformátové zpracování plechů, kde je dosah standardního C-rámu nedostatečný. Charakteristickým znakem této řady je její výrazně rozšířená hloubka hrdla, která poskytuje potřebnou vůli pro zpracování velkých obrobků daleko od okrajů materiálu. Díky tomu je nepostradatelným přínosem pro průmyslová odvětví, jako je velkoplošné značení, HVAC potrubí a architektonické zámečnické práce.
Kvalita konstrukce je u provedení s hlubokým hrdlem prvořadá. Na rozdíl od standardních lisů naše řada využívá ultra vyztužený, vysoce pevný svařovaný rám z ocelového plechu, který prochází přísným procesem tepelného zpracování pro maximální úlevu od pnutí. To zajišťuje, že si rám zachovává vynikající tuhost i při hlubším hrdle, čímž se účinně eliminuje riziko „úhlového otevření“ nebo vychýlení při nárazech s velkou tonáží. Taková strukturální integrita je životně důležitá pro zachování vyrovnání matrice a prodloužení životnosti drahých nástrojů.
Z hlediska výkonu je vybaven vysokomomentovou pneumatickou třecí spojkou a přesnou brzdnou jednotkou, umožňující rychlou odezvu a spolehlivé jednotlivé nebo nepřetržité zdvihy. Bezpečnost je integrována na každé úrovni, obsahuje dvojitý solenoidový bezpečnostní ventil, který zabraňuje náhodným zdvihům, a hydraulický systém ochrany proti přetížení, který chrání stroj před tonážními špičkami.
Vnitřní převodovka se opírá o kovaný klikový hřídel z legované oceli 42CrMo a prémiová pouzdra z cínového bronzu CuSn12, která zajišťují dlouhodobou odolnost a hladký přenos výkonu. Inteligentní řídicí systém na bázi PLC navíc zajišťuje bezproblémové „potřesení rukou“ s NC servopodavači a automatizačními roboty. Díky svému rozšířenému dosahu a ultra pevné konstrukci je naše řada Bolun dokonalým řešením pro výrobce, kteří chtějí překonat omezení standardní geometrie lisu bez kompromisů v přesnosti nebo výkonu.
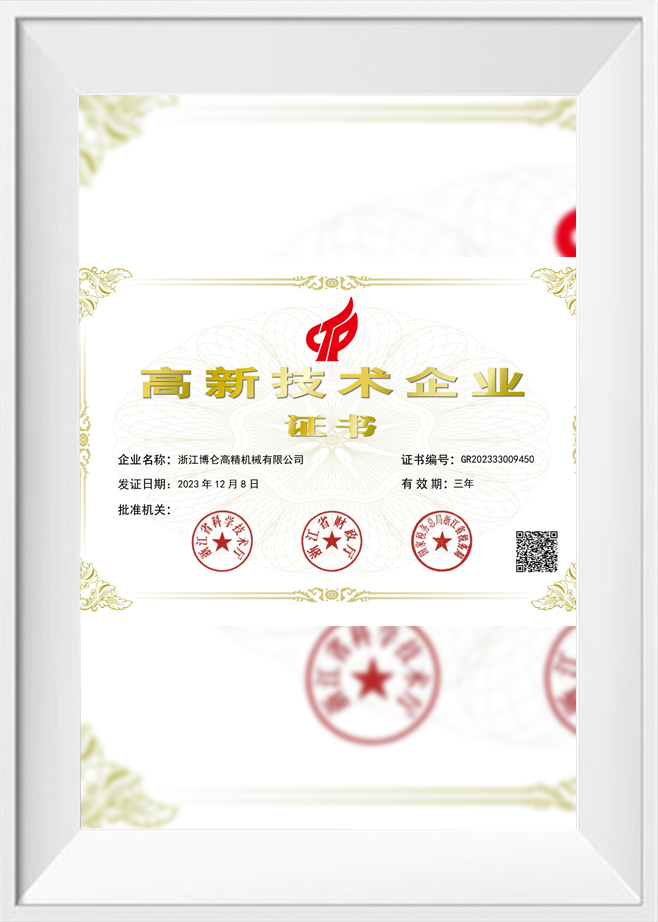
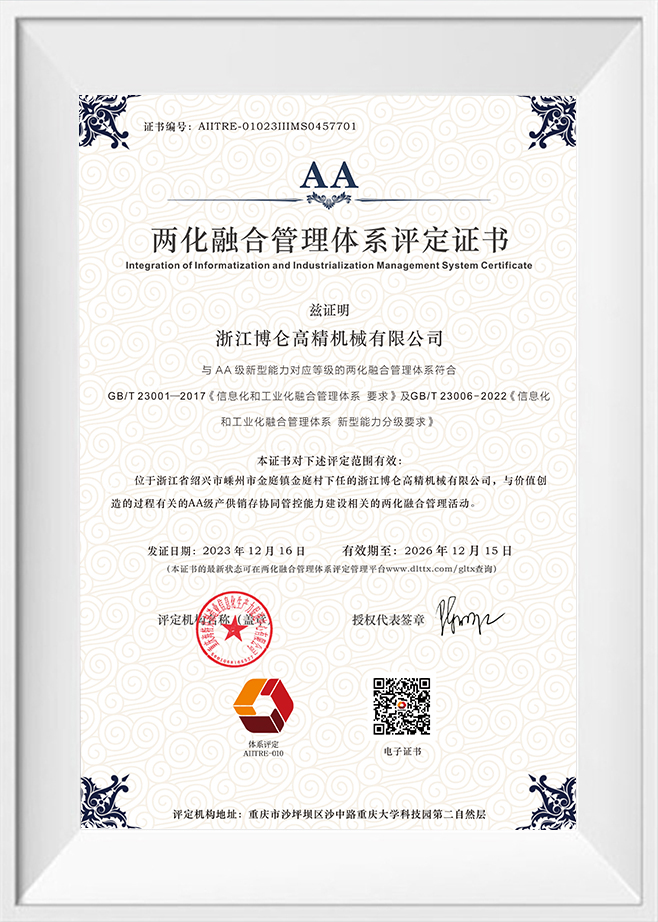
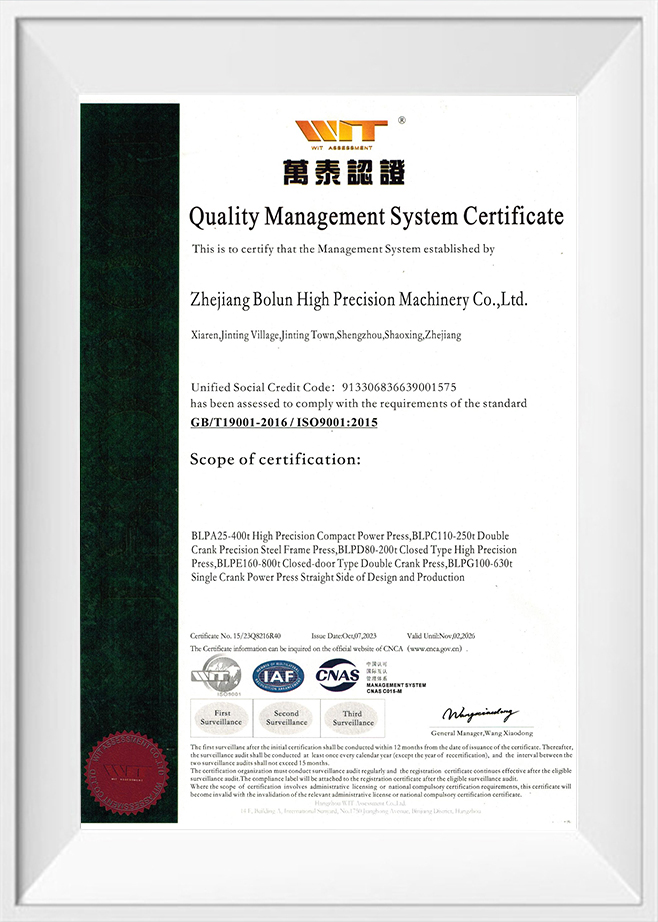
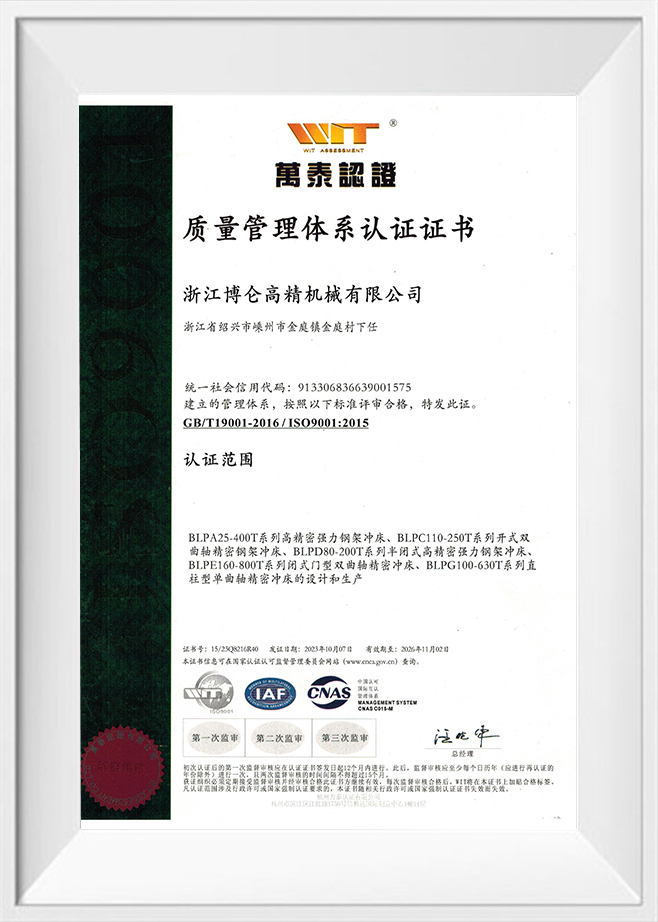
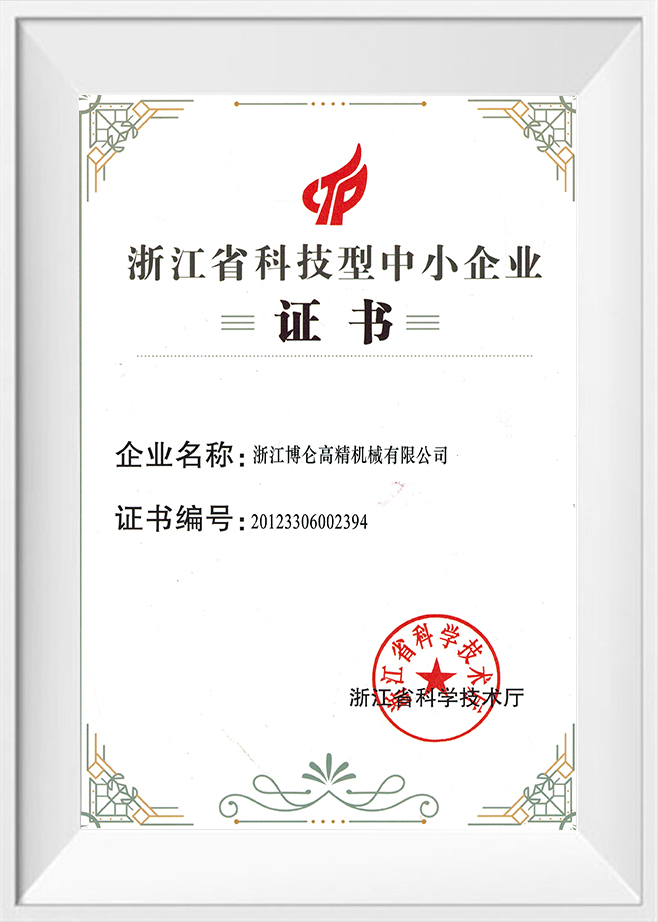
Jako Čína Výrobci výkonných lisů s otevřeným rámem a hlubokým hrdlem a Dodavatelé výkonných lisů s hlubokým hrdlem, Zhejiang Bolun High-Precision Machinery Co., Ltd. se nachází v provincii Če-ťiang, v srdci čínské přesné výroby. Společnost je již dvě desetiletí hluboce zakořeněna ve strojírenském průmyslu a díky rozsáhlým zkušenostem v oboru a technickým průlomům se vyvinula v moderní přední podnik v oblasti zařízení pro vysoce přesné tváření. Zajišťujeme výzkum a vývoj, konstrukci, výrobu, prodej i servis. Od našich počátků, kdy jsme překonávali překážky, až po současné vedoucí postavení v oblasti kovárenských a slévárenských strojů si společnost Bolun Machinery vybudovala profesionální, vyspělý a efektivní systém řízení výroby. Věnujeme se poskytování vynikajících řešení průmyslových obráběcích strojů zákazníkům po celém světě.
 Více o nás
BOLUN

0+
let
Zkušenosti v oboru

0+
Vyrobené kusy (předchozí rok)

0+
Počet zaměstnanců

0+
$
Milionů roční hodnota produkce

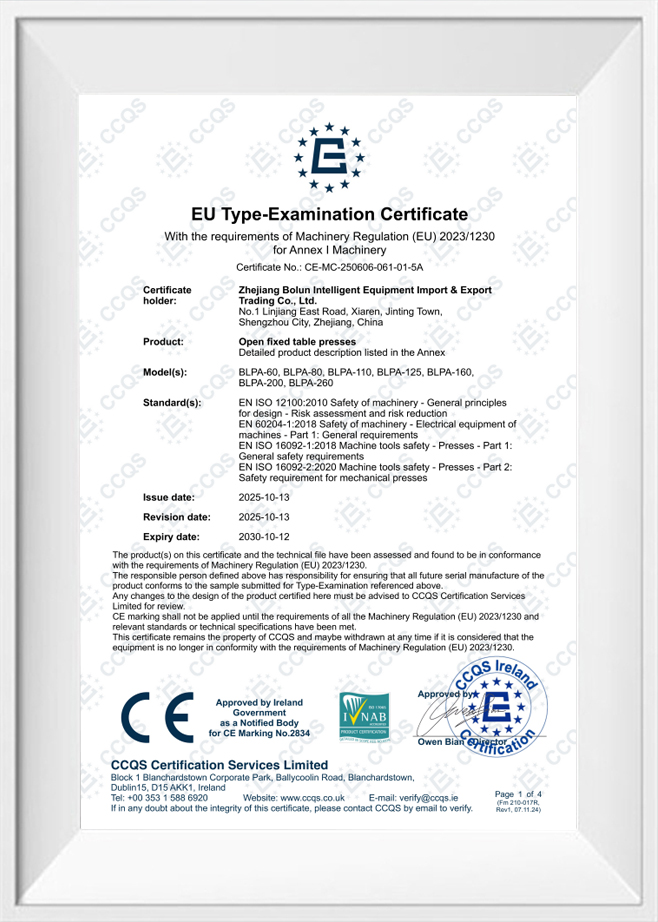
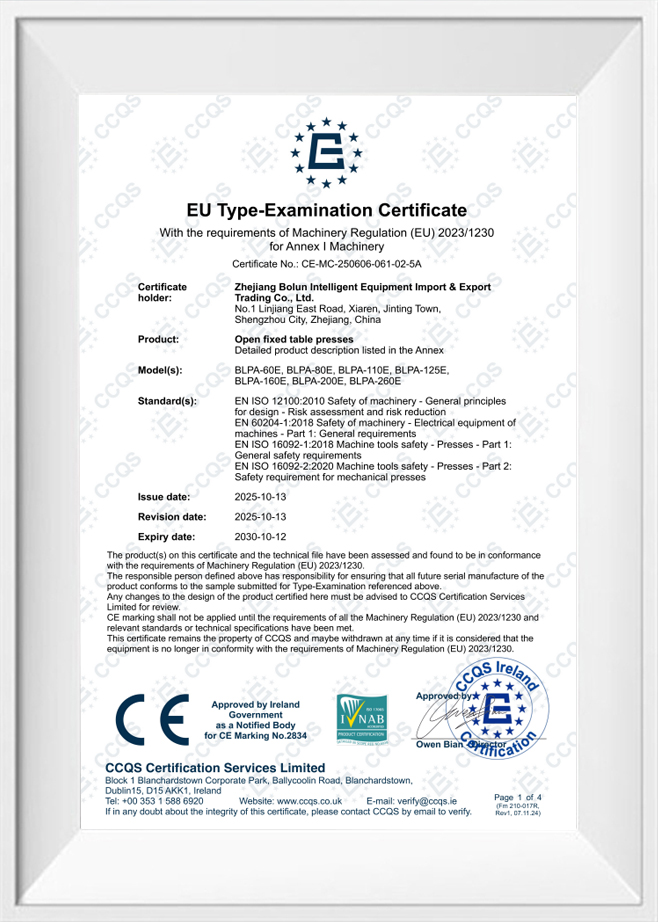
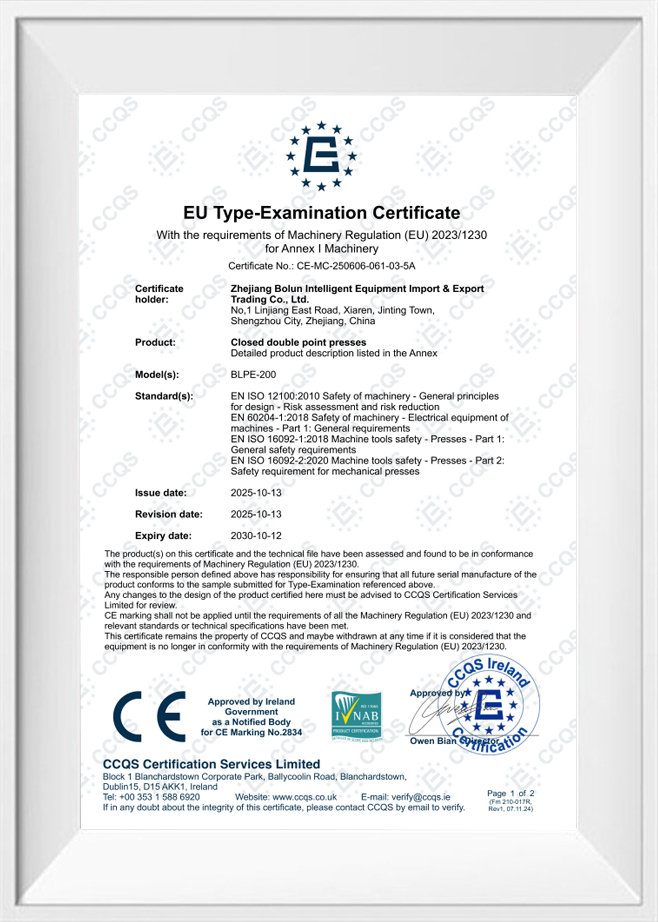
Jednobodový design Jedno připojení pohonu ve středu posuvu Dvojitý bodový design Dvě přípojky pohonu se rozprostírají po skluzu Krátká odpověď: Jeden bod versus dvojitý bod pro otevřené lisy Jednobodový mecha...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An otevřený typ lisovacího stroje používá rám ve tvaru C nebo mezeru, který ponechává přístup ke třem stranám pracovní plochy, což usnadňuje vkládání matric a podávacích dílů, zatímco stroj uzavřeného typu elektrického lisu používá rám s r...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů definovaných rámem, pohonem, spojovacími body beranu a zamýšleným procesem. To je důvod, proč se dva stroje se stejnou tonáží mohou na stejné matrici chovat velmi odlišně: jeden může držet široký panel naplocho, jiný může sahat do hlubokého hrdla...
Při výrobě plechů vyžaduje zpracování nadrozměrných panelů specializované konfigurace zařízení, které se liší od standardních rozvržení lisování. Elektrický lis s otevřenou mezerou a hlubokým hrdlem je speciálně navržen pro manipulaci se širokými listy materiálu, jaké se používají ve velkých elektrických skříních, ventilačních panelech a součástech karoserie vozidel. Aby bylo možné toto strojní zařízení úspěšně nakonfigurovat, musí být v rovnováze tři primární proměnné: požadovaná zaslepovací síla aplikace, fyzická hloubka hrdla potřebná k vyčištění obrobku a celková nosnost stroje. Tyto tři prvky nelze hodnotit izolovaně. Změna hloubky hrdla přímo mění strukturální pákový efekt rámu, což zase určuje požadovanou hmotnost rámu a tonáž potřebné k omezení fyzického prohnutí během lisovacího zdvihu. Vyvážení těchto faktorů je základní výzvou techniky tváření kovů.
Při stříhání kovu je potřebná síla určena obvodem řezu, tloušťkou plechu a pevností materiálu ve smyku. Tato zaslepovací síla vytváří koncentrované rázové zatížení, které musí být plně absorbováno rámem lisu. V konfiguraci s otevřenou mezerou absence předních spojovacích tyčí nebo sloupků znamená, že všechny reakční síly jsou přenášeny přes zakřivené zadní hrdlo stroje. Vzdálenost od středu skluzu k zadní stěně rámu působí jako pákové rameno, které zvětšuje ohybový moment, kterým působí ocelové desky. Výběr specifikace stroje vyžaduje pochopení toho, jak se tato páka škáluje s konfiguracemi s hlubším hrdlem.
Prvním krokem při integraci lisu je stanovení základní střižné síly konkrétních kovových dílů. Vzorec použitý k výpočtu této síly násobí celkovou délku smyku tloušťkou materiálu a konečnou pevností ve smyku. Tato vypočtená hodnota představuje teoretickou statickou sílu potřebnou k prasknutí kovu. Ve výrobním prostředí však musí být uplatněny dodatečné bezpečnostní rezervy, aby se zohlednilo opotřebení nástroje, odchylky v tloušťce materiálu a odolnost přidržovacích podložek nebo stíracích desek. Pokud je lis provozován příliš blízko jeho jmenovité kapacitě, opakující se cykly nárazů povedou k předčasné únavě hnacího hřídele a ložisek.
Navíc chování materiálu během fáze lomu zavádí dynamické proměnné. Materiály s vysokou pevností v tahu nebo nízkou tažností uvolňují rychle uloženou deformační energii v okamžiku střihu a vytvářejí prudké zpětné zatížení. Tato síla může způsobit silné vibrace v hnacím ústrojí. Inženýři musí zajistit, aby jmenovaná tonáž stroje nejen přesáhla statickou zaslepovací sílu, ale aby byla dostatečně robustní, aby tlumila tyto dynamické rázy, aniž by při dlouhodobém provozu způsobila strukturální nesouosost nebo mikrotrhliny ve svařencích.
Hloubka hrdla určuje, jak hluboko může plechový polotovar proniknout do lože lisu, než se dotkne zadního rámu. Zatímco hlubší hrdlo nabízí větší všestrannost pro zpracování širokých plechů, přináší významnou strukturální nevýhodu. Podle principů mechaniky nosníku se úhlová výchylka neboli jev otevření konstrukce C-rámu zvyšuje úměrně s krychlí hloubky hrdla. To znamená, že zdvojnásobení hloubky hrdla může vést k osminásobnému zvýšení průhybu rámu, pokud tloušťka desky a konstrukce výztuže zůstanou nezměněny.
Toto vychýlení způsobí, že horní saně a spodní deska kolébky ztratí rovnoběžnost během cyklu řezání a posune razník vzhledem k matrici. Výsledná nesouosost způsobuje nerovnoměrné vůle nástroje, což vede k otřepům na lisovaných dílech a rychlému opotřebení řezných hran. Aby byla zachována vertikální přesnost, an open-gap deep-throat power press musí mít silně vyztužený rám. Tato výztuž vyžaduje silnější ocelové plechy, větší skříňově svařované konstrukce a vnitřní žebrování, které absorbuje ohybové momenty. Požadavek na větší hloubku hrdla tedy přímo zvyšuje fyzickou hmotnost a náklady na rám stroje, i když požadovaná zaslepovací síla zůstává konstantní.
K úspěšné kombinaci těchto proměnných musí návrháři použít metodu strukturovaného škálování. Níže uvedená tabulka ukazuje typické konstrukční rozměry a hmotnostní charakteristiky potřebné k udržení tuhosti rámu v různých konfiguracích tonáže a hloubky hrdla v moderních výrobních prostředích.
| Hodnocení stroje (tuny) | Standardní hloubka hrdla (mm) | Standardní hmotnost rámu (kg) | Hodnocení hlubokého hrdla (mm) | Hmotnost rámu hlubokého hrdla (kg) | Přípustný průhyb při plném zatížení (mm/m) |
|---|---|---|---|---|---|
| 25 tun | 180 až 220 | 1 600 | 500 až 600 | 2 800 | Méně než 0,12 |
| 40 tun | 220 až 260 | 2 900 | 600 až 700 | 4 600 | Méně než 0,12 |
| 80 tun | 280 až 320 | 5 800 | 800 až 900 | 9 200 | Méně než 0,10 |
| 125 tun | 340 až 380 | 9 800 | 900 až 1000 | 15 500 | Méně než 0,08 |
Aby se zabránilo ohnutí rámu hloubkového lisu s otevřenou mezerou během vysokotonážního vysekávání, jsou na svařence aplikovány pokročilé metodologie návrhu. Zhejiang Bolun High-Precision Machinery Co., Ltd. analyzuje tyto koncentrace napětí pomocí modelování konečných prvků, aby se výztužné desky umístily přesně tam, kde je napětí nejvyšší. Vysokopevnostní ocelové desky jsou svařeny do uzavřeného skříňového průřezu podél zadního sloupku, což podstatně zvyšuje moment setrvačnosti, aniž by zbytečně přidávalo vlastní hmotnost přední části stroje. To zajišťuje, že průhyb je udržován v přísných tolerancích, aby bylo zajištěno vyrovnání nástrojů.
Dalším přístupem ke kontrole průhybu je integrace vysoce výkonných, vícebodových vodicích systémů kluzných vedení. Použitím extra dlouhých osmibodových lišt je saně fyzicky omezeno proti naklonění, a to i v případě, že hlavní rám zaznamená menší elastické prohnutí při špičkovém zatížení. Tento vodicí systém absorbuje horizontální přítlačné síly generované během tvářecího cyklu a převádí je zpět do hlavní struktury, spíše než aby jim umožňoval posun razníku. Tato kombinace strukturálního vyztužení a přesného vedení umožňuje strojům s hlubokým hrdlem poskytovat konzistentní geometrie součástí během milionů cyklů.
Samotné nástroje lze optimalizovat tak, aby se snížilo zatížení rámu lisu. Při navrhování zápustek pro aplikace s hlubokým hrdlem mohou inženýři začlenit úhly střihu do razníků nebo zápustkové oceli. Nakloněním řezných hran se materiál stříhá progresivně spíše než najednou. Tato jednoduchá úprava snižuje špičkovou vysekávací sílu až o čtyřicet procent, snižuje okamžitou tonáž vyžadovanou od lisu a snižuje výsledný nárazový ráz.
Kromě toho je životně důležité vycentrovat střed tlaku sady lisovacích nástrojů se středovou osou beranu lisu. Pokud je nástroj instalován s ofsetem, zavádí excentrické zatížení, které zesiluje úhlové otevření C-rámu. V situacích, kdy asymetrické díly znemožňují dokonalé vystředění, jsou do vyřezávacího nástroje navrženy vyvažovací bloky nebo odpružené podložky, které rozdělují reakční síly rovnoměrně po loži, zajišťují vyvážené rozložení zatížení a chrání jak vedení lisu, tak matrice před předčasným opotřebením.
Otázka: Jak zvládá vysokotlaký lis s otevřenou mezerou vychýlení rámu při zpracování tlustého plechu?
Odpověď: Konstrukce s hlubokým hrdlem přirozeně zvyšuje strukturální pákový efekt, který může zesílit ohybové momenty při zatížení. Pro kontrolu tohoto chování používá Zhejiang Bolun High-Precision Machinery Co., Ltd. extra silné ocelové plechy odlehčené od pnutí a těžké zadní sloupky skříňového typu. Tato konstrukce zesíleného rámu omezuje úhlové vychýlení a udržuje stabilní vyrovnání nástroje během cyklů s vysokou silou.
Otázka: Jsou tyto lisy s hlubokým hrdlem kompatibilní s automatizovanými systémy podávání svitků nebo listů?
Odpověď: Ano, konfigurace s otevřenou mezerou poskytuje široké boční vůle, které jsou ideální pro automatizaci. Bolun Machinery strukturuje elektrické řídicí systémy s rozhraními s otevřenou architekturou, což umožňuje zařízení hladkou synchronizaci s progresivními podavači rolí, robotickými nakladači archů a jednotkami na likvidaci šrotu.
Otázka: Jaké konstrukční prvky zabraňují nerovnoměrnému opotřebení nástroje při práci s asymetrickými díly na vysokotlakém lisu s otevřenou mezerou?
Odpověď: Mimostředová zatížení mohou vyvíjet velké boční síly na vodicí lišty kluzného vedení. Naše lisy obsahují dlouhé, přesně opracované vodicí lišty s úzkými vůlemi, které omezují posuvný pohyb podél přísně vertikální osy. Tento vodicí mechanismus zabraňuje naklánění suportu a udržuje razník a matrici rovnoběžně, aby byly řezné hrany chráněny před nerovnoměrným opotřebením.
Otázka: Jak je absorbován náhlý nárazový ráz při velkotonážních operacích vysekávání, aby bylo chráněno hnací ústrojí?
Odpověď: Stroj je vybaven integrovanými pneumatickými vyvažovacími válci, které udržují konstantní napětí na saně směrem nahoru. Tato konstrukce odstraňuje mechanickou vůli ze spojovacích čepů a ložisek klikového hřídele, zatímco výkonná pneumatická jednotka spojka-brzda tlumí zpětné rázové síly, aby chránila vnitřní ozubená kola před poškozením nárazem.
Otázka: Může Zhejiang Bolun High-Precision Machinery Co., Ltd. přizpůsobit hloubku hrdla a velikost lože pro specifické požadavky výroby?
Odpověď: Poskytujeme kompletní služby v oblasti výzkumu, vývoje a designu, abychom přizpůsobili hloubku hrdla, rozměry podpěry a délky zdvihu vlastnímu uspořádání podlahy. Náš inženýrský tým provádí individuální strukturální analýzy, aby zajistil, že jakékoli přizpůsobené úpravy rámu udrží pevné tolerance požadované pro vaše specifické aplikace plechu.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraveni začít?
Spojte se s námi

ještě dnes!
ZHEJIANG BOLUN
