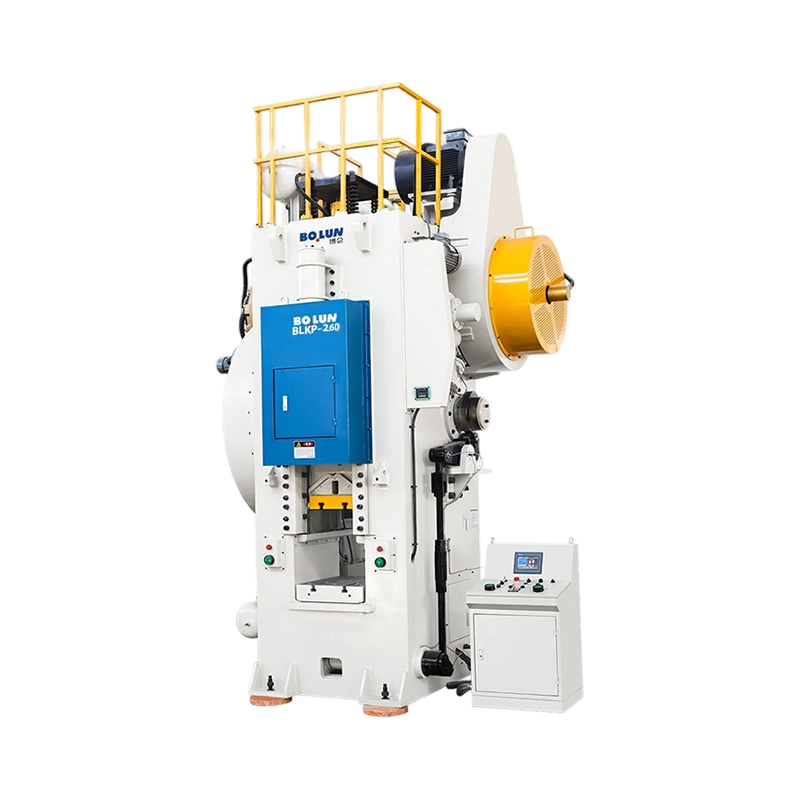


BLKP-260 Agile Precision Cold Forging Toggle Type Power Press poskytuje jmenovitou kapacitu 2600 kN a je vh...
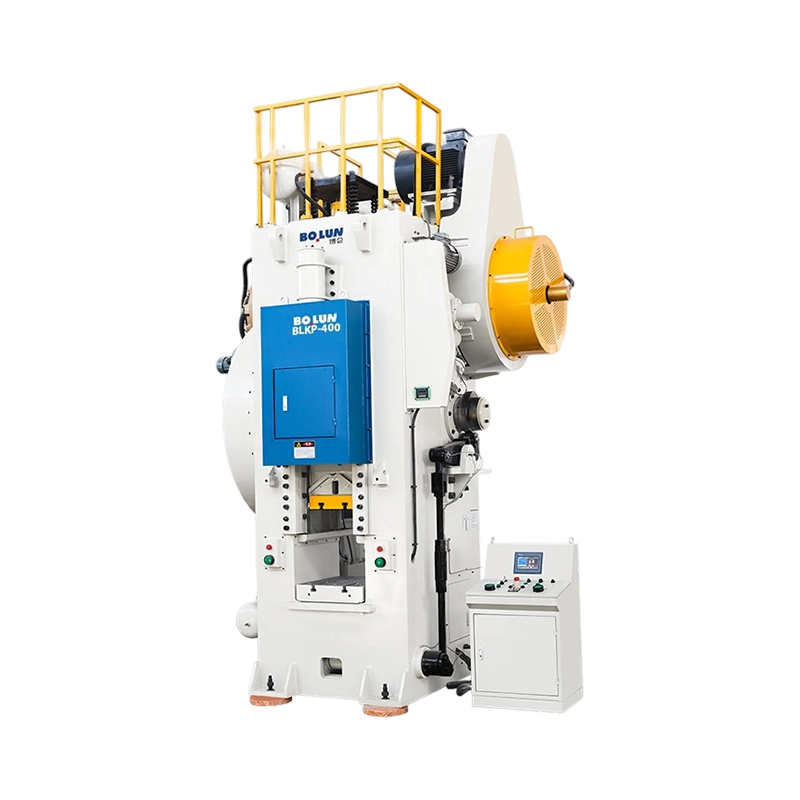
BLKP-400 Všestranný tlakový kolébkový lis pro kování za studena s vyváženým zdvihem poskytuje jmenovitou ka...
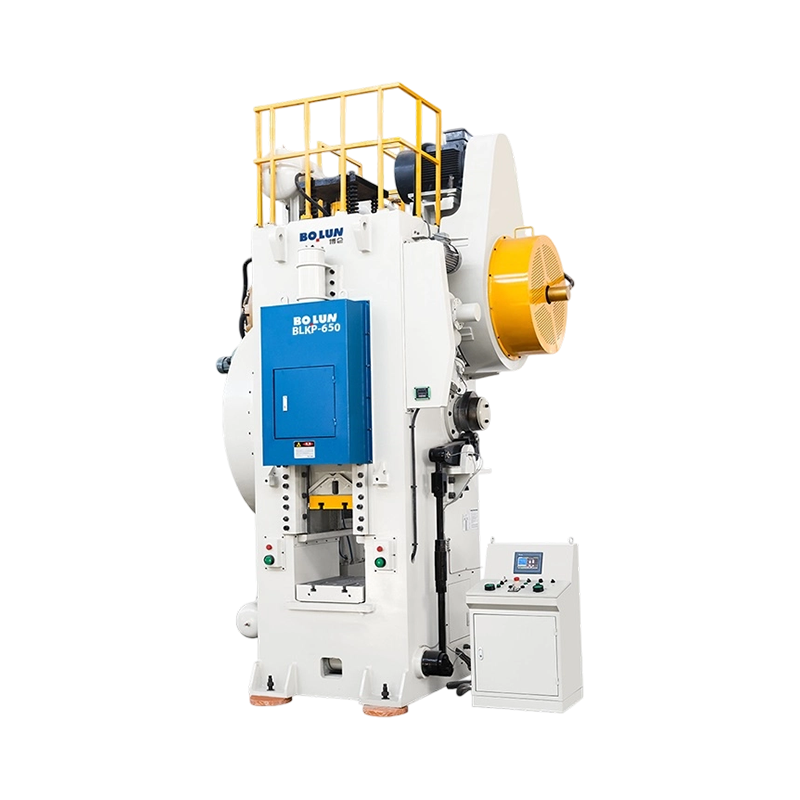
BLKP-650 Robustní vysokodeformační kolébkový lis pro kování za studena poskytuje jmenovitou kapacitu 6500 k...
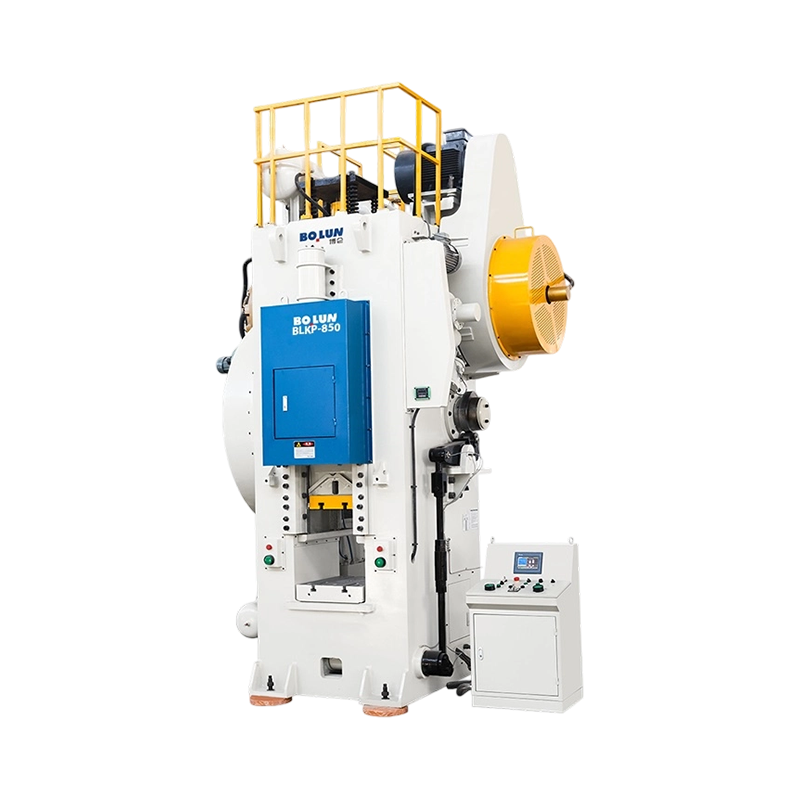
BLKP-850 Pevnostní průmyslový vysokovýkonný kování za studena kolébkový lis Power Press poskytuje jmenovito...
Tlakový lis Bolun Cold Forging Toggle Type Power Press je špičkové technické řešení navržené pro nejnáročnější aplikace vytlačování za studena a tvarování téměř čistého tvaru. Použitím specializovaného kloubového mechanismu namísto standardního klikového pohonu poskytuje tento lis extrémní tonáž a specifickou kinematiku potřebnou k tečení kovu za studena s bezkonkurenční přesností a povrchovou úpravou.
Optimalizovaná kinematika pro kování za studena
Definující výhodou přepínacího provedení je jeho jedinečný profil rychlosti posuvu. Jak se snímek blíží dolní úvrati (BDC), mechanická výhoda přepínacích spojů exponenciálně roste, zatímco rychlost posuvu se výrazně zpomaluje. Tento efekt „dwell“ poskytuje delší trvání špičkového tlaku, což umožňuje lepší tok materiálu do složitých dutin matrice a masivní snížení zpětného odpružení materiálu. To je nezbytné pro výrobu vysoce přesných automobilových hřídelí, polotovarů ozubených kol a vysoce odolných spojovacích prvků.
Prodloužená životnost nástroje a snížení rázu
Kování za studena zahrnuje nesmírnou odolnost. Bolun Toggle Press minimalizuje počáteční rychlost nárazu, když se razník dotkne obrobku. Tato charakteristika „soft-touch“ výrazně snižuje rázová zatížení přenášená na vaše drahé karbidové matrice a prodlužuje životnost nástrojů až 2-3krát ve srovnání s konvenčními mechanickými lisy. Výsledkem jsou nižší provozní náklady a zkrácení prostojů na údržbu lisovacích nástrojů.
Ultra tuhá konstrukce pro extrémní tonáž
Pro zvládnutí masivních reakčních sil kování za studena je lis vybaven ultra vyztuženým ocelovým rámem odlehčeným od pnutí. V souladu s vysokými standardy společnosti Bolun je převodový systém vyroben z kované klikové hřídele z legované oceli 42CrMo a prvotřídních pouzder z cínového bronzu CuSn12. Tento pevný základ zajišťuje minimální prodloužení rámu a zachovává dokonalé vyrovnání, což zajišťuje, že i při maximálním zatížení vyrobené díly splňují nejpřísnější rozměrové tolerance.
Inteligentní ovládání a bezpečnost
Lis je integrován s inteligentním řídicím systémem na bázi PLC a HMI s vysokým rozlišením a umožňuje přesné sledování každého zdvihu. Mezi standardní bezpečnostní prvky patří pneumatická třecí spojka s vysokým točivým momentem, hydraulická ochrana proti přetížení a dvojitý solenoidový bezpečnostní ventil. Ať už se zaměřujete na velkoobjemovou výrobu nebo komplexní přesné tváření, Bolun Cold Forging Toggle Press je definitivním základním kamenem pro vysoce výkonnou průmyslovou dokonalost.
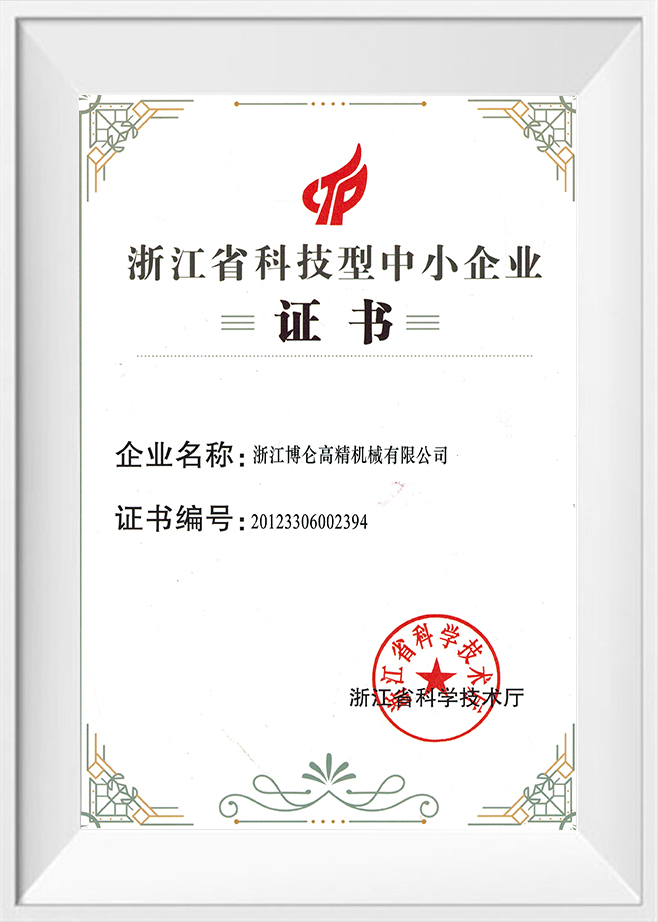
Jako Čína Výrobci lisů pro studené kování a Dodavatelé klikových lisů pro studené kování, Zhejiang Bolun High-Precision Machinery Co., Ltd. se nachází v provincii Če-ťiang, v srdci čínské přesné výroby. Společnost je již dvě desetiletí hluboce zakořeněna ve strojírenském průmyslu a díky rozsáhlým zkušenostem v oboru a technickým průlomům se vyvinula v moderní přední podnik v oblasti zařízení pro vysoce přesné tváření. Zajišťujeme výzkum a vývoj, konstrukci, výrobu, prodej i servis. Od našich počátků, kdy jsme překonávali překážky, až po současné vedoucí postavení v oblasti kovárenských a slévárenských strojů si společnost Bolun Machinery vybudovala profesionální, vyspělý a efektivní systém řízení výroby. Věnujeme se poskytování vynikajících řešení průmyslových obráběcích strojů zákazníkům po celém světě.
 Více o nás
BOLUN

0+
let
Zkušenosti v oboru

0+
Vyrobené kusy (předchozí rok)

0+
Počet zaměstnanců

0+
$
Milionů roční hodnota produkce

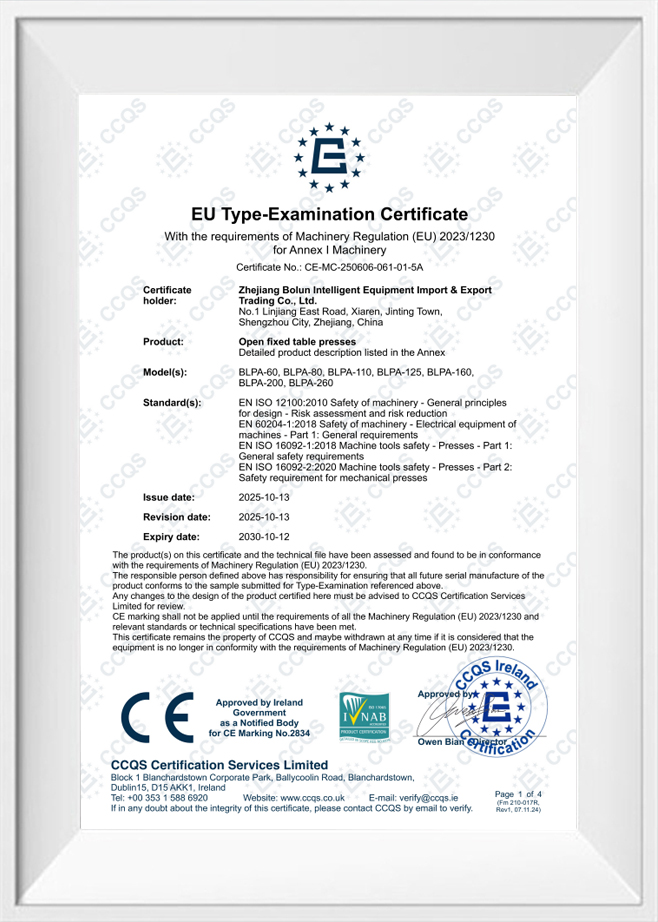
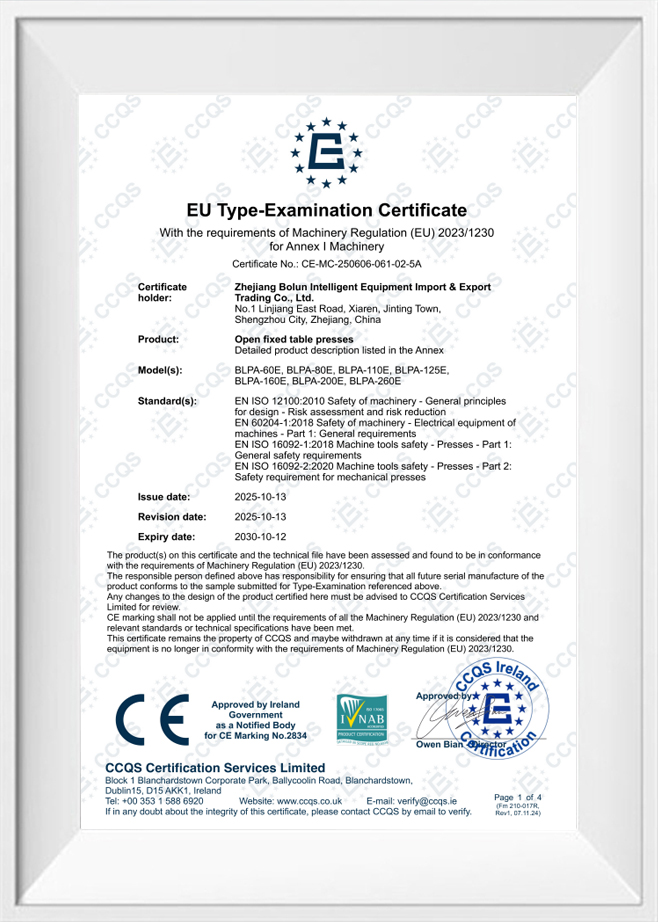
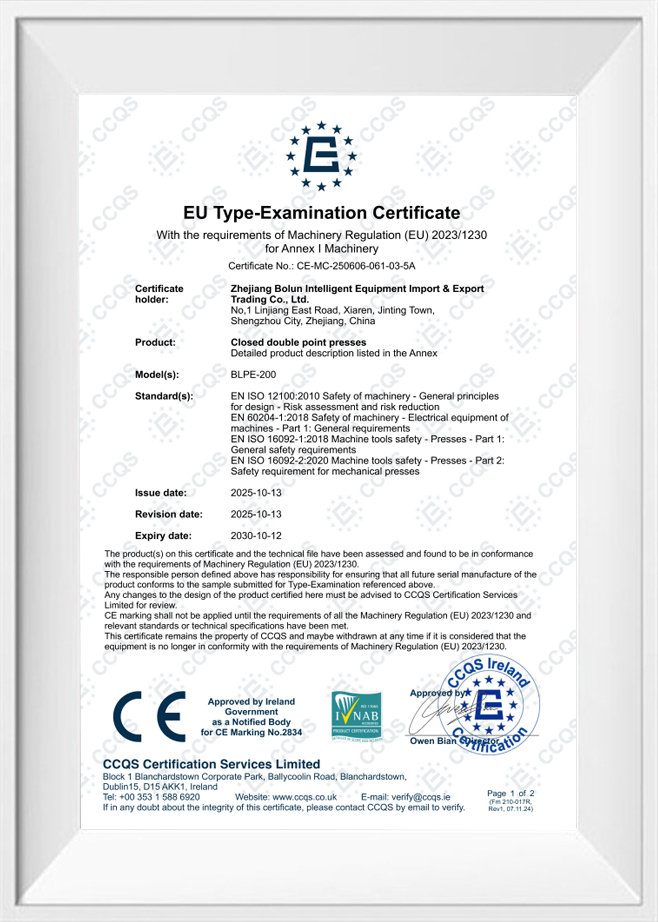
Jednobodový design Jedno připojení pohonu ve středu posuvu Dvojitý bodový design Dvě přípojky pohonu se rozprostírají po skluzu Krátká odpověď: Jeden bod versus dvojitý bod pro otevřené lisy Jednobodový mecha...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An otevřený typ lisovacího stroje používá rám ve tvaru C nebo mezeru, který ponechává přístup ke třem stranám pracovní plochy, což usnadňuje vkládání matric a podávacích dílů, zatímco stroj uzavřeného typu elektrického lisu používá rám s r...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů definovaných rámem, pohonem, spojovacími body beranu a zamýšleným procesem. To je důvod, proč se dva stroje se stejnou tonáží mohou na stejné matrici chovat velmi odlišně: jeden může držet široký panel naplocho, jiný může sahat do hlubokého hrdla...
Ve velkokapacitní průmyslové výrobě, a za studena kování toggle type power press se běžně používá k deformaci surových kovových součástí v blízkosti pokojové teploty. Na rozdíl od standardních systémů klikové hřídele spoléhá přepínací mechanismus na řadu otočných spojů, které vytvářejí extrémní mechanickou výhodu, když saně dosáhne nejnižšího bodu své dráhy. Zatímco toto znásobení síly je vysoce účinné pro plnění složitých dutin zápustek, vystavuje rám lisu intenzivním a rychlým špičkám zatížení. Náhlé nahromadění tlaku ve spodní části zdvihu generuje silnou strukturální rázovou vlnu, která se šíří ven skrz hlavní sloupy a lože. Během milionů nepřetržitých cyklů tyto opakující se rázové vlny vyvolávají cyklická tahová a tlaková napětí v ocelových deskách, což vytváří vysoké riziko únavových trhlin v blízkosti hlavních spojů a spojovacích svarů.
Protože kování za studena vyžaduje mnohem větší sílu než tváření za tepla nebo za tepla, musí rám odolat těmto aplikacím náhlého zatížení bez trvalé deformace. Pokud strukturní uspořádání nedokáže absorbovat tuto energii, postupně se na molekulární úrovni oceli vytvoří mikrotrhliny. Jakmile jsou tyto trhliny iniciovány, šíří se pod vlivem nepřetržitých vibrací, což nakonec vede ke katastrofálnímu selhání konstrukce. Pochopení toho, jak se tyto dynamické síly samy rozdělují skrz rám lisu, je prvním krokem v konstrukci stabilního krytu, který dokáže přežít desetiletí nepřetržitého vysokotonážního provozu.
Aby se zabránilo iniciaci únavových trhlin, konstruktéři se silně zaměřují na fyzické rozložení hmoty svařovaného rámu. Moderní modelování metodou konečných prvků umožňuje inženýrům lokalizovat body koncentrace napětí, kde se síly přirozeně shromažďují během cyklu lisování. Na základě těchto výpočtů je tloušťka průřezu svislých pilířů a koruny zvýšena v oblastech vysokého napětí, zatímco nekritické oblasti jsou udržovány tenčí, aby se zabránilo zbytečné hmotnosti. Vnitřní výztužná žebra jsou přivařena uvnitř sloupků skříňového typu, aby se svislé síly rozložily na větší plochu, čímž se zamezí lokalizovanému vybočení desky a sníží se celková rychlost průhybu lisu za podmínek špičkového zatížení.
Kromě tloušťky stěny hraje zásadní roli v prevenci únavy geometrie vnitřních rohů a přechodových spár. Ostré devadesátistupňové rohy působí jako multiplikátory fyzického napětí a koncentrují dynamické nárazové síly do jediné linie. Aby se toto nebezpečí eliminovalo, jsou všechny vnitřní výřezy a spoje desek navrženy s velkorysými, předem vypočítanými poloměry zaoblení. Bolun Machinery využívá specializované konstrukční pokyny, které nařizují velká zakřivená zaoblení na všech konstrukčních vyztuženích a rozhraních žeber. Tato zakřivená geometrie umožňuje plynulý přechod mechanických sil z horizontální koruny na vertikální pilíře, což zabraňuje koncentraci napětí, která vede k časnému selhání materiálu.
Zatímco konstrukční hmota poskytuje potřebnou odolnost proti ohybu, zvládnutí zbytkových vibrací při nárazu vyžaduje komplexní návrh tlumení. Když razník narazí na studený kovový obrobek, vysokofrekvenční zpětný ráz je poslán zpět skrz saně a rám. Aby tyto vibrace nezpůsobovaly únavu konstrukce, jsou na kritických spojovacích rozhraních integrována specializovaná tlumicí zařízení. Elastomerové izolátory a vysoce výkonné hydraulické válce tlumičů jsou umístěny pod ložem lisu a na čepech primárního kloubu. Tato zařízení absorbují kinetickou energii nárazu a přeměňují ji na nekvalitní tepelnou energii, která je následně bezpečně rozptýlena do okolního prostředí.
Tlumením strukturálních oscilací během zlomku sekundy lis omezuje dobu trvání cyklických napěťových vln procházejících ocelovými deskami. Tato rychlá stabilizace je zvláště důležitá při vysokofrekvenčních jízdách, protože zabraňuje tomu, aby se následné nárazové síly spojily s nevyřešenými zbytkovými vibracemi. Snížení této akumulace dynamického napětí nejen chrání hlavní rám před únavovým praskáním, ale také minimalizuje opotřebení kluzných vodicích kolejnic, čímž se zachovají těsné tolerance potřebné pro vysoce přesné operace kování za studena.
Výběr vhodné geometrie rámu a konfigurace tlumení do značné míry závisí na nominální tonáži lisu a zamýšlené provozní rychlosti. Níže uvedená tabulka porovnává charakteristiky průhybu a napětí různých konstrukčních uspořádání při nepřetržitých rázech kování za studena.
| Způsob konstrukce rámu | Typ konfigurace tlumení | Maximální koncentrace stresu (MPa) | Dynamická míra vychýlení (mm/m) | Doba rozptýlení vibrací (s) |
|---|---|---|---|---|
| Standardní svařovaný rám | Pasivní základové podložky | 210 až 240 | 0,080 až 0,110 | 1,8 až 2,4 |
| Zesílený rám krabice | Vnitřní elastomerové tlumiče | 130 až 160 | 0,045 až 0,060 | 0,8 až 1,2 |
| Předpjatý rám táhla | Aktivní hydraulické tlumiče | 75 až 95 | 0,020 až 0,035 | 0,2 až 0,4 |
Tabulkové údaje ukazují, že integrace aktivního hydraulického tlumení s předpjatým rámem spojovací tyče minimalizuje jak špičkové napětí, tak dynamickou deformaci. Udržování těchto hodnot v bezpečných mezích je zásadní pro vysokotonážní kování za studena, protože zabraňuje natažení fyzické struktury za její elastické hranice, což je primární příčinou posunu vyrovnání a mikrotrhlin u průmyslových obráběcích strojů.
U vysokotonážních aplikací je spoléhání se pouze na svařované spoje, které odolávají vertikálnímu roztahování, často nedostatečné. Aby byla zajištěna vysoká míra bezpečnosti, mnoho pokročilých lisů využívá konstrukci děleného rámu, který drží pohromadě masivní předepjaté spojovací tyče. Tyto vysokopevnostní ocelové tyče procházejí vertikálně dutým jádrem sloupů a fyzicky spojují korunu, sloupky a lože do jediné stlačené jednotky. Během procesu montáže se spojovací tyče zahřejí pomocí elektrických prvků nebo hydraulických napínačů, aby se rozšířila jejich délka, a těžké upevňovací matice jsou utaženy proti deskám rámu.
Jak se ocelové tyče ochlazují, smršťují se zpět do svých původních rozměrů, čímž se celý vertikální rám dostává pod konstantní, vysoce vypočítané tlakové předpětí. Protože tato tlaková síla je navržena tak, aby překročila maximální tahovou sílu směrem nahoru generovanou během kovacího zdvihu, svarové spoje a sloupky nikdy nevykazují skutečné napětí. Místo toho zůstává rám pod tlakem během celého tvářecího cyklu, což úspěšně zabraňuje iniciaci tahových trhlin a zajišťuje, že se fyzická struktura chová jako vysoce tuhý, jednotný blok během milionů cyklů s vysokým nárazem.
Dlouhodobá životnost rámu lisu závisí nejen na jeho geometrii, ale také na metalurgickém stavu ocelových plechů po svařování. Vysoké teploty generované svařovacími oblouky vytvářejí lokalizovanou tepelnou roztažnost a kontrakci, která zanechává silná zbytková napětí zachycená uvnitř spojů. Pokud je rám uveden do provozu bez ošetření těchto vnitřních sil, zbytková napětí se spojí s provozním zatížením kování, což způsobí rychlé selhání svarů při cyklickém zatížení. Zhejiang Bolun High-Precision Machinery Co., Ltd. řeší tento problém zavedením přísných postupů pro zmírnění tepelného napětí ve všech vyrobených konstrukcích.
Po dokončení svařování je celá sestava rámu umístěna do velké, počítačem řízené žíhací pece. Struktura se pomalu zahřívá na specifickou teplotu prohřívání, udržuje se několik hodin, aby se umožnilo uvolnění struktury zrn uhlíkové oceli, a poté se ochlazuje postupnou, rovnoměrnou rychlostí. Tento proces eliminuje zachycená lokalizovaná napětí a zajišťuje, že vlastnosti materiálu zůstanou konzistentní v celém rámu, čímž se zabrání deformacím po obrábění a chrání strojní zařízení před předčasným strukturálním praskáním během náročných aplikací kování za studena.
Otázka: Jak konstrukce kloubového mechanismu v tomto lisu snižuje dynamickou rázovou sílu přenášenou na rám během kování za studena?
Odpověď: Zhejiang Bolun High-Precision Machinery Co., Ltd. navrhuje tyto lisy se specializovanými vícespojkovými přepínacími systémy, které zpomalují rychlost posuvu v blízkosti dolní úvratě (BDC). Toto setrvání umožňuje surovému kovu plynule proudit do dutiny formy, čímž se snižuje náhlý průrazný ráz a snižuje se dynamické vibrace přenášené na sloupky rámu.
Otázka: Jaká opatření jsou přijata, aby se zabránilo únavovému praskání ve svarových spojích tlakového lisu pro kování za studena?
Odpověď: Rám lisu je zkonstruován ze silných svařenců z ocelového plechu s vysokou pevností v tahu s vnitřními výztužnými žebry a velkoryse zakřivenými zaobleními uvolňujícími napětí na všech přechodech spojů. Po svaření celý rám prochází komplexním procesem tepelného žíhání, aby se uvolnila zachycená zbytková napětí, což zajišťuje vysokou strukturální stabilitu při nepřetržitém vysokém rázovém zatížení.
Otázka: Jak pneumatický systém protizávaží podporuje spojení s vysokým točivým momentem pákového lisu během rychlých cyklů?
Odpověď: Stroj integruje vysoce výkonné pneumatické vyvažovací válce, které táhnou nahoru na posuvné sestavě. Toto nepřetržité napětí kompenzuje velkou hmotnost horních nástrojů a spojů, odstraňuje mechanické vůle v pouzdrech spojovacích kolíků, aby byl zajištěn stabilní zdvih směrem dolů bez vůle.
Otázka: Dokáže hydraulický systém přetížení reagovat dostatečně rychle, aby chránil kloubové spoje před silným odporem tváření za studena?
Odpověď: Ano, rychle působící hydraulický systém ochrany proti přetížení je integrován přímo pod body připojení pohonu. Pokud odpor kování překročí bezpečné limity, hydraulické tlakové komory se okamžitě uvolní během milisekund, což umožní, aby se saně lehce zhroutily, aby se zabránilo trvalému poškození drahých kloubových spojů a zápustek.
Otázka: Jak Bolun Machinery zajišťuje konzistentní mazání napříč mnoha otočnými klouby pákového mechanismu?
Odpověď: Náš tlakový lis pro kování za studena je vybaven centralizovaným automatickým vysokotlakým systémem mazání olejem. Tento systém dodává odměřený, nepřetržitý tok chlazeného maziva do každého otočného čepu a kluzného ložiska, odvádí teplo a udržuje stabilní film kapaliny, aby se zabránilo abrazivnímu mechanickému opotřebení při delším provozu.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraveni začít?
Spojte se s námi

ještě dnes!
ZHEJIANG BOLUN
