V oblasti moderní přesné strojírenské výroby, as silový lis je hlavním zdrojem energie pro vysoce přesnou montáž, tvarování a kalibraci součástí. Ať už se jedná o montáž klikových hřídelí jádra motoru nebo přesné lisování velkých mechanických konstrukcí, výběr vhodného typu lisu přímo určuje kvalitu montáže a životnost obrobku.
Silový lis je zařízení, které generuje obrovskou sílu přenosem energie (mechanickým nebo hydraulickým) k provedení deformace materiálu nebo lisování součástí. Při zpracování klikového hřídele to není pouze jednoduchý „tlačný nástroj“, ale přesný systém, který vyžaduje přísnou kontrolu nad zdvihem, rychlostí a tlakem. Jeho hlavním provozním cílem je zajistit, aby protilehlé díly dosáhly navrženého přesahu, aniž by došlo ke generování koncentrací vnitřního napětí nebo poškození protilehlých povrchů.
Abychom lépe porozuměli použitelným scénářům pro různá zařízení, můžeme je analyzovat pomocí následujícího srovnání výkonu:
| Výkonová charakteristika | klikový lis (klik/dvojitý klik) | Hydraulický lis |
| Zdroj napájení | Zásobník energie setrvačníku, mechanické spojení | Hydraulický válec, kapalinový pohon |
| Charakteristiky mrtvice | Maximální tlak v dolní úvrati, rychlost prudce klesá u dna | Konstantní tlak po celou dobu zdvihu |
| Přesnost ovládání | Pevný zdvih, obtížné zastavit uprostřed procesu | Přesné monitorování tlaku a odpružení zdvihu |
| Primární aplikace | Velkoobjemové lisování kovů, kování | Přesné lisování, rovnání hřídele, komplexní montáž |
| Provozní flexibilita | Nízká (vhodná pro staardizované opakující se úkoly) | Vysoká (Vhodné pro různé zakázkové lisovací úlohy) |
Lisovací stroj klikového hřídele: Toto zařízení je navrženo na zakázku pro výrobní linky klikových hřídelů a je obvykle vybaveno specializovanými polohovacími nástroji, aby bylo zajištěno, že středové linie různých čepů klikových hřídelů jsou dokonale vyrovnány, čímž se zabrání naklánění během procesu lisování.
Lis na rovnání hřídele: Klikové hřídele často vykazují drobné odchylky v ohybu po použití nebo zpracování. Tyto lisy jsou vybaveny vysoce citlivými měřicími systémy (obvykle používané s V-bloky a číselníkovými indikátory) pro provádění několika malých hydraulických korekcí, upravujících házení klikového hřídele na mikronovou úroveň.
Když stojí před úkolem lisovat klikovou hřídel dvoudobého motoru, mnoho uživatelů se ptá: Je běžný 20tunový lis dostatečný? Odpověď není absolutní a závisí na fyzických parametrech a požadavcích na přesnost konkrétního dílu.
Chcete-li určit, zda je vhodný tlak 20 tun, je třeba jej vyhodnotit na základě fyzikální logiky interferenčních uložení. Potřebná přítlačná síla je ovlivněna především kontaktní plochou, velikostí interference a koeficientem tření materiálů.
Základ výpočtu zatížení: V technické praxi je hrubý vzorec pro odhad přítlačné síly F = mu * pi * d * L * P_radial, kde mu je koeficient tření, d je průměr hřídele, L je spojovací délka a P_radial je generovaný radiální tlak. U dvoudobého klikového hřídele, pokud je průměr čepu velký a přesah je navržen jako velký, může se požadovaná síla přiblížit nebo překročit limit 20 tun.
Strukturální omezení: 2-taktní klikové hřídele se obvykle skládají z levé a pravé poloviny hřídele a centrálního klikového čepu. Jejich konstrukční charakteristikou je vysoká tuhost klikového ramene, ale tloušťka stěny kolem spojovacího otvoru je omezená. Pokud je tonáž zařízení zvolena nesprávně, tlak překračující mez kluzu materiálu způsobí mikrotrhliny v rameni kliky nebo rozšíření otvoru hřídele.
| Typ motoru | Rozsah průměru deníku | Vhodnost pro lis 20 tun | Základní faktory ke zvážení |
| Lehké (např. zahradní nářadí) | 15 - 25 mm | Velmi vhodné | Dostatečná tlaková rezerva, vyžaduje regulaci tlaku |
| Střední zátěž (např. motocykl/přívěsný motor) | 30 - 50 mm | Standardní konfigurace | Vyžaduje vyhrazené nástroje, zaměřte se na souosost |
| Vysoká zátěž (např. velký objem/průmyslové) | > 50 mm | Doporučuje se omezená pomoc při tepelné montáži | Lisování za studena snadno poškozuje povrchy, vyžaduje teplotní rozdíl |
I když lis splňuje požadavky na tonáž, monitorování tlaku je mnohem důležitější než jednoduchý výběr tonáže při lisování 2-taktních klikových hřídelí.
Sledování křivky: V ideálním procesu lisování by měla být křivka rostoucího tlaku s posunem hladká a lineární. Dojde-li během procesu k výraznému náhlému zvýšení tlaku (špičkovému jitteru), často to indikuje kovové hobliny, nedostatečné mazání nebo axiální nesouosost na protilehlém povrchu.
Preventivní opatření: Důrazně se doporučuje nainstalovat tlakový senzor na hydraulický lis. U dvoudobých klikových hřídelů platí, že pokud tlak na začátku rychle dosáhne limitu, je třeba okamžitě zastavit, protože jeho vyvíjení silou v této fázi může snadno způsobit zadření na povrchu čepu. Jakmile dojde k takovému poškození, upevňovací síla spojovacího povrchu zcela selže, což vede k prokluzování hřídele nebo abnormálnímu hluku během následného použití.
V procesu údržby a výroby klikových hřídelí jsou častými úkony demontáž starých dílů a lisování nových. K dosažení účinného spínání bez poškození nelze spoléhat pouze na jednoduchou akci lisu push-pull; vyžaduje standardizovanou procesní logiku.
Dosažení rychlého přepínání mezi lisováním a demontáží závisí na nastavení nářadí and flexibilní odezva hydraulického systému .
Rozdíl v konstrukci nástrojů: Režim demontáže vyžaduje podpůrnou základní matrici. Jeho úlohou je nechat rameno kliky pevně sedět na základně a zároveň ponechat středový otvor pro průchod čepu. Režim lisovaného uložení vyžaduje polohovací vodicí beran. Beran musí být přesně vyrovnán se středem čepu a měl by mít možnost jemného nastavení během lisovacího procesu, aby se zajistilo, že úhel vstupu je absolutně vertikální.
Nastavení omezení hydraulického systému: Aby se zabránilo poškození dílů v důsledku nadměrné síly, musí být nastaveny pojistné ventily nebo elektronické limity. Během demontáže, protože počáteční odtrhová síla je často vysoká, lze zařízení nechat běžet při jmenovitém tlaku; při lisování by měla být předem nastavena bezpečnostní horní mez, aby se zabránilo přetížení.
Mnoho začátečníků má tendenci si myslet, že čím těsnější, tím lepší, ale z inženýrského hlediska by interferenční uložení měla být zachována ve specifickém tolerance lícování .
| Metoda páření | Koeficient tření | Chování při tlaku | Spolehlivost |
| Nadměrné rušení | 0,12 - 0,15 | Tlakoměr prudce kolísá | Snadno poškozuje povrchy, vnitřní stresová únava |
| Přiměřené rušení | 0,08 - 0,10 | Tlak stoupá plynule, stabilní dráha | Stabilní přenos točivého momentu, žádné kovové poškození |
| Teplota asistovaná | 0,05 - 0,07 | Tlak výrazně nižší | Přiléhavý střih, vlastnosti materiálu zachovány |
Hodnota mazání: Použití extrémně tlakového maziva je povinné; vytváří olejový film mezi čepem a spojovacím otvorem, který zabraňuje suchému tření při lisování, čímž je montáž hladší.
Ve velkovýrobě lze díky využití kolaborativního uspořádání mechanického a hydraulického zařízení výrazně zlepšit efektivitu výroby a výnos.
Během fáze hrubého obrábění nebo kování a dvojitý klikový lis je nepostradatelnou základní silou. Účinně odolává překlápěcímu momentu vznikajícímu během lisovacího procesu a zajišťuje rovnoměrné namáhání polotovaru klikového hřídele během kování.
| Krok procesu | Doporučené vybavení | Cíl |
| Kování/hrubé tváření | Dvojitý klikový lis | Zajistěte hustotu materiálu |
| Přesné lisování | Hydraulický lis | Zajistěte rušení, zabraňte poškození povrchu |
| Axiální rovnání | Vyrovnávací lis na hřídel | Kontrola geometrické chyby |
Odchylka souososti: Pokud je přesnost vedení lisovaného nástroje nedostatečná, poloosa klikového hřídele se bude kývat, což vede k radiálnímu házení v hotovém výrobku.
Excentrické zatížení: Pokud střed tlaku nedopadne na geometrický střed osy klikového hřídele, dojde k mikrokroucení ramene kliky.
Lisování klikového hřídele je vysoce riskantní a vysoce přesná práce. Zavedení vědeckého každodenního systému řízení a bezpečnosti je základem provozu továrny.
Testování snímače síly: Systém snímání tlaku se doporučuje kalibrovat jednou za čtvrt roku. Ujistěte se, že chyba čtení snímače je řízena v rozmezí 1 procenta vzhledem ke standardním kalibračním závažím.
| Ochranné opatření | Funkce |
| Obouruční ovládací tlačítka | Zabraňuje operátorům dostat se do stanice |
| Snímání světelné opony | Nouzové zastavení, pokud vnikne cizí předmět |
| Ochrana proti tlakovému přetížení | Při překročení limitu se automaticky uvolní |
Poslouchejte abnormální zvuky: Během zatlačování signalizuje nepřetržitý pískavý zvuk selhání mazání; ostré cvaknutí pravděpodobně znamená místní poškození kovového protilehlého povrchu.
Jádro sledování kvality spočívá v interpretaci křivky tlak-výtlak. Pokud jsou na výstupu nalezeny nahromaděné kovové hobliny nebo pokud se na povrchu objeví zjevné rysy, musí být operace zastavena.
obecně opakované lisování se nedoporučuje . Každé zalisování způsobuje mikroskopickou plastickou deformaci dosedací plochy, což snižuje únavovou životnost materiálu a zvyšuje riziko prokluzu hřídele.
Vyhrazené distanční vložky nejen poskytují podporu, ale také zapadají do polohy klikového čepu, čímž zajišťují, že levá a pravá poloosa udržují nastavený fázový úhel během procesu zalisování, čímž se zabrání fázovému nesouososti.
Závěr je ano. Hydraulické lisy mohou přesně řídit maximální lisovací sílu nastavením pojistných ventilů. Jakmile přítlačná síla překročí nastavenou hodnotu, hydraulický systém automaticky uvolní tlak.
Doporučuje se zachovat 60 procent uložení s přesahem rezervováním vůle prostřednictvím tepelné roztažnosti a smrštění, přičemž zbývajících 40 procent uložení závisí na lisu. Tato metoda zajišťuje kvalitu montáže a zároveň minimalizuje poškození vnitřním pnutím.
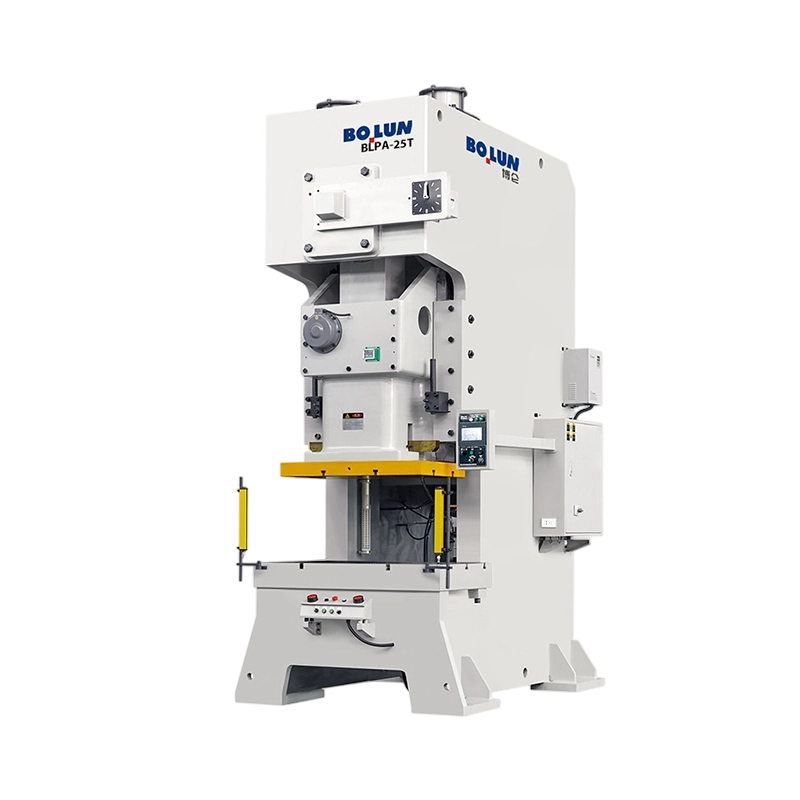


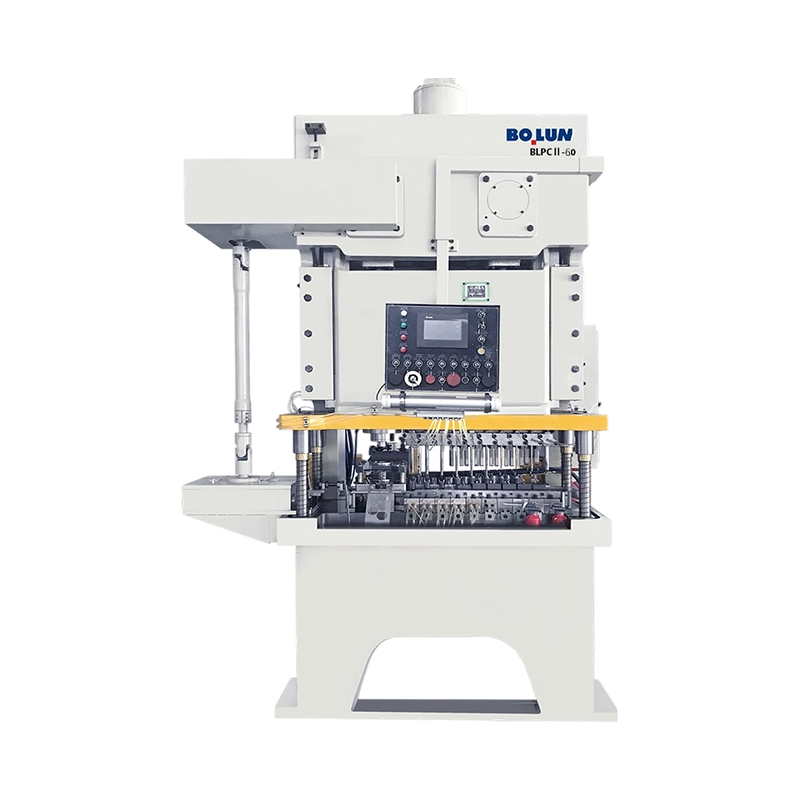
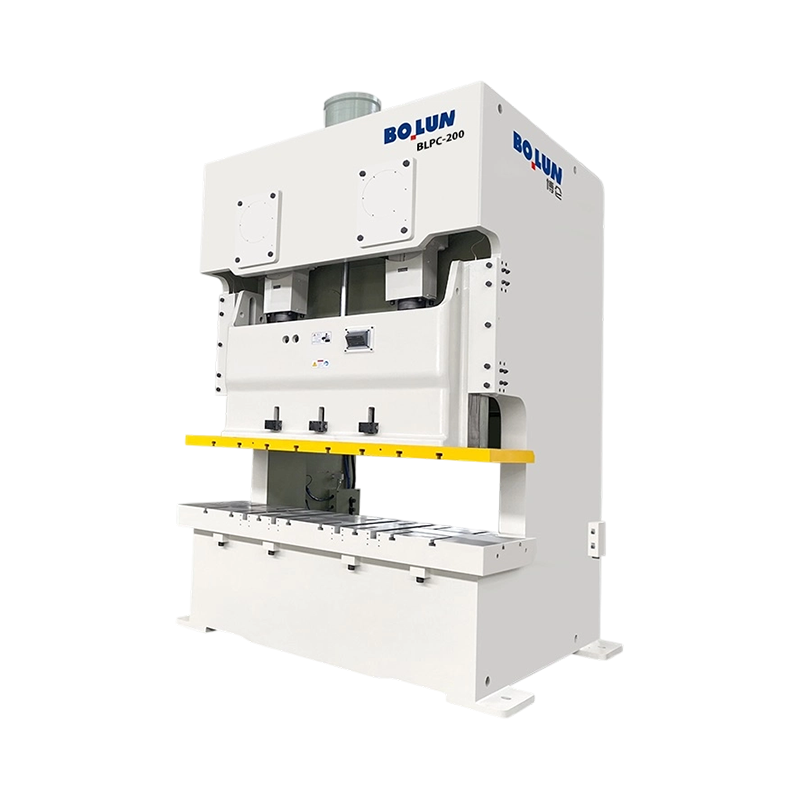
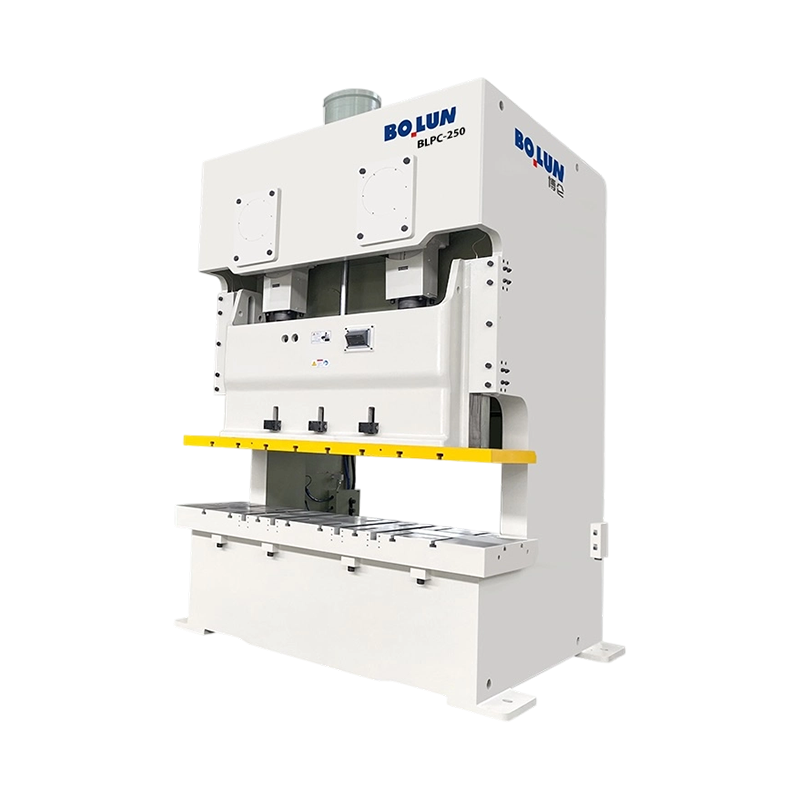
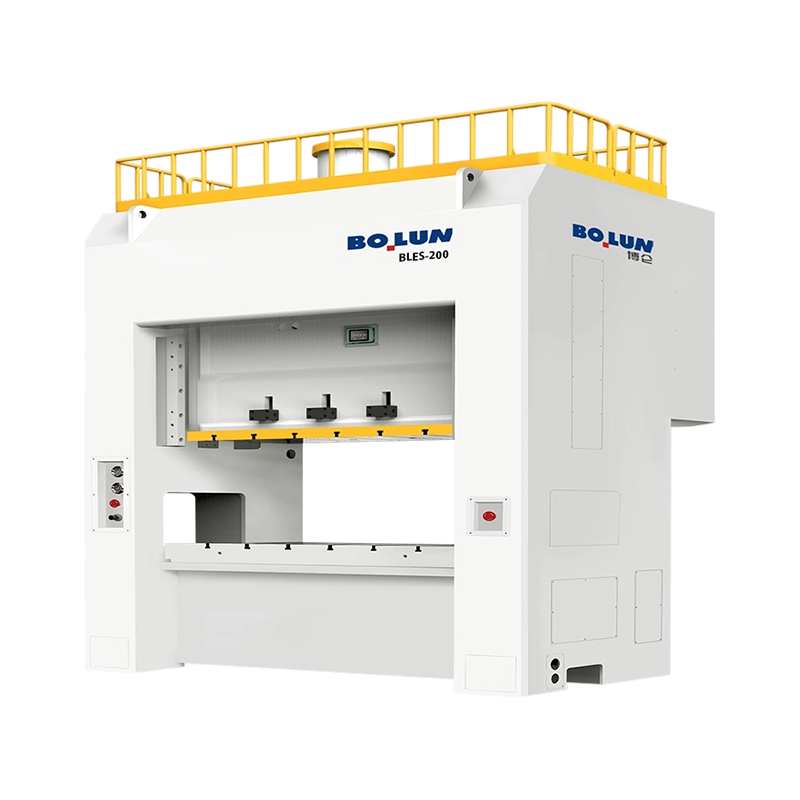
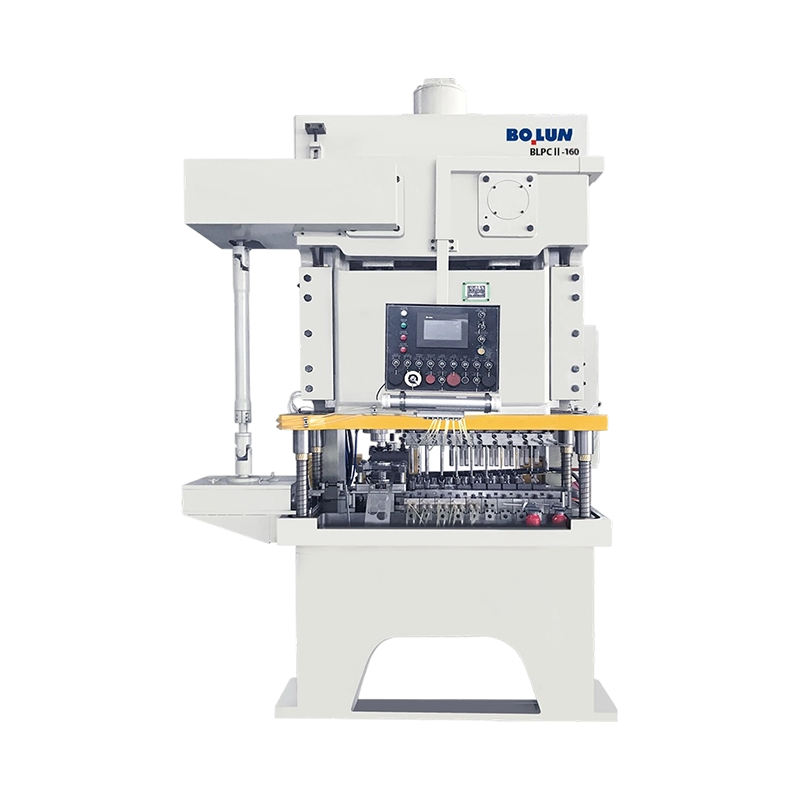
V oblastech tváření kovů, výroby plechů, vysekávání a děrování je lisovací st...
Společnost ZHEJIANG BOLUN IMPORT & EXPORT TRADING hrdě představila svá pokroč...
Jednobodový design Jedno připojení pohonu ...
Výrobní manažer vejde na technickou poradu se hromadou výkresů pro velkoob...
Co je to Power Press? A elektrický lis – také nazývaný lisovac...
Obchodní mise v Moskvě a Petrohradě přináší silné tržní poznatky a prudký záj...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

