Lisovací stroje se dělí dvěma hlavními způsoby: podle konstrukce rámu, která je rozděluje na lisy otevřeného typu a lisy uzavřeného typu, a podle hnacího mechanismu, který je rozděluje na mechanické lisy, hydraulické lisy a pneumatické lisy. Konkrétně v rámci kategorie mechanických lisů se stroje dále dělí podle toho, jak je beran poháněn, včetně klikového pohonu, excentrického pohonu, provedení kloubového kloubu, kloubového a šroubového typu, a podle toho, kolik spojovacích bodů podpírá beran, od jednobodových lisů používaných pro lehčí práci až po čtyřbodové lisy používané pro velké a těžké panely.
Pro většinu kupujících se praktické rozhodnutí skládá ze dvou otázek zodpovězených za sebou. Zaprvé, potřebuje aplikace dostupnost a nižší náklady jako u lisu otevřeného typu, nebo tuhost a přesnost jako u lisu uzavřeného typu? Zadruhé, podle toho, který typ rámu vyhovuje dané práci, jaká tonáž, délka zdvihu a konfigurace bodu odpovídají konkrétnímu vyráběnému dílu. Zbytek této příručky projde každou hlavní klasifikací lisu s elektrickým pohonem, porovnává konstrukce s otevřeným a uzavřeným rámem přímo se skutečnými provozními údaji, podrobně vysvětluje hnací mechanismy a konfigurace hrotů a pokrývá postupy v oblasti bezpečnosti a údržby, které udržují lis v provozu spolehlivě po léta.
A silový lisovací stroj je průmyslové zařízení, které působí řízenou mechanickou silou přes pohybující se beran k tvarování, řezání, děrování nebo formování plechů a jiných materiálů umístěných mezi beranem a pevným ložem. Na rozdíl od ručně ovládaného lisu používá stroj poháněný motorem motorem poháněný systém, nejčastěji setrvačník a uspořádání klikové hřídele, k ukládání a dodávání energie potřebné pro každý zdvih, což umožňuje mnohem vyšší výstupní sílu a mnohem rychlejší doby cyklů, než by bylo možné dosáhnout ručním ovládáním.
V typickém mechanickém lisu elektromotor nepřetržitě otáčí setrvačníkem a ukládá rotační energii. Když operátor spustí zdvih, spojka se zapne a spojí rotující setrvačník s klikovým hřídelem nebo excentrickým hřídelem. Jak se tento hřídel otáčí, převádí rotační pohyb na lineární pohyb beranu nahoru a dolů prostřednictvím spojovací tyče, čímž dodává obrobek výboj uložené energie ve spodní části zdvihu, přesně když se nástroj dotkne materiálu.
Setrvačník je ústředním prvkem toho, jak mechanický silový lis dosahuje vysoké výstupní síly z relativně skromného motoru. Namísto požadavku na motor dostatečně výkonný, aby okamžitě dodal špičkovou sílu, setrvačník nepřetržitě akumuluje energii mezi zdvihy a uvolňuje ji v krátkém silném nárazu během skutečné pracovní části zdvihu, což umožňuje poměrně malému motoru pohánět lis s tonáží daleko přesahující to, co by motor sám dokázal trvale vyrobit.
Jediný zdvih lisu prochází několika odlišnými fázemi, které operátoři a procesní inženýři odkazují při odstraňování problémů nebo optimalizaci lisovací operace. Fáze přiblížení přivádí beran dolů z horní úvratě směrem k obrobku s minimálním odporem. Pracovní fáze začíná v okamžiku, kdy se nástroje dostanou do kontaktu s materiálem, přičemž při skutečném řezání nebo tváření spotřebovává většinu energie uložené v setrvačníku. Návratová fáze pak přenese beran zpět do horní úvrati a připraví lis na další cyklus. Pochopení toho, kde v této sekvenci daná operace klade špičkové požadavky, pomáhá vysvětlit, proč určité hnací mechanismy, jako je kloubový kloub nebo konstrukce kloubů, vyhovují konkrétním operacím lépe než standardní klikový pohon, protože každý mechanismus tvaruje tento cyklus jinak, aby odpovídal konkrétní potřebě procesu.
Stroje na lisování kovů se používají v kovovýrobě, výrobě automobilových komponentů, výrobě spotřebičů, výrobě elektrických skříní a mnoha dalších průmyslových odvětvích vyžadujících opakovatelné operace s velkým objemem plechů, jako je stříhání, děrování, ohýbání, tažení a ražení, díky čemuž je tato kategorie zařízení jednou z nejrozšířenějších tříd průmyslových strojů v moderní výrobě.
Před zúžením na typ rámu pomůže umístění mechanický lisovací stroj v rámci širšího prostředí technologií pohonu lisu, protože každý typ pohonu vyhovuje jinému profilu výroby.
| Faktor | Mechanický lis | Hydraulický lis | Pneumatický lis |
|---|---|---|---|
| Rychlost cyklu | Rychlé, vysoké zdvihy za minutu | Pomalejší, kontrolovaná rychlost beranu | Velmi rychlý pro lehkou práci |
| Vynutit konzistenci tahem | Liší se podle tahu | Konstantní plná síla po celou dobu zdvihu | Konstantní, ale omezená síla |
| Typický rozsah tonáže | Střední až velmi vysoká | Široký sortiment, včetně velmi vysoké tonáže | Nízká až střední |
| Nejvhodnější operace | Blanking, piercing, velkoobjemové ražení | Hluboké tažení, tváření silného materiálu | Lehká montáž, formování malých dílů |
Mechanický lis je obecně preferovanou volbou, kdykoli na rychlosti cyklu a opakovatelném vysokoobjemovém výstupu záleží více než na regulaci síly , což je důvod, proč mechanické lisy dominují vysokorychlostním lisovacím linkám ve výrobě automobilů a zařízení, zatímco hydraulické lisy zůstávají preferovány pro hluboké tažení a tváření tlustých materiálů, kde kontrolovaná konstantní síla v celém zdvihu poskytuje lepší výsledky.
Pneumatické lisy zaujímají menší, ale zřetelný výklenek, obecně vyhrazený pro aplikace s lehkým zatížením, jako je montáž malých dílů, lehké lisování nebo operace lisování, kde použité síly zůstávají skromné a extrémně vysoká rychlost cyklu záleží více než na hrubé tonáži. Zařízení si zřídka vybírají mezi všemi třemi typy pohonů pro jednu aplikaci, protože požadovaná tonáž a typ provozu obvykle zužují praktickou volbu na jednu jasnou kategorii ještě předtím, než se o konstrukci rámu vůbec rozhoduje.
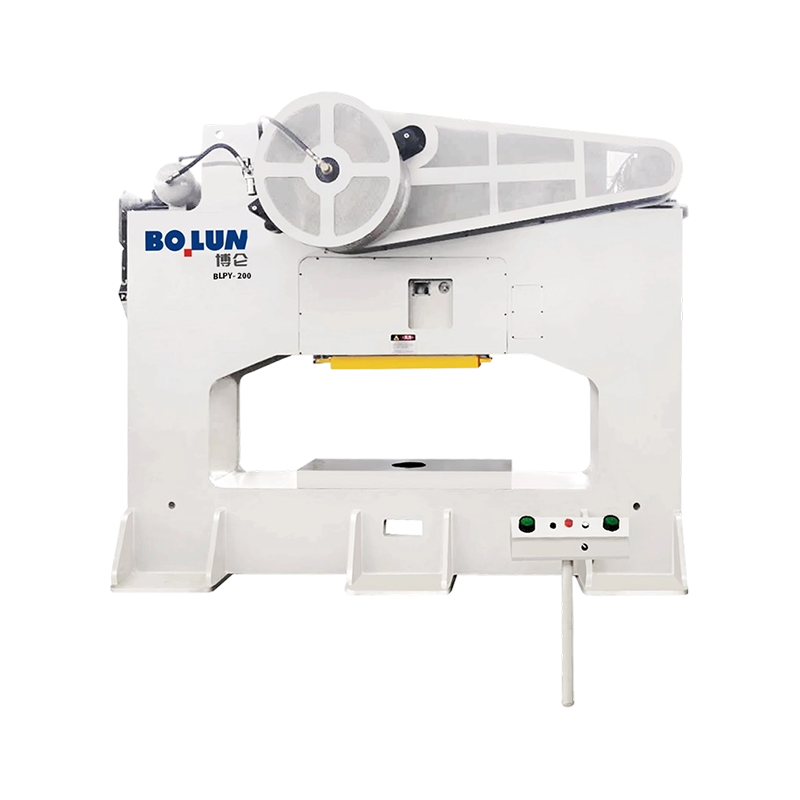
An Otevřený typ Power Press Machine , někdy nazývaný C rám nebo lis s mezerovým rámem, používá rám ve tvaru písmene C, otevřený na třech stranách kolem pracovní oblasti mezi beranem a ložem.
Otevřený rám ve tvaru C ponechává přední a obě strany pracovní plochy přístupné, což je určující praktická výhoda tohoto designu. Materiál lze podávat zepředu nebo z obou stran, matrice lze měnit s poměrně snadným přístupem a operátoři nebo automatizované podávací systémy mají po celou dobu provozu jasný výhled a fyzický přístup k pracovní oblasti.
Konstrukce otevřeného rámu, i když je vysoce přístupná, je ze své podstaty méně tuhá než zcela uzavřený rám, protože tvar C umožňuje malé vychýlení rámu při zatížení, zejména při vyšších tonážích nebo když je zatížení aplikováno mimo střed pracovní plochy. Z tohoto důvodu je lisovací stroj otevřeného typu obecně nejvhodnější pro práci s lehkou a střední tonáží, běžně do zhruba 250 tun, kde výhoda dostupnosti převažuje nad skromným kompromisem v přesnosti.
Kromě základní přístupnosti během normálního provozu umožňuje otevřený rám ve tvaru písmene C stroje s otevřeným tlakovým lisem obvykle rychlejší výměnu matrice než ekvivalent uzavřeného rámu, protože technici mohou přistupovat k prostoru matrice ze tří směrů, spíše než být omezeni na jediný přední otvor. Pro obchody provozující mnoho různých dílů na stejném lisu podle rotačního plánu může tato výhoda doby přechodu významně zvýšit celkové využití zařízení během pracovní směny, což často znamená rozdíl mezi splněním napjatého harmonogramu dodávek a zaostáváním.
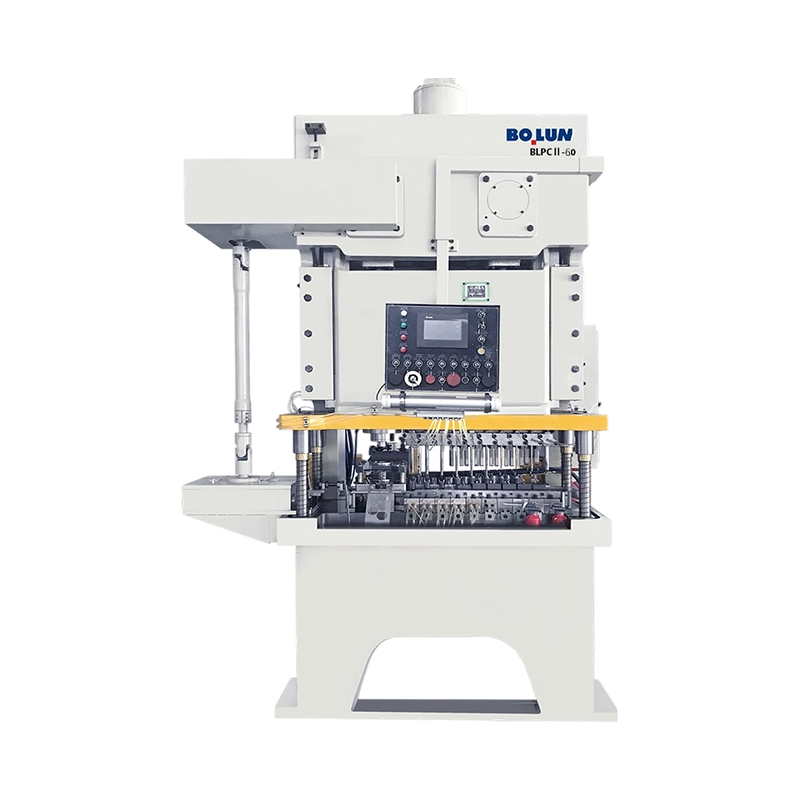
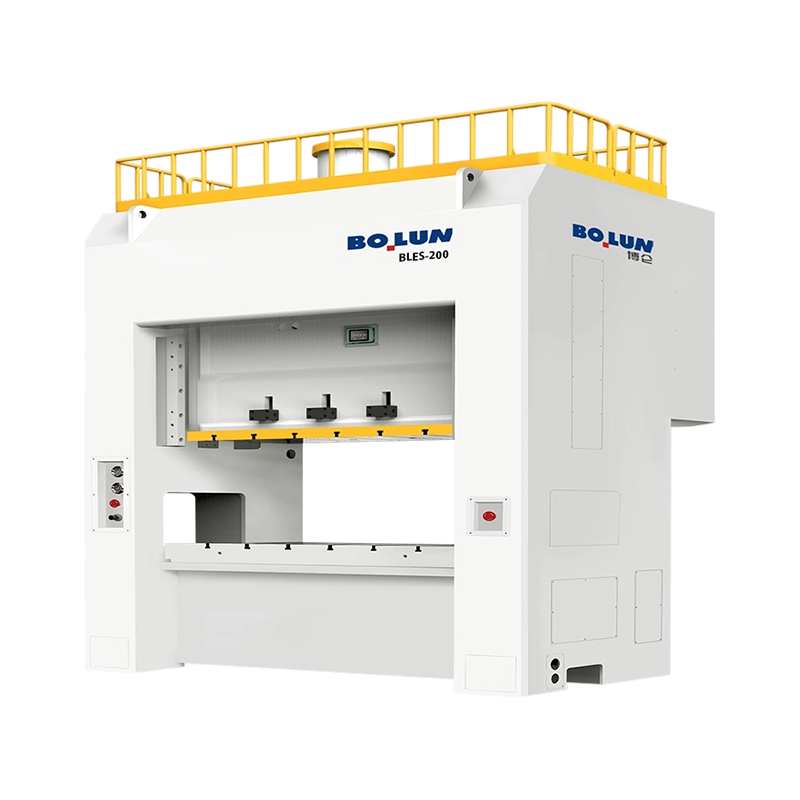
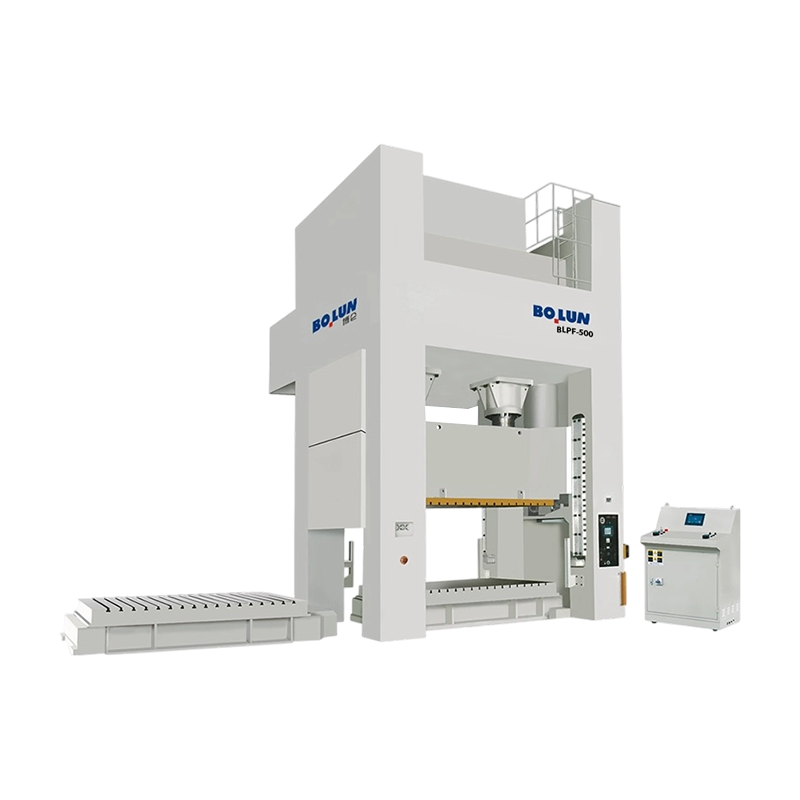
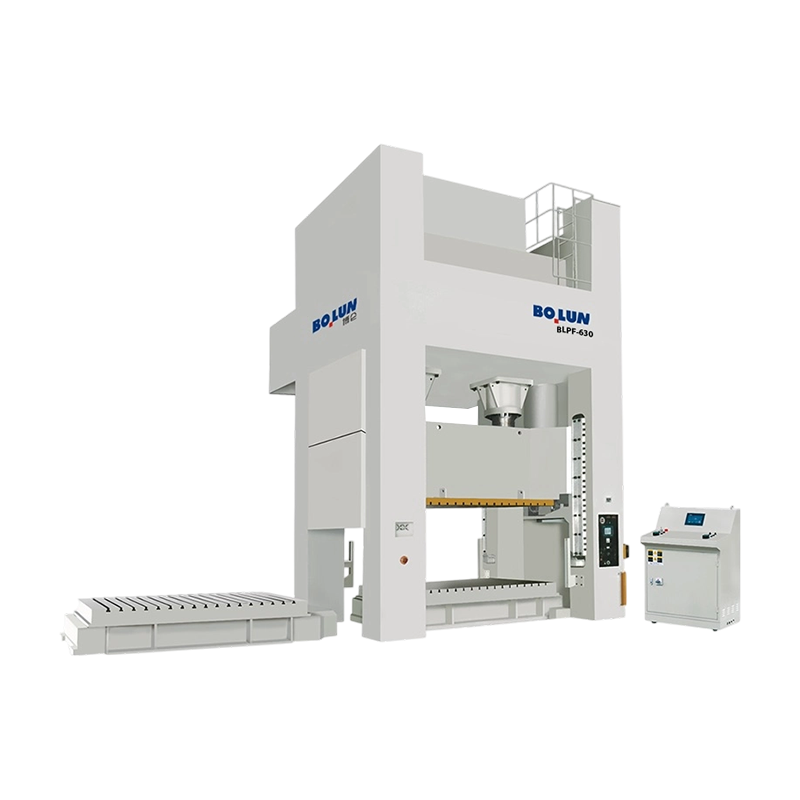
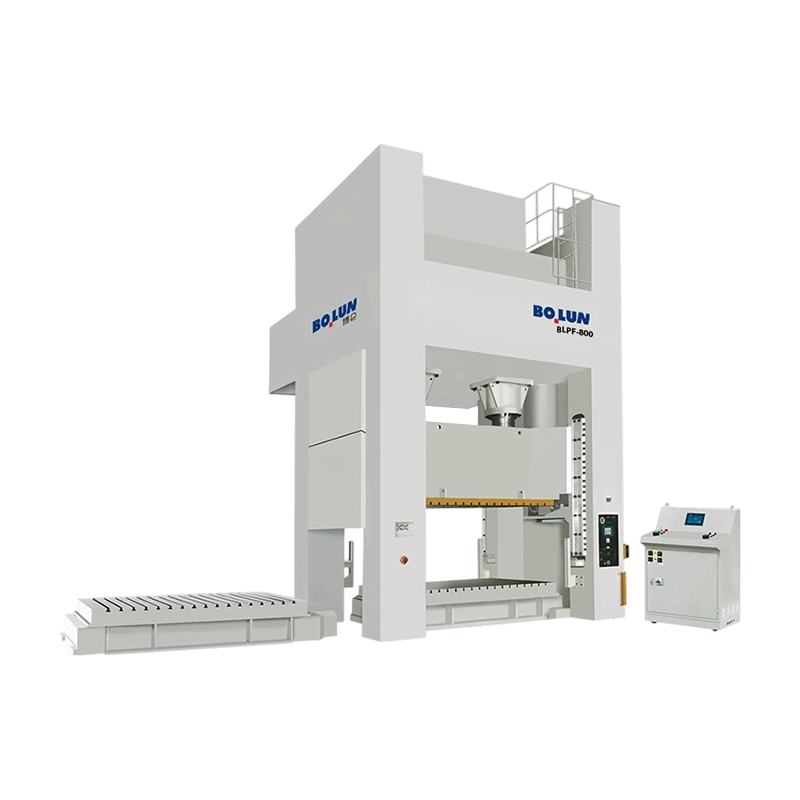
A Uzavřený typ Power Press Machine , často nazývaný lis s přímou stranou nebo lis s rámem H, používá rám s připojenými konstrukčními prvky na obou stranách pracovní plochy, které tvoří zcela uzavřenou dráhu zatížení kolem beranu.
Protože rám tvoří kompletní dráhu zatížení na obou stranách spíše než otevřený tvar C, stroj uzavřeného typu Power Press odolává průhybu mnohem účinněji při silném nebo mimostředovém zatížení. Tato přidaná tuhost se přímo promítá do lepší rovnoběžnosti beranu a konzistentnějšího kontaktu nástrojů po celé pracovní ploše, což je důležité pro přesné lisování a tvarování velkých panelů.
Konstrukce s uzavřeným rámem podporuje podstatně vyšší tonáž než konstrukce s otevřeným rámem, přičemž mnoho lisů uzavřeného typu má mnohem více než 500 tun a velké lisy na panely automobilových karoserií dosahují několika tisíc tun. Zlepšená tuhost konstrukce uzavřeného rámu se obecně promítá do užších rozměrových tolerancí na hotových dílech , což je důvod, proč vysoce přesné lisování a práce s velkými panely důsledně upřednostňují konstrukci uzavřeného typu před alternativami otevřeného typu.
Lisy uzavřeného typu typicky využívají rozsáhlejší vodicí systémy kluzného vedení než ekvivalenty otevřeného typu, přičemž často používají vodicí povrchy na všech čtyřech rozích berana spíše než jednodušší dvoubodové vodicí uspořádání. Toto komplexnější vedení dále přispívá k výhodě přesnosti konstrukce uzavřeného rámu, protože omezuje pohyb beranu na konzistentní vertikální dráhu, i když síly zápustky nejsou dokonale vycentrovány v pracovní oblasti, což je scénář, který se běžně vyskytuje ve skutečné výrobě i s dobře navrženými nástroji.
Níže uvedená tabulka uvádí klíčové rozdíly mezi dvěma typy rámů vedle sebe pro přímé srovnání.
| Faktor | Otevřený typ Power Press Machine | Uzavřený typ Power Press Machine |
|---|---|---|
| Tvar rámu | Tvar C, otevřený ze tří stran | Plně uzavřená nákladová dráha na obou stranách |
| Přístupnost | Vynikající, otevřená přední část a boky | Omezeno pouze na přední otevírání |
| Tuhost rámu | Střední, určitý průhyb při zatížení | Vysoký, minimální průhyb při zatížení |
| Typický rozsah tonáže | Až zhruba 250 tun | 250 tun až několik tisíc tun |
| Přesnost a opakovatelnost | Dobré pro běžné lisovací práce | Vynikající pro práci v těsné toleranci |
| Relativní cena zařízení | Nižší | vyšší |
Žádný typ rámu není univerzálně lepší, protože správná volba zcela závisí na velikosti dílu, požadované toleranci, tonáži a četnosti výměny zápustek během výroby, což je rámec rozhodování podrobněji popsaný dále v této příručce.
Kromě konstrukce rámu jsou lisy s mechanickou silou dále kategorizovány podle specifického mechanismu používaného k přeměně energie setrvačníku na pohyb beranu a každý typ pohonu vytváří během zdvihu odlišný profil síly a rychlosti.
Nejběžnější konstrukce mechanického lisu, využívající klikový hřídel k převodu rotačního pohybu na lineární pohyb pístu. Klikové lisy nabízejí přímočarý a spolehlivý design, který je vhodný pro všeobecné vysekávání, děrování a tváření.
Používá excentrický hřídel spíše než skutečný klikový hřídel, což často umožňuje kompaktnější konstrukci rámu pro danou délku zdvihu, běžně používané u lisů s malou až střední tonáží.
Používá kloubové spojení, které dramaticky znásobuje sílu v blízkosti spodní části zdvihu, díky čemuž je tento design vhodný pro operace ražení, klížení a přesného tvarování vyžadující velmi vysokou sílu na krátkou pracovní vzdálenost.
V principu podobný lisu s kloubovým spojem, který používá kloubové spojení pro generování vysoké síly s řízeným pohybem podobným setrvání v blízkosti dolní úvrati, upřednostňovaný pro operace vyžadující prodlouženou dobu kontaktu při zatížení.
Využívá rotační šroubový mechanismus poháněný setrvačníkem nebo motorem k pohonu beranu, který nabízí provoz s omezenou energií spíše než s omezeným zdvihem, běžně používaný v aplikacích kování a mincovnictví, kde je řízená energie nárazu důležitější než pevná geometrie zdvihu.
Využívá vícečlánkový mechanismus k úpravě profilu rychlosti beranu během zdvihu, což často vede k nižší rychlosti nájezdu a prodloužené prodlevě ve spodní části zdvihu, což je užitečné pro operace hlubokého tažení citlivé na rychlost beranu.
Výběr správného hnacího mechanismu začíná identifikací toho, co proces skutečně vyžaduje z profilu pohybu berana. Operace vyžadující rychlé a jednoduché řezání těží ze standardních klikových nebo excentrických pohonů, protože tyto konstrukce poskytují přímočarý, předvídatelný pohyb při vysokých cyklech. Operace vyžadující extrémní sílu koncentrovanou v blízkosti dolní úvrati, jako je ražení jemných detailů na povrch součásti, těží z kloubových spojů nebo kloubových konstrukcí speciálně kvůli tomu, jak tyto mechanismy násobí sílu prostřednictvím geometrie spojení. Přizpůsobení hnacího mechanismu požadavkům procesu, spíše než výchozí nastavení standardního klikového lisu pro každou aplikaci, často zlepšuje kvalitu dílu i životnost nástroje a může významně snížit míru zmetkovitosti u procesů, kde časování síly přes zdvih přímo ovlivňuje hotový díl.
Větší výkonové lisy jsou také klasifikovány podle toho, kolik spojovacích bodů, což znamená jednotlivých klikových hřídelí nebo excentrických spojení, podpírá a pohání beran, což přímo ovlivňuje rozložení zátěže v širokých pracovních oblastech.
Jednobodový lis používá jedno centrální připojení pohonu k beranu, což je nejjednodušší a nejběžnější konfigurace pro malé a středně velké lisy manipulující s díly, které se pohodlně vejdou do kompaktní pracovní plochy, aniž by vyžadovaly podporu v neobvykle širokém rozpětí.
Dvoubodový lis používá dvě připojení pohonu umístěná po šířce beranu, rozdělují zatížení rovnoměrněji na širší pracovní plochy a snižují riziko naklonění beranu, když je síla aplikována mimo střed v rámci většího prostoru matrice.
Čtyřbodový lis používá čtyři připojení pohonu, jeden v blízkosti každého rohu berana, což poskytuje nejrovnoměrnější dostupné rozložení zatížení a dělá z této konfigurace standardní volbu pro aplikace lisování velmi velkých panelů, jako jsou panely karoserie automobilů, kde je zachování konzistentní rovnoběžnosti na velké pracovní ploše zásadní pro kvalitu dílu.
S rostoucí pracovní plochou úměrně roste riziko nerovnoměrného rozložení síly a sklonu beranu, což je přesně důvod, proč větší lisy uzavřeného typu běžně používají dvou nebo čtyřbodové konfigurace spíše než jeden centrální pohon. Přizpůsobení počtu bodů velikosti dílu a tonáži je jedním z nejdůležitějších rozhodnutí o specifikaci při výběru velkoformátového lisu.
Zatímco další hnací body zlepšují rozložení zátěže, přidávají také mechanickou složitost, protože každý další spojovací bod vyžaduje vlastní přesně synchronizované hnací spojení navázané zpět na společný setrvačník a systém spojky. Tato přidaná složitost obecně zvyšuje jak počáteční náklady na zařízení, tak požadavky na průběžnou údržbu ve srovnání s jednodušším jednobodovým designem, a proto by počet bodů měl být přizpůsoben skutečným požadavkům na velikost dílu spíše než vybrán jako výchozí upgrade bez ohledu na aplikaci, protože platba za složitost synchronizace, kterou skutečná potřeba výroby nevyžaduje, jen zřídka zlepšuje celkovou návratnost investice do zařízení.
Nepřetržitě ukládá rotační energii z hnacího motoru a uvolňuje ji v koncentrovaném nárazu během každého pracovního zdvihu, aby byla vyvinuta síla, která přesahuje to, co by mohl vydržet samotný motor.
Připojuje setrvačník ke klikovému hřídeli, aby zahájil zdvih, a po dokončení zdvihu okamžitě zastaví pohyb beranu, což je kritická bezpečnostní a řídicí součást každého lisu.
Převádí rotační pohyb setrvačníku na lineární vratný pohyb beranu, přičemž geometrie hřídele přímo určuje délku zdvihu a profil rychlosti beranu.
Pohyblivá součást, která nese horní matrici a dodává sílu na obrobek, je přesně vedena v rámu, aby se udržela konzistentní vyrovnání s pevným ložem během každého zdvihu.
Pevná spodní konstrukce podpírající spodní zápustku, navržená tak, aby vydržela opakované nárazové zatížení při zachování přesného vyrovnání s beranem po celou dobu životnosti stroje.
Moderní elektrické lisy obsahují programovatelné ovládací prvky pro rychlost zdvihu, bezpečnostní blokování a provozní monitorování, které jsou stále více integrovány s automatizovanými systémy podávání a manipulace s díly na velkoobjemových linkách.
Každá z těchto součástí závisí na správném fungování ostatních, aby lis fungoval bezpečně a vyráběl konzistentní díly. Perfektně udržovaný setrvačník a klikový hřídel nedokážou kompenzovat opotřebenou sestavu spojky a brzdy, která nedokáže spolehlivě zastavit beran, a přesně zarovnaný systém vedení beranu nabízí jen malou výhodu, pokud se lože a deska kolébky během let intenzivního používání vychýlily. Vyhodnotit nákup lisu nebo naplánovat program údržby stávajícího stroje znamená zvážit spíše celý systém než jakoukoli jednotlivou součást izolovaně.
Zařízení pro výběr lisovacího stroje by mělo zvážit nejen současné požadavky na díly, ale i rozumně předpokládané budoucí potřeby výroby, protože modernizace tonáže nebo typu rámu později obvykle znamená nákup zcela nového stroje spíše než úpravu stávajícího. Specifikace střední dodatečné kapacity nad rámec okamžitých požadavků, pokud to rozpočet dovoluje, se často ukazuje jako nákladově efektivnější po dobu životnosti zařízení než opakované přerůstání po sobě jdoucích poddimenzovaných lisů, zejména u rostoucích provozů, které očekávají, že se složitost dílů nebo objem zvýší během několika let od prvního nákupu.
Samotný lis je pouze jednou polovinou funkční lisovací operace, protože matrice určuje skutečný tvar, řeznou činnost nebo výsledek tváření aplikovaný na materiál a konstrukce matrice se musí těsně shodovat s konkrétním vybraným typem lisu.
Progresivní lisy provádějí více operací v sekvenci, jak pásový materiál postupuje několika stanicemi v rámci jediné sady lisovacích nástrojů, a tento přístup se obzvláště dobře hodí k vysokorychlostním lisům otevřeného typu s nepřetržitým podáváním cívky, protože tato kombinace maximalizuje výstup pro díly vyžadující několik kroků tváření nebo řezání.
Přenášecí nástroje pohybují jednotlivými polotovary nebo díly mezi stanicemi pomocí mechanického přenosového systému spíše než kontinuálního pásu, což je přístup běžně používaný u větších lisů uzavřeného typu produkujících větší díly, jako jsou automobilové panely, kde se do procesu přivádějí jednotlivé polotovary spíše než kontinuální cívka.
Složené zápustky provádějí více řezných operací současně v jedné stanici spíše než přes sekvenční stanice, často používané pro díly vyžadující vysokou rozměrovou přesnost mezi více řeznými prvky na jeden zdvih.
Hmotnost zápustky, uzavírací výška a požadovaná pracovní vzdálenost musí být zkontrolovány podle konkrétního uvažovaného typu rámu lisu, protože zápustka navržená pro otevřený přístup a kratší uzavírací výšku typickou pro lis otevřeného typu se nemusí bez úprav přenést přímo na lis uzavřeného typu a naopak.
Špatně udržovaná matrice s tupými řeznými hranami nebo opotřebenými tvářecími plochami nutí lis pracovat tvrději, než je nutné k dokončení každé operace, čímž se v průběhu času zrychluje opotřebení součástí spojky, brzdy a pohonu. Zařízení, která zacházejí s údržbou lisovacích nástrojů a údržbou lisů jako s jediným integrovaným programem, spíše než se dvěma samostatnými záležitostmi řešenými různými odděleními, obecně zaznamenávají delší životnost jak nástrojů, tak samotného lisu, spolu s konzistentnější kvalitou dílů po celou dobu životnosti výrobní série.
Oblast, kde se beran a zápustka dostávají do kontaktu s obrobkem, známá jako pracovní místo, představuje nejrizikovější zónu na jakémkoli stroji s elektrickým lisem a vhodná ochrana, ať už pevné závory, světelné závory nebo systémy dvouručního ovládání, je nezbytná, aby se zabránilo kontaktu operátora s pohyblivými součástmi během zdvihu, bez ohledu na konkrétní typ rámu nebo příslušnou tonáž.
Vzhledem k tomu, že sestava spojky a brzdy přesně řídí, kdy se beran pohybuje a zastavuje, je pravidelná kontrola a údržba tohoto systému zásadním bezpečnostním požadavkem a jakékoli známky opožděného zastavení nebo nedůsledného zapojení by měly stroj okamžitě vyřadit z provozu, dokud nebude opraven.
Důsledné školení operátorů o správné technice podávání, postupech výměny matrice a protokolech nouzového zastavení významně snižuje riziko nehody a zařízení by měla udržovat zdokumentované standardní provozní postupy specifické pro každou kombinaci lisu a matrice při pravidelném používání.
Jakákoli údržba, výměna matrice nebo seřizovací práce prováděné na stroji s elektrickým lisem by se měly řídit přísnými postupy zablokování a označení, aby se zajistilo, že stroj nemůže neočekávaně zacyklit, když personál pracuje v místě provozu nebo v jeho blízkosti.
Nepřetržitý výkon lisu vytváří značný hluk a vibrace, zejména u větších lisů uzavřeného typu provozujících vysokotonážní operace. Zařízení by měla vyhodnotit expozici hluku podle příslušných směrnic pro pracoviště a zvážit montáž izolace proti vibracím pro lisy instalované v horních patrech nebo v blízkosti citlivých zařízení, protože přenášené vibrace mohou časem ovlivnit blízké přesné stroje.
Každý stroj s elektrickým lisem by měl mít jasně označené, snadno dosažitelné ovládací prvky nouzového zastavení umístěné tak, aby jakýkoli operátor nebo blízký personál mohli stroj okamžitě zastavit, aniž by k tomu museli sáhnout přes místo provozu nebo do jeho blízkosti, a tyto ovládací prvky by měly být pravidelně testovány jako součást rutinního ověřování bezpečnosti, spíše než aby byly po první instalaci považovány za funkční, protože nouzové ovládání, které tiše selže, nenabízí žádnou skutečnou ochranu, když je skutečně potřeba.
Různá průmyslová odvětví tíhnou ke specifickým konfiguracím výkonových lisů na základě velikostí dílů, tolerancí a objemů výroby typických pro jejich produkty.
Výroba automobilových panelů karoserií se do značné míry spoléhá na velké lisy uzavřeného typu, často ve čtyřbodových konfiguracích, schopné lisovat velké, složité panely s těsnou rozměrovou konzistencí napříč tisíci dílů na výrobní sérii. Menší automobilové součásti, jako jsou konzoly a spojovací prvky, se často vyrábějí na vysokorychlostních lisech otevřeného typu s progresivními matricemi.
Kryty a vnitřní součásti zařízení pokrývají široký rozsah tonáže, přičemž menší lisy otevřeného typu běžně manipulují s vnitřními držáky a montážními součástmi, zatímco větší lisy uzavřeného typu tvoří vnější panely vyžadující hladkou a konzistentní povrchovou úpravu.
Výroba elektrických skříní typicky upřednostňuje lisy otevřeného typu s vysokorychlostními progresivními lisovacími nástroji, protože tyto díly jsou obecně lehčím materiálem vyráběným ve velmi vysokých objemech, kde na rychlosti cyklu a dostupnosti lisovacích nástrojů pro časté výměny nástrojů záleží více než u lisů uzavřeného typu s extrémní tuhostí.
Velkoobjemová výroba spojovacího materiálu a malého hardwaru běžně používá kompaktní jednobodové lisy otevřeného typu, které pracují s velmi vysokými zdvihy za minutu, přičemž upřednostňují rychlost surového cyklu před výhodami přesnosti, které jsou důležitější u větších dílů s užší tolerancí.
Těžké průmyslové aplikace, včetně tvarování konstrukčních držáků, vysekávání tlustých desek a tvarování velkých přírub, obvykle vyžadují nejvyšší tonáž lisů uzavřeného typu, protože tloušťka materiálu v těchto aplikacích vyžaduje podstatně větší sílu na jednotku smyku nebo tvarovací délky než typické tenké plechy používané při výrobě automobilů nebo zařízení, což často tlačí požadavky na tonáž daleko za hranice toho, co by srovnatelné tenké operace potřebovaly.
Kromě typu rámu a hnacího mechanismu určuje několik specifických číselných specifikací, zda daný lisovací stroj skutečně vyhovuje výrobním požadavkům.
Tonáž představuje maximální sílu, kterou může lis bezpečně vyvinout, a tato hodnota by měla vždy překročit vypočítanou požadovanou sílu pro danou operaci o rozumnou bezpečnostní rezervu, protože provoz lisu trvale blízko jeho maximální jmenovité tonáže urychluje opotřebení a zvyšuje riziko selhání.
Délka zdvihu definuje celkovou vertikální dráhu pohybu beranu, která musí být dostatečná, aby umožnila dílům uvolnit matrici během vyjímání nebo automatického vyhazování, což je zvláště důležité pro hlubokotažené díly vyžadující větší vůli než jednoduché operace vysekávání.
Tento údaj přímo určuje maximální teoretickou rychlost výroby, i když skutečný dosažitelný výkon také závisí na rychlosti podávání materiálu, složitosti součásti a jakýchkoli sekundárních operacích integrovaných do lisovacího cyklu.
Výška uzávěru, vzdálenost mezi beranem a ložem ve spodní části zdvihu, musí odpovídat konkrétní výšce použité matrice, zatímco velikost lože musí fyzicky odpovídat matrici i materiálu přiváděnému lisem.
Nad rámec specifikací, se kterými kupující přímo interaguje, výkon motoru a energetická kapacita setrvačníku určují, jak rychle se může lis zotavit mezi zdvihy při trvale vysokých výrobních rychlostech. Lis běžící v blízkosti maximálních jmenovitých zdvihů za minutu po delší dobu potřebuje dostatečný výkon motoru, aby se setrvačka mezi cykly udržela plně nabitá, a poddimenzovaná kapacita motoru může způsobit postupnou ztrátu rychlosti a nekonzistentní dodávku síly během dlouhých nepřetržitých výrobních sérií, což je problém, který samy o sobě nejsou vždy zřejmé bez konkrétní kontroly jmenovitých hodnot pracovního cyklu, a proto se před dokončením rozhodnutí o nákupu vyplatí vyžádat si údaje o pracovním cyklu přímo od výrobce.
Silové lisy se primárně dělí podle konstrukce rámu na provedení s otevřeným a uzavřeným typem a podle hnacího mechanismu na lisy mechanické, hydraulické a pneumatické, přičemž mechanické lisy se dále dělí na typy klikové, excentrické, kloubové, kloubové a šroubové.
Lisovací stroj otevřeného typu používá rám ve tvaru C otevřený na třech stranách pro snadný přístup, který je obecně vhodný pro práci s lehčí tonáží, zatímco stroj pro lisování uzavřeného typu používá plně uzavřený rám, který nabízí větší tuhost a přesnost pro aplikace s vyšší tonáží a většími díly.
Elektrické lisy otevřeného typu běžně pokrývají tonáž až zhruba 250 tun, takže jsou vhodné spíše pro malé a střední operace lisování, vysekávání a děrování než pro práci s velmi velkými panely.
Stroje uzavřeného typu Power Press Machine nabízejí výrazně vyšší tuhost rámu, což snižuje průhyb při velkém nebo mimostředovém zatížení a udržuje těsnější rovnoběžnost beranu, což je obojí nezbytné pro výrobu velkých, rozměrově konzistentních panelů.
Mechanický lis používá setrvačník a klikový hřídel k přeměně uložené rotační energie na rychlé, opakovatelné zdvihy pístu, zatímco hydraulický lis používá tlak kapaliny k dodání konstantní síly během zdvihu při obecně nižších rychlostech cyklu.
Lis s kloubovým spojem používá spojovací mechanismus, který dramaticky znásobuje sílu v blízkosti spodní části zdvihu, takže je vhodný pro ražení, klížení a další přesné operace vyžadující velmi vysokou sílu na krátkou pracovní vzdálenost.
Počet bodů se vztahuje k počtu jednotlivých připojení klikového hřídele nebo excentrického pohonu podpírajících beran, od jednobodových lisů pro kompaktní díly až po dvoubodové nebo čtyřbodové lisy, které rovnoměrně rozdělují zatížení na širší pracovní plochy.
Požadovaná tonáž závisí na tloušťce materiálu, síle materiálu, smykové nebo tvářecí obvodové délce součásti a konkrétní prováděné operaci a obvykle se vypočítává pomocí zavedených vzorců specifických pro stříhání, děrování nebo tváření.
Mezi základní bezpečnostní prvky patří ochrana bodu provozu, jako jsou světelné závory nebo pevné závory, spolehlivý spojkový a brzdový systém s ověřeným brzdným výkonem, dva systémy ručního ovládání, kde je to vhodné, a zdokumentované postupy zablokování a označení pro údržbářské práce.
Spojkové a brzdové systémy by měly být kontrolovány podle pravidelného plánu definovaného výrobcem a platnými bezpečnostními předpisy, přičemž brzdná dráha a doba odezvy by měly být ověřeny, aby zůstaly v rámci specifikovaných bezpečnostních tolerancí při každém intervalu kontroly.


Pochopení mechanických silových lisů a jejich základních funkcí ...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů defino...
Jednobodový design Jedno připojení pohonu ...
Středně velký výrobce spojovacích prvků nedávno čelil známému problému: je...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An ote...
Umístěte 160tunový lis s otevřeným rámem a 160tunový lis s uzavřeným rámem...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

