Oba lisy mohou nést 200tunový typový štítek a přesto vyrábět velmi odlišné díly. Lisovna, která uvádí 2,5 mm konzolu z měkké oceli na lisu s otevřenou mezerou a poté používá stejný nástroj na lisu s uzavřeným rámem, si obvykle všimne změny v prohnutí hrany, ve výšce otřepů po šířce pásu a v tom, jak často je třeba matrici ostřit. Tonážní číslo se nezměnilo. Co se změnilo, bylo, jak moc se rám pohnul při zatížení.
Praktický závěr je na prvním místě: když jsou tolerance součástí těsné, nástroj je progresivní zápustka nebo je lože širší než zhruba 1200 mm, je obvykle tím správným výchozím bodem uzavřený lisovací stroj. První věc, kterou je třeba vyjednat, je tuhost rámu, využitelný prostor matrice a charakteristika pohonu, nikoli hlavní tonáž. Pro jednoduché děrování a tvarování s velkorysými tolerancemi a úzkými svitky, dobře postavený lis s otevřenou mezerou často dělá práci za méně peněz a poskytuje lepší přístup ze tří stran.
Vše níže vysvětluje, kde tato dělicí čára vlastně leží, jak číst specifikační list uzavřeného rámu, aniž byste byli uvedeni v omyl, a které detaily rozhodují o tom, zda stroj poběží patnáct let čistě, nebo se tiše stane zdrojem zmetku, prostojů a oprav zápustek.
Lisovací rám je pružina. Při zatížení se natahuje vertikálně a v provedení s otevřenou mezerou se také otáčí, protože dráha nákladu má tvar C a je podepřena pouze na jedné straně. Vertikální roztažení je zvládnutelné; úhlová rotace je to, co poškození umírá. Když se skluzavka nakloní o několik setin milimetru přes postel, přestane být vůle mezi děrováním a zápustkou stejnoměrná. Řezná vůle v plechu je obvykle 5 až 8 procent tloušťky na stranu, takže u materiálu o tloušťce 1,5 mm je přijatelné okno kolem 0,075 až 0,12 mm. Rám, který se otáčí natolik, aby sežral polovinu okna na jednom konci postele, efektivně snižuje životnost vaší kostky na polovinu a zvyšuje výšku otřepů na této straně.
Lisy s uzavřeným rámem obklopují dráhu zatížení dvěma sloupky a korunou, takže síla prochází symetrickou strukturou. Vertikální vychýlení stále existuje, ale úhlové vychýlení na skluzu je mnohem menší a rovnoběžnost mezi skluzem a podpěrou zůstává v rámci tolerance po celé šířce lože. V praxi to znamená konzistentní výšku otřepů, lepší rovinnost na tažených dílech, delší životnost razníku a matrice a schopnost provozovat progresivní nástroj se čtyřmi nebo šesti stanicemi řezání současně, aniž by pás chodil do stran.
Kompromisem je přístup. U stroje s uzavřeným rámem materiál normálně vstupuje zepředu dozadu, cívky a podavače jsou nastaveny v tomto směru a boční přístup pro ruční vkládání je omezen. Pokud váš proces závisí na nakládání operátorů ze tří stran nebo potřebujete zavěsit dlouhé díly z boku nástroje, je poctivější odpovědí konstrukce s otevřenou mezerou nebo polouzavřená. Naše vlastní srovnání dvou architektur, vysvětlen tlakový lis otevřeného typu versus uzavřený typ , pokrývá geometrii podrobněji, pokud je stále vážíte.
| Faktor výběru | Lis s otevřenou mezerou | Lis s uzavřeným rámem |
|---|---|---|
| Chování rámu při zatížení | Vertikální roztažení plus znatelné úhlové natočení mezery | Převážně vertikální roztažení, malá úhlová chyba |
| Paralelnost mezi posuvem a opěrou | Změny se zatížením a polohou zatížení | Drží těsně po šířce postele |
| Tolerance excentrického zatížení | Nízká; náklad musí zůstat blízko středu mezery | Střední až vysoká, zvláště u dvoubodového skluzu |
| Přesnost dílu a konzistence otřepů | Přijatelné pro obecnou práci | Lepší pro úzkou toleranci a progresivní práci |
| Zemřít život | Kratší tam, kde je významný sklon | Delší, protože vůle zůstává jednotná |
| Přístup operátora a matrice | Vynikající zepředu, zleva i zprava | Pouze přední a zadní; boční přístup omezen |
| Typické množstevní pásmo | Zhruba 10 až 250 tun | Zhruba 60 až 1000 tun a více |
| Podlahová plocha pro stejnou tonáž | Větší půdorys v poměru ke kapacitě | Kompaktnější na tunu síly |
Uzavřené rámy nejsou všechny vyrobeny stejným způsobem a volba konstrukce ovlivňuje přepravu, údržbu a chování stroje po deseti letech těžkého vysekávání.
Monoblokový rám je odlit nebo vyroben jako jeden kus nebo svařen a poté zbaven pnutí a obroben jako jeden celek. Je to nejtužší varianta na kilogram oceli, nemá žádné předpětí k uvolnění a poskytuje nejpředvídatelnější křivku průhybu. Omezením je logistika: rám je nejtěžší jednotlivá položka, obvykle potřebuje plochý regál nebo hromadnou zásilku spíše než kontejner a plán vybavení ve vašem závodě musí být vyřešen před nákupní objednávkou, nikoli po ní. Oprava po havárii je také obtížnější, protože zde nejsou žádné spojovací tyče, které by bylo třeba znovu podložit.
Rámy spojovacích tyčí are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Polouzavřený stroj si ponechává boční sloupky, ale nechává přední a zadní část otevřenější než plně uzavřený rám. Je umístěn mezi dvěma rodinami a je užitečný tam, kde chcete lepší tuhost než lis s otevřenou mezerou, ale stále potřebujete velkorysý přední přístup pro dlouhé nebo nepohodlné díly. Nenahrazuje skutečný uzavřený rám v progresivní matrici, která se pohybuje blízko jmenovité tonáže.
Ať už si vyberete jakoukoli konstrukci, požádejte o nejtěžší kus, zvedací body a těžiště. Tato tři čísla rozhodují o vaší nosnosti jeřábu, šířce dveří a ceně instalace a často chybí v nabídce, která se zaměřuje pouze na tonáž a velikost lože.
Počet spojovacích bodů snímku je rozhodnutí o trase zatížení, nikoli marketingová funkce. Jednobodové saně jsou poháněny jednou spojovací tyčí ve středu saně. Je to jednoduché, nákladově efektivní a naprosto dostačující, když pracovní síla zůstává blízko středu lože a nástroj je relativně úzký.
Dvoubodové saně jsou poháněny dvěma spojovacími tyčemi, po jedné na každé straně. Při excentrickém zatížení saně daleko lépe odolají naklonění, protože druhý spojovací bod funguje jako momentová zábrana. To je důležité ve třech běžných situacích: progresivní matrice, kde několik stanic řeže současně v různých polohách, široká lože, kde pás prochází 1500 mm nebo více, a zakázky, kde je nástroj záměrně posunut na jednu stranu, aby vyhovoval svitkové lince nebo přenosovému systému.
Praktické pravidlo je jednoduché. Pokud je průvlak širší než asi 60 procent šířky lože nebo pokud je tonáž soustředěna od středu o více než zhruba čtvrtinu délky lože, je bezpečnější volbou dvoubodový stroj. Jednobodový lis lze provozovat tímto způsobem, ale utrácíte život, abyste ušetřili kapitálové náklady.
Zde si také zasluhují své místo širokoložné jednobodové stroje. Uzavřený jednobodový lis se širokými dveřmi a velkým lůžkem, jako je řada BLPG, poskytuje dobrý přední přístup pro velké panely při zachování tuhosti uzavřeného rámu a hodí se tam, kde je zatížení skutečně vystředěno, ale díl je fyzicky velký. Naproti tomu rodina s dvojitým hrotem je tahoun pro progresivní a vícepolohové nástroje. Reprezentativním příkladem je 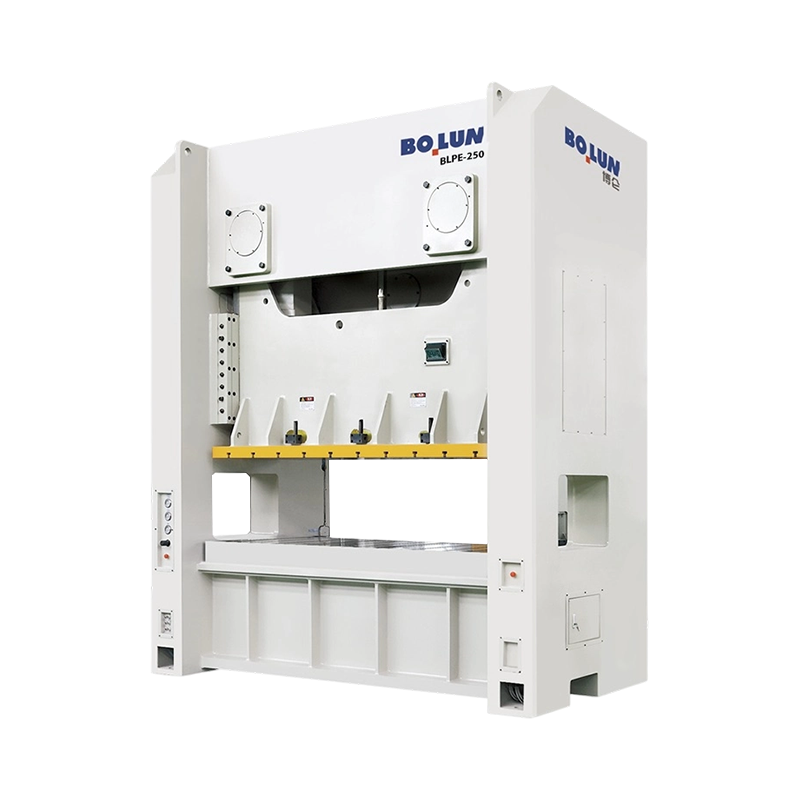 BLPE-250 širokoúhlý uzavřený dvoubodový lis 2500 kN BLPE-250 spáruje lože 2500 × 1000 mm s tuhostí uzavřeného rámu pro velké progresivní a vícepolohové nástroje. Zobrazit produkt → konfigurace, která spáruje široké lůžko se dvěma připojovacími body a robustním rámem pro nepřetržitou výrobní práci.
Rám rozhoduje o tom, jak rovný zůstane stroj. Pohon rozhoduje o tom, co suport dělá na cestě dolů, a to zase rozhoduje o tom, jaké procesy může stroj skutečně provádět. U mechanických lisů s uzavřeným rámem dominují čtyři uspořádání, která nejsou vzájemně zaměnitelná.
Klasický klikový pohon přeměňuje energii rotačního setrvačníku na sinusový posuvný pohyb. Je účinný, mechanicky jednoduchý a nenáročný na údržbu. Rychlost skluzu vrcholí ve středním zdvihu a klesá ke spodní úvrati, takže materiál stráví přiměřenou dobu pod tlakem u dna. Klikové pohony jsou vhodné pro vysekávání, děrování, ohýbání, mělké tvarování a obecné lisování tam, kde je potřeba síly blízko spodní části zdvihu.
Excentrický převodový pohon umísťuje mezi setrvačník a ojnici velké ozubené kolo a excentrické ložisko, které zvyšuje násobení točivého momentu v blízkosti dolní úvratě a umožňuje delší zdvih bez proporcionálně většího házení klikou. Výsledkem je vysoká dostupná síla při nízkém zdvihu, což je přesně to, co hluboké tažení, tváření za studena a práce s tlustým plechem potřebují. Tyto stroje bývají velké: dlouhý zdvih, široké lože, velká tonáž a setrvačník dimenzovaný na těžký jeden zdvih spíše než na nepřetržitou lehkou práci. Tam, kde práce vyžaduje schopnost hlubokého zdvihu při vysoké tonáži, 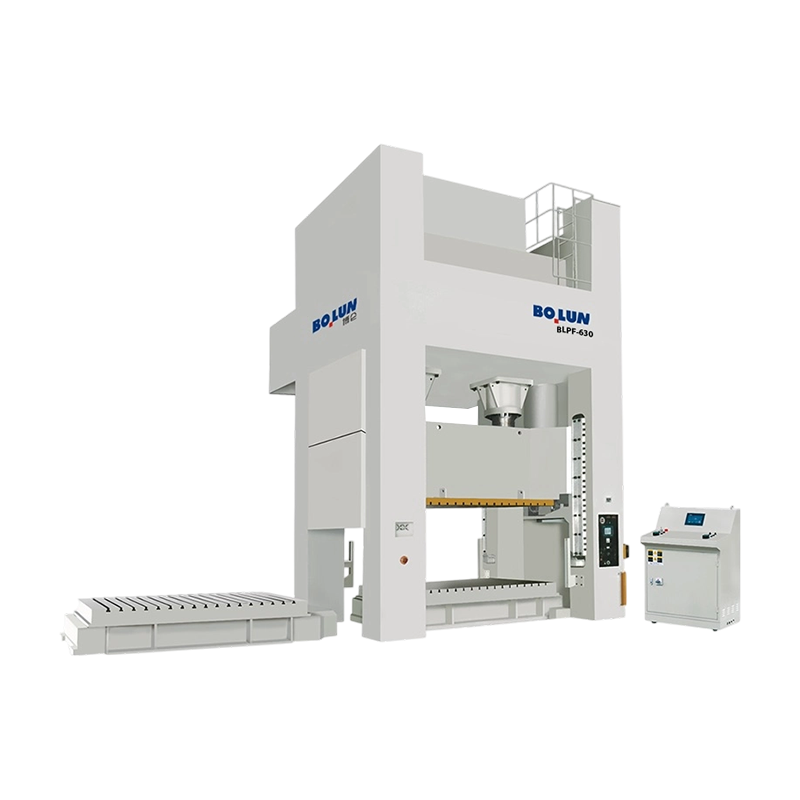 Dvoubodový lis BLPF-630 s excentrickým ozubením s hlubokým zdvihem Lis s excentrickým ozubením 6300 kN se zdvihem 400 mm a polštářem 800 kN pro vysokotonážní hluboké tažení a komplexní tváření. Zobrazit produkt → Specifikace je druh stroje, který lze porovnat s vaším výpočtem tvarovací energie, nejen s vaším výpočtem tonáže.
Servolis nahrazuje setrvačník a spojku motorem a šroubovým nebo klikovým mechanismem, který lze naprogramovat. Skluz se může řezem zpomalit, setrvat na dně, částečně se obrátit nebo se rychle přibližovat a formovat pomalu. Tato flexibilita se vyplácí při tichém vysekávání, při kreslení, kde chcete mít řízenou rychlost děrování skrz materiál, při ražení, kde krátká prodleva zlepšuje plnění, a při zakázkách, kde stejný stroj musí používat několik různých nástrojů. Limity jsou stejně reálné: dostupný točivý moment při nízkých otáčkách, energie na zdvih, náklady na motor a pohon a skutečnost, že využitelná energie servostroje je konečná, na rozdíl od velkého setrvačníku. Pokud váš proces vyžaduje velmi těžký jeden zdvih, zkontrolujte energetický údaj v kilojoulech, nejen tonáž.
Dvoubodový servostroj namontovaný na rámu, jako je např 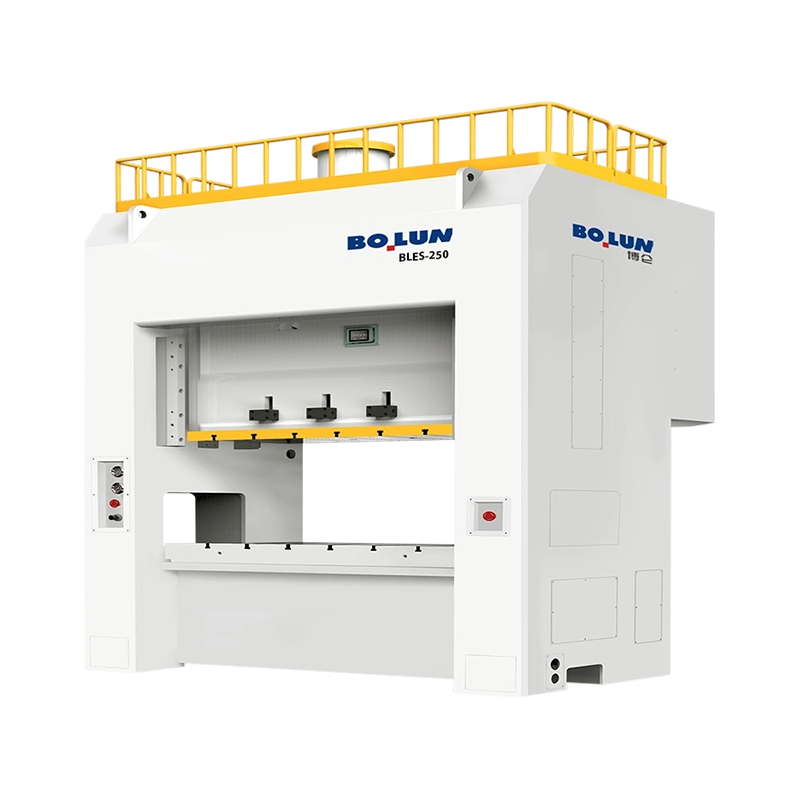 Dvoubodový servolis s uzavřeným rámem BLES-250 Servolis 2500 kN s pracovní energií 25 200 J a dvoubodovou tuhostí uzavřeného rámu pro programovatelné hluboké tažení a přesné lisování. Zobrazit produkt → konfigurace, je přirozeně vhodná pro závod, který provozuje smíšenou vysoce hodnotnou práci a požaduje programovatelné profily zdvihu, aniž by se vzdal tuhosti uzavřeného rámu.
Přepínací pohony dramaticky znásobují sílu v blízkosti dolní úvratě prostřednictvím táhla, které se narovnává, když saně klesá. Skluzavka se pomalu přibližuje s vysokou mechanickou výhodou, pak se rychle stahuje. Toto je standardní architektura pro kování za studena, ražení a klížení, kde materiál musí spíše proudit, než být řezán, a kde vrchol síly leží do jednoho nebo dvou milimetrů ode dna. Kloubové stroje jsou obvykle specifikovány energií deformace a tuhostí rámu spíše než samotnou tonáží.
| Typ pohonu | Síla dostupná v blízkosti dolní úvrati | Typické procesy | Hlavní omezení ke kontrole |
|---|---|---|---|
| Klika | Jmenovitá síla v místě jmenovité tonáže | Vysekávání, propichování, ohýbání, mělké tvarování | Délka tahu a energie na tah |
| Excentrický převod | Vysoká, se silným násobením točivého momentu | Hluboké tažení, tlustý plech, tváření za studena | Doba zotavení setrvačníku při nepřetržitých zdvihech |
| Servo | Programovatelný; závisí na výkonu motoru a šroubu | Tiché stříhání, řízené kreslení, ražení mincí, smíšené nástroje | Dostupná energie na zdvih a náklady na pohon |
| Přepínač / kloub | Velmi vysoká v krátké pracovní zóně | Kování za studena, klížení, ražba | Úzké použitelné okno tahu |
Většina chyb při nákupu u lisů s uzavřeným rámem není způsobena tonáží. Jsou vyrobeny na čtyřech nebo pěti číslech vytištěných pod nimi. Specifikace je smlouva v miniatuře a každá postava má kontext, který citace jen zřídka vysvětluje.
Začněte s jmenovitou tonážní pozicí. Mechanický lis může vyvinout svou nominální sílu pouze v definované vzdálenosti nad dolní úvratí, běžně někde mezi 5 a 13 mm v závislosti na velikosti a standardu. Nad tímto bodem omezuje hnací geometrie sílu. Pokud vaše tvářecí operace potřebuje plnou tonáž 30 mm nad dolní úvratí, stroj s jmenovitým průměrem 6 mm ji nedodá, bez ohledu na to, co říká typový štítek. Požádejte o tonážní křivku, ne o jednotlivý údaj.
Dále zkontrolujte zdvih a zdvihy za minutu dohromady. SPM se běžně uvádí při určité délce zdvihu a často při určitém nastavení rychlosti. Stroj inzerovaný na 60 otáček za minutu toho může dosáhnout pouze s krátkým zdvihem a pohonem s proměnnou rychlostí nastavenou na maximum. Pokud váš nástroj potřebuje pro extrakci dílu zdvih 200 mm, může být reálná rychlost výroby podstatně nižší.
Poté ověřte aritmetiku prostoru matrice. Výšku uzávěru, nastavení posuvu a tloušťku kolébky je třeba číst jako sadu. Váš zásobník matrice by měl sedět blízko středu rozsahu nastavení, nikoli v krajní poloze, abyste zachovali přídavek na broušení na matrici a prostor pro pozdější přidání distanční vložky nebo podložky. Kostka, která se hodí pouze s nastavením na horní hranici, je kostka, která se po prvním přebroušení nevejde.
| Obrázek specifikace | Co ovládá | Otázka k položení |
|---|---|---|
| Jmenovitá tonáž a jmenovitá pozice | Použitelná síla v dané výšce nad dolní úvratí | Můžete dodat křivku tonáže napříč pracovním zdvihem? |
| Délka tahu a SPM | Výška vytažení dílu a realistický výstup | Při jakém nastavení zdvihu a rychlosti se měří SPM? |
| Nastavení výšky matrice a posuvu | Zda stoh matric odpovídá okraji | Jaká je poloha nastavení s nainstalovanou matricí? |
| Prostor pro lůžko a skluzavku | Stopa matrice a upínací prostor | Je uvedené lůžko otvorem rámu nebo podložkou? |
| Prohnutí rámu | Stabilita vůle matrice a přesnost dílu | Jaká vertikální a úhlová výchylka je zaručena při jmenovitém zatížení? |
| Kapacita a zdvih lisovacího polštáře | Síla a vyhození prázdného držáku | Je síla tlumiče konstantní během zdvihu nebo stoupá? |
| Výkon hlavního motoru | Nepřetržitý výkon a rekuperace energie | Kolik úderů za minutu lze vydržet při plné zátěži? |
Tonáž by se měla vypočítat z nástroje, poté zaokrouhlit nahoru s okrajem a poté zkontrolovat proti lisovací křivce. Když to uděláte v opačném pořadí, počínaje strojem, který vám byl nabídnut, lisy skončí na 95 procentech jmenovitého zatížení a brzy selžou.
Pro stříhání a stříhání je síla délka řezu vynásobená tloušťkou vynásobenou pevností materiálu ve smyku. Čtvercový polotovar 180 mm z měkké oceli 3 mm má délku řezu 720 mm; při smykové pevnosti kolem 350 MPa je síla zhruba 756 kN, tedy asi 77 tun. Přidejte stahovací sílu, obvykle 5 až 10 procent, a pracovní rozpětí 20 až 30 procent, a stroj o hmotnosti 100 až 110 tun je pohodlný. Vynásobte počtem stanic řezajících současně v postupové matrici. Čtyři současné řezy této velikosti budou potřebovat více než 300 tun, což zcela mění třídu stroje.
Při tažení závisí tažná síla na průměru polotovaru, tloušťce materiálu a pevnosti v tahu a síla držáku polotovaru obvykle přidává 20 až 40 procent. Častou chybou je dimenzovat lis pouze na tažnou sílu a zapomínat, že polštář musí držet polotovar dole pro plnou hloubku tažení, zatímco se skluz stále pohybuje. Kapacita polštáře, jeho silová křivka a jeho zdvih – to vše je nutné zkontrolovat podle výkresového plánu, nikoli pouze podle nejvyššího čísla v katalogu.
Dvě další kontroly jsou často vynechány. Za prvé, energie: setrvačníkový stroj může dodat velkou sílu, ale pouze konečné množství energie na zdvih, než se zpomalí. Úloha s dlouhým pracovním zdvihem spotřebuje více energie než krátký řez při stejné tonáži, a pokud se setrvačník mezi zdvihy nemůže zotavit, rychlost výroby klesá. Za druhé, zatížení mimo střed: uzavřené rámy to snášejí lépe než stroje s otevřenou mezerou, ale neignorují ho. Pokud výsledná síla leží mimo doporučenou zónu, skluzavka se naklání, lišty se opotřebovávají nerovnoměrně a matrice zaznamenává změny vůle. Vyžádejte si diagram přípustného excentrického zatížení a zkontrolujte, kde skutečně leží těžiště vašeho nástroje.
Zemřít prostor je místo, kde dobré specifikace zemřít. Výkres, který ukazuje lůžko o rozměrech 2 000 x 1 000 mm, může uvádět otvor v rámu, zatímco skutečná deska kolébky s T-drážkami může být menší. Potvrďte, jaký rozměr kupujete, a poté potvrďte velikost, rozteč a polohu T-drážky, protože ty rozhodují o tom, jak upínáte matrici a zda vaše stávající svorky a paralely budou fungovat.
Plocha skluzavky je důležitá stejně jako plocha postele. Horní matrice je upnuta ke skluzu a saně, které je mnohem užší než matrice, nechává vnější okraje nástroje bez podpory. U velkých panelů je to skutečný zdroj ohýbání a značení. Zkontrolujte také hmotnostní limit zápustky vůči skluzu a kapacitě protizávaží: nevyvážená těžká zápustka klesne, když se uvolní tlak protizávaží, což je jak bezpečnostní problém, tak problém poškození zápustky.
Na polštáři jsou důležité otázky síla, tah a kontrola. Pneumatický polštář poskytuje zhruba konstantní sílu s charakteristickým nárůstem na konci zdvihu, což je v pořádku pro mnoho tažných prací. Hydraulický polštář s programovatelnou silou a polohou poskytuje lepší kontrolu při obtížném tažení, ale zvyšuje náklady a údržbu. Pokud máte v úmyslu provádět kreslení i vyřezávání, zkontrolujte, zda lze podložku uzamknout nebo zasunout z matrice a zda lze čepy podložky umístit tak, aby vyhovovaly rozvržení vašeho nástroje, aniž byste museli vrtat nové otvory do kolébky.
U závodů, kde se pracuje s velkým množstvím směsi a malým objemem, mění pohyblivá podpěra s kolejnicemi a rychloupínáním matrice ekonomiku více než kterákoli jiná možnost na seznamu. Doba nastavování, která se zkrátí ze čtyř hodin na čtyřicet minut, se vrátí rychleji než okrajové zkrácení doby cyklu, protože lis může vydělávat peníze na další práci, zatímco se matrice stále připravuje.
Lis s uzavřeným rámem je velká investice chráněná malým počtem komponentů a systém přetížení je z nich nejdůležitější. Hydraulická ochrana proti přetížení uvolní šoupátko, když síla překročí nastavený limit, obvykle během milisekund, a poté se resetuje. Bez něj přenáší dvojitý přířez nebo chybně podávaný pás přetížení do ojnice, kliky a rámu. Při porovnávání strojů se zeptejte, jaká je prahová hodnota uvolnění přetížení, jak se resetuje a zda lze bod uvolnění ověřit během akceptačního testování, spíše než převzít důvěru.
Uspořádání spojky a brzdy určuje brzdný výkon, hluk a údržbu. Mokré lamelové spojky a brzdy běží v oleji, vydrží déle, běží tišeji a vyžadují méně seřízení než typy se suchým třením, za cenu olejového okruhu, který je nutné udržovat. Pro bezpečnost je důležitý čas zastavení a úhel zastavení, měřený na setrvačníku nebo šoupátku, protože na něm závisí bezpečná vzdálenost hlídání a světelných závor. Tyto údaje by měly být zaznamenány při uvedení do provozu a každoročně znovu kontrolovány.
Mazání je neokoukané a rozhodující. Automatické centrální mazání s monitorovaným tlakem a chybovým výstupem zabraňuje nejčastější příčině předčasného opotřebení lamel a ozubených kol. Požádejte o schéma mazání, počet bodů, kapacitu zásobníku a chování alarmu při zablokování vedení. Zeptejte se také na postup zahřívání: lis za studena má jiné vůle než teplý a obchod, který za chladného rána začíná s plnou tonáží, zaznamená posun přesnosti během první hodiny směny.
Bezpečnost lisu je regulována téměř všude a požadavkem není nálepka na stroji, ale ověřená bezpečnostní funkce. Na trzích podle ISO 16092 se na mechanické lisy vztahuje všeobecná bezpečnostní norma pro lisy plus část pro mechanické lisy specifická pro stroj a bezpečnostní řídicí systémy jsou navrženy a ověřeny na výkonnostní úroveň podle ISO 13849. Stroje s označením CE v Evropě, NR-12 v Brazílii a instalace řízené OSHA ve Spojených státech: všechny musí být chráněny ke stejnému problému, musí být chráněny z mírně odlišných úhlů provozu.
V praxi hledejte pevné ochranné kryty s blokovanými revizními dvířky, dvouruční ovládací jednotku pro jednotaktní ovládání, světelné závory nebo bezpečnostní rohože tam, kde je nutný přístup, bezpečnostní blok pro nastavení matrice a proceduru energetické izolace, která skutečně izoluje uloženou energii v setrvačníku, vyvažovacím vzduchu a hydraulickém okruhu. Bezpečnostní blok je často v nabídkách rozpočtu vynechán a je nezbytný pro každého, kdo se změní, zemře.
Na straně ovládání jsou užitečné funkce spíše ty, které snižují chyby obsluhy než ty, které vypadají působivě v brožuře. Paměť výšky matrice s motorizovaným nastavením, monitorování tonáže s displejem pro každý zdvih, historie chyb s časovými razítky a jasná indikace úhlu kliky, to vše stojí za to mít. Zejména monitorování tonáže se vyplatí při prvním zablokování před zničením nástroje.
Lis s uzavřeným rámem je tuhý, těžký a citlivý na to, jak sedí na podlaze. Základem je obvykle samostatný železobetonový blok, izolovaný od okolní desky, dimenzovaný na hmotnost stroje a dynamické zatížení a odlitý s kapsami pro kotevní šrouby nastavenými podle šablony. Přeskočení izolace a přišroubování přímo k běžné průmyslové desce je nejrychlejší cestou k praskání, přenosu vibrací do sousedních strojů a lisu, který neudrží rovnoběžnost.
Nivelace je precizní práce. Lis srovnaný na zlomek milimetru na metr správnou vodováhou nebo elektronickou vodováhou, poté spárovaný a znovu zkontrolovaný po vytvrzení spárovací hmoty, udrží svou geometrii. Jeden srovnaný okem to ukáže v první kostce. Před výrobou ponechte dobu vytvrzení a zaznamenejte hodnoty hladiny jako součást instalačního souboru.
Utility jsou obvykle podceňovány. Stlačený vzduch je potřebný pro spojku, protizávaží, tlumení a foukání vzduchu; zkontrolujte tlak, průtok a zda je přívod suchý a filtrovaný, protože voda ve vzduchovém okruhu se dostává ke spojce a pneumatice. Elektrické napájení musí odpovídat napětí motoru a ovládacího napětí a kapacita transformátoru by měla být dimenzována s ohledem na startovací proud a budoucí zatížení serva nebo VFD. Pod postelí ponechte místo pro dopravník slimáků nebo odpadkový koš a ověřte hloubku jámy potřebnou pro polštář a vyhazování.
Nakonec naplánujte lanoví. Potvrďte nosnost jeřábu v místě instalace, šířky dveří a průchodů, zatížení podlahy podél trasy a zda rám dorazí smontovaný nebo po částech. Stroj, který je připravený včas, ale nelze jej přivézt do budovy, je nákladným zpožděním a příprava plánu takeláže nic nestojí.
Než podepíšete, projděte si následující položky a získejte písemnou odpověď na každou z nich. Žádný z nich není exotický; všichni jsou běžně postrádáni.
Celkové náklady na vlastnictví se obvykle řídí životností a dobou provozuschopnosti mnohem více než pořizovací cenou. Stroj, který drží rovnoběžnost pod zatížením, prodlužuje životnost matrice o měřitelnou hranici a matrice, která vydrží o 30 procent déle, má větší hodnotu než malá sleva na lis. Přidejte náklady na šrot, hodiny nastavení, energii na tisíc zdvihů a neplánované prostoje a nejlevnější nabídka často přestane být nejlevnější možností do třetího roku.
Konstruktéři, kteří vyrábějí otevřené i uzavřené stroje, mají tendenci strukturovat svůj katalog podle stejných čtyř proměnných: architektura rámu, počet připojovacích bodů posuvu, typ pohonu a specializace procesu. Pochopení této struktury usnadňuje výběr správného modelu namísto čtení třiceti datových listů.
Typická řada s uzavřeným rámem sahá od jednobodových širokodveřových strojů pro velké, centrované práce, přes dvoubodové lisy pro progresivní a vícepolohové obrábění, až po excentrické převodové stroje pro hluboké tažení a těžké tváření a nakonec až po servopohony, kde se programovatelný posuvný pohyb vyplatí. Vedle toho stojí specializované pobočky: kovací kolébkové lisy za studena pro deformační práce a bateriové skořepinové lisy pro velkoobjemovou výrobu plášťů, kde rozměrová konzistence u milionů dílů záleží více než na surové tonáži.
Zhejiang Bolun High-Precision Machinery staví svou rodinu uzavřených rámů přesně podle těchto linií s jednobodovými modely se širokými dvířky, dvoubodovými lisy ve středním rozsahu, stroji s excentrickými převody na vrcholu tonážní stupnice a dvoubodovou servo větví pro programovatelné tváření. Společnost zastává pozici vertikálně integrovaného výrobce pokrývajícího design, obrábění hlavních komponent a konečnou montáž, což je pro kupující důležité hlavně z jednoho důvodu: rám, saně a pohon se vyrábějí pod jednou střechou, takže údaje o průhybu a přesnosti lze vysledovat zpět k procesu obrábění a kontroly, spíše než k montáži z dílů třetích stran. Kupující hodnotící sortiment si mohou prohlédnout přehled výrobce a poté porovnejte konkrétní modely s kontrolním seznamem specifikací výše.
Jediným nejužitečnějším zvykem při nákupu lisu uzavřeného typu je přestat považovat tonáž za hlavní specifikaci. Tonáž udává velikost stroje. Průhyb rámu, prostor matrice, charakteristika pohonu a energie na zdvih vám řeknou, co vlastně vyrobí, jak dlouho matrice vydrží a jestli si stroj ještě za deset let udrží toleranci. Udělejte si ty čtyři správně, uveďte kritéria přijetí písemně a zbytek nákupu je správa.


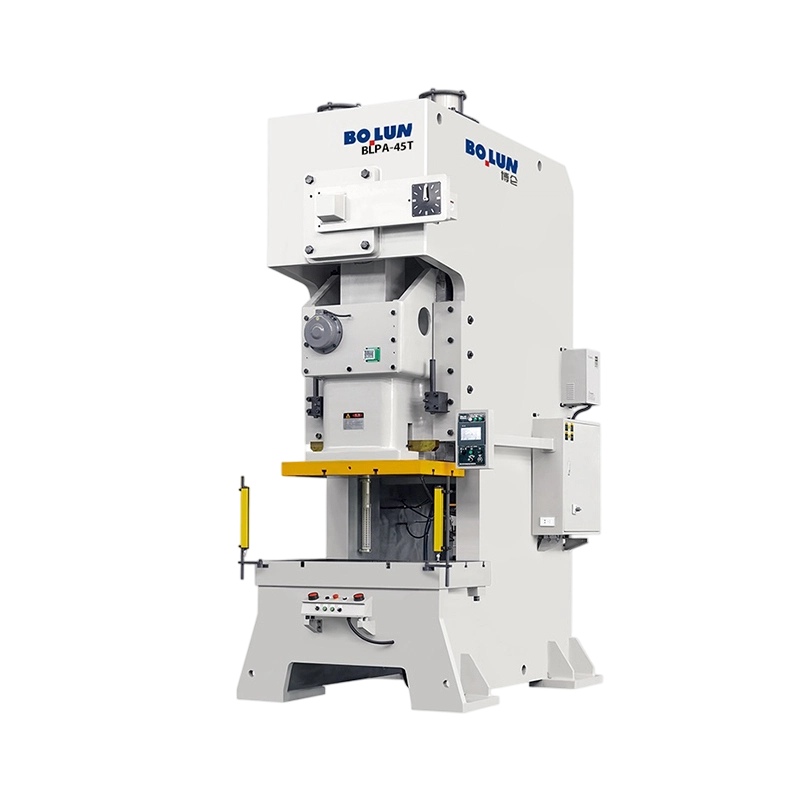
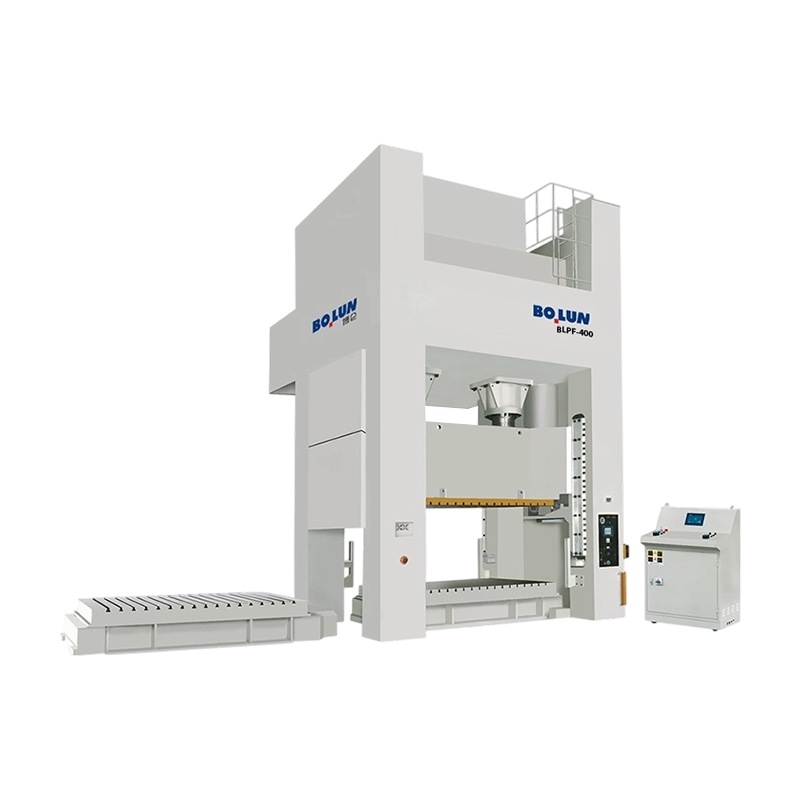
Výrobní manažer v továrně na výrobu kovových součástek střední velikosti n...
Kupující, který porovnává 45tunový lis s otevřenou mezerou pro konzolovou ...
Zápustka pro kování za studena málokdy oznámí svou poruchu předem. Jednoho...
Co je to Power Press? A elektrický lis – také nazývaný lisovac...
Obchodní mise v Moskvě a Petrohradě přináší silné tržní poznatky a prudký záj...
Středně velký výrobce spojovacích prvků nedávno čelil známému problému: je...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

