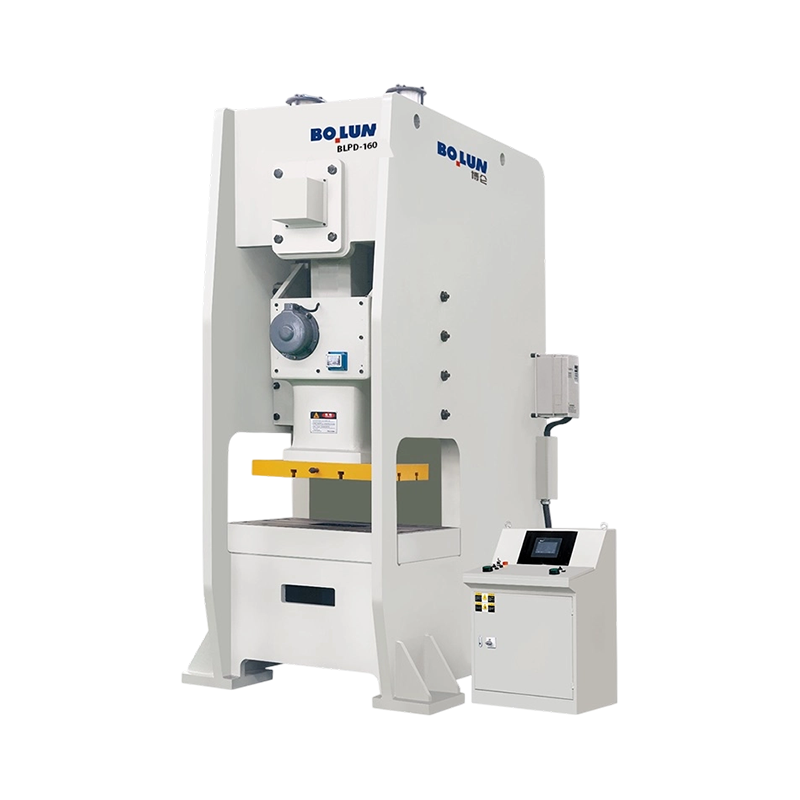
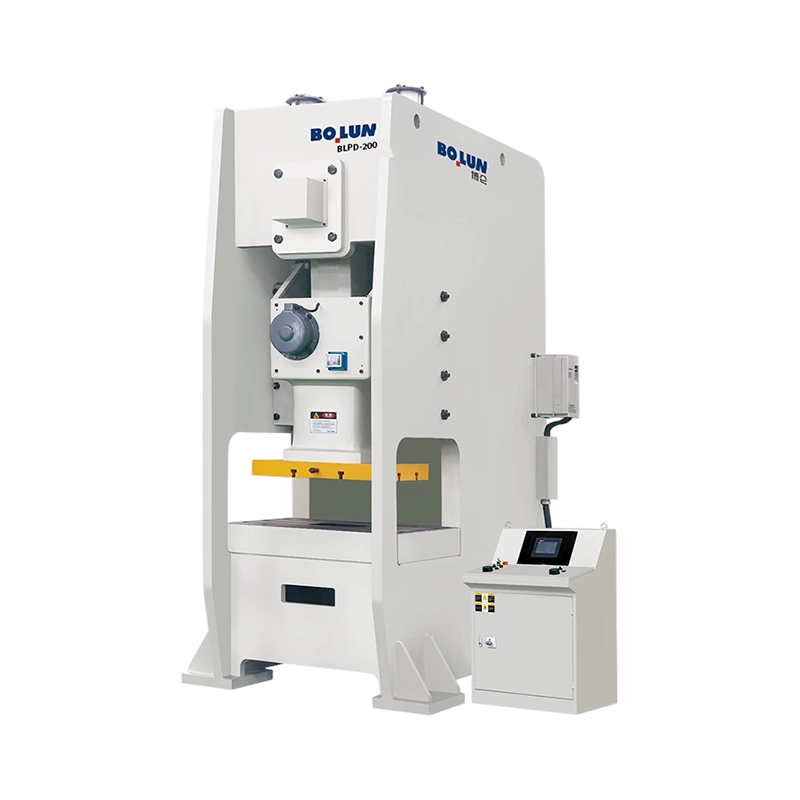
Umístěte 160tunový lis s otevřeným rámem a 160tunový lis s uzavřeným rámem vedle sebe a rozdíl je viditelný na vzdálenost třiceti stop. Jeden ponechává oblast matrice ze tří stran otevřenou, takže operátor může ručně zasunout široký polotovar; druhý zabalí stejnou matrici do krabice z odlehčené oceli, která se při plném zatížení sotva ohne. Oba se prodávají pod stejným popisem, „160tunový mechanický lis“ a oba budou nabízeny za překvapivě podobné ceny. Nejsou to stejné stroje.
Definice by měla být na prvním místě, protože z ní vyplývá každé praktické rozhodnutí o tisku. Mechanický lis je stroj na tváření kovů, který ukládá kinetickou energii do rotujícího setrvačníku a uvolňuje tuto energii prostřednictvím spojky a klikového mechanismu do skluzu, který se pohybuje pevným zdvihem nahoru a dolů v sadě vodítek. Síla není konstantní. Narůstá během zdvihu a vrcholí v posledních několika milimetrech před dolní úvratí, což je důvod, proč je mechanický lis vynikající při vysekávání a ražení a nepohodlný při pomalém tvarování do plné hloubky.
Tato jedna charakteristika vysvětluje většinu z toho, co následuje: proč jsou tonáž, zdvih a zdvihy za minutu stanoveny mechanikou stroje spíše než nastavením ovládání; proč na tuhosti rámu záleží více než na čísle na typovém štítku; a proč se verze stejného stroje se servomotorem stala nejrychleji rostoucí kategorií v lisovnách, které potřebují flexibilitu, aniž by se vzdaly rychlosti cyklu.
Sledujte energetickou cestu od elektrického napájení k čelu matrice a celý stroj bude snazší uvažovat a snáze specifikovat.
Z této sekvence vypadnou dva důsledky. Za prvé, mechanický lis vyvíjí svou jmenovitou tonáž pouze v blízkosti spodní části zdvihu; pokud proces vyžaduje velkou sílu při polovičním zdvihu, klikový lis je špatný nástroj a je třeba zvážit hydraulický nebo servolis. Zadruhé, protože spojka a brzda rozhodují o tom, jak přesně lze smyk zastavit a jak rychle jej lze cyklovat, je typ spojky jedním z nejsilnějších signálů generace strojů. Třecí spojka s elektronickým monitorováním brzd a voličem palcového/jednotlivého/nepřetržitého režimu je to, co umožňuje použití lisu pro nastavení matrice a pro automatizované podávání cívky při stejné směně.
Druh přenosu je druhá polovina příběhu. Hladký klikový hřídel je levný, kompaktní a má zhruba sinusovou křivku zdvihu, která se hodí pro vysekávání a obecné lisování. Excentrický převodový pohon prodlužuje efektivní zdvih a zpomaluje skluz u dna, čímž produkuje více pracovní energie na zdvih a lepší výkon při hlubokém tažení a těžkém tváření. Kloubový spoj dramaticky znásobuje sílu v blízkosti dna, a je proto standardní volbou pro kování za studena, ražení a kalibraci, kde materiál musí spíše proudit než stříhat. Servopohon nahrazuje uspořádání setrvačníku a spojky motorem s vysokým točivým momentem, který dokáže naprogramovat jakoukoli křivku zdvihu, kterou proces požaduje.
Tonáž je hlavní číslo, ale jsou to komponenty, které rozhodují o tom, zda si lis po pěti letech dvousměnného provozu stále drží toleranci.
| Montáž | Co to dělá | Co vám říká v citátu |
|---|---|---|
| Rám | Přenáší tvářecí reakci a udržuje sklíčko kolmo k loži | Svařovaná vs. konstrukce spojovací tyče; hodnota průhybu při jmenovitém zatížení; zda je po svařování odlehčeno |
| Setrvačník | Uchovává energii uvolněnou během každého zdvihu | Setrvačník mass and allowable speed drop indicate available work energy, not just tonnage |
| Spojka a brzda | Každý cyklus zařaďte a zastavte hnací ústrojí | Vzduchová třecí spojka s monitorováním brzd a palcovým režimem signalizuje moderní, bezpečnější stroj |
| Klikový hřídel nebo excentrický převod | Převádí rotaci na posuvný pohyb | Určuje profil zdvihu, pracovní energii a vhodnost pro kreslení versus vysekávání |
| Spojovací tyč a šoupátko | Přenáší sílu na horní matrici | Oblast posuvu, rozsah nastavení posuvu a zda je namontována hydraulická ochrana proti přetížení |
| Gibs a vodítka | Udržujte šoupátko rovnoběžné a odolejte tahu mimo střed | Nastavitelné vs. pevné lišty; specifikace povolení; osmibodové vedení na širších saních |
| Postel a opěrná deska | Podpírá spodní matrici a vymezuje využitelný prostor matrice | Velikost lůžka, vzor T-drážek, zajištění polštáře nebo podušky a tloušťka lůžka |
| Vyvažovací válce | Offsetový suport a hmotnost nástroje | Ovlivňuje přesnost zastavení, opotřebení brzd a hladinu hluku |
| Mazací systém | Přivádí olej do ložisek, lišt a ozubených kol | Centralizované vs. manuální; zda jsou poruchy mazání zablokovány v ovládání |
| Řídicí a bezpečnostní systém | Spouští cyklus a chrání obsluhu | Generování PLC, monitor tonáže, světelné závory, dvouruční ovládání a výběr režimu zdvihu |
Dvě položky v této tabulce si zaslouží zvláštní pozornost, protože kolem nich kupující nejčastěji prolétají. Průhyb rámu – často vyjádřený jako zlomek milimetru na metr délky lože při jmenovitém zatížení – rozhoduje o tom, zda se okraje raznice uprostřed dlouhého lože blíží stejné hloubce jako okraje raznice na koncích. A vůle mezi lištami rozhoduje o tom, jak se bude suport chovat, když je matrice naložena mimo střed, což je normální při progresivní a přenosové práci. Lis s velkorysou tonáží, ale měkkým rámem a volnými vodítky bude stále vyrábět odmítnuté díly, jen dražší.
Lisy jsou seskupeny podle čtyř věcí: tvaru rámu, počtu spojovacích bodů mezi pohonem a suportem, převodu, který vytváří zdvih, a procesu, pro který je stroj postaven. Tyto čtyři osy generují kategorie, které uvidíte v jakémkoli katalogu.
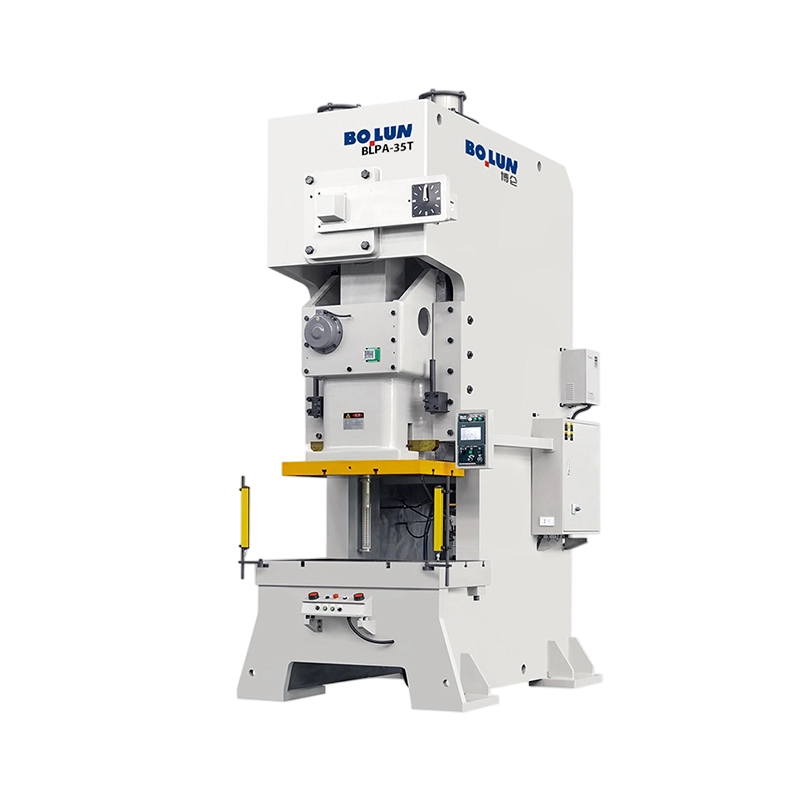
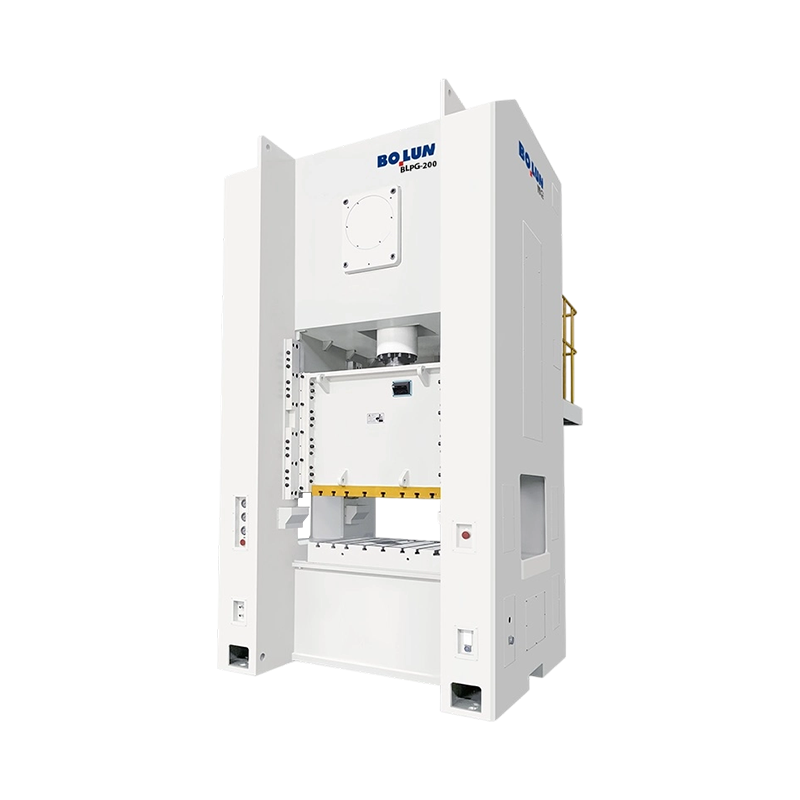
Lis otevřeného typu má rám ve tvaru C s oblastí matrice přístupnou zepředu a z obou stran, což usnadňuje ruční vkládání, přístup robota a krátkodobou práci. Kompromisem je, že rám je ze své podstaty méně tuhý, protože dráha zatížení není uzavřená, takže se při zatížení více vychyluje a více pruží zpět, což stojí životnost matrice a přesnost dílu. Lis uzavřeného typu uzavírá dráhu zatížení kolem matrice, čímž poskytuje mnohem vyšší tuhost a lepší toleranci zatížení mimo střed za cenu omezeného přístupu. Většina obchodů provozujících velkoobjemové přesné práce se nakonec standardizuje na stroje s uzavřeným rámem, zatímco lisy s otevřeným rámem zůstávají výchozím nastavením pro menší tonáže a smíšenou výrobu. Plnější srovnání mezi těmito dvěma rodinami stojí za přečtení před rozhodnutím o koupi a užitečné rozdělení kompromis mezi otevřeným a uzavřeným typem pokrývá podrobněji argumenty odklonění a přístupu.
Jednobodový lis pohání saně přes jednu spojovací tyč uprostřed. Je jednodušší, levnější a naprosto dostačující pro úzké matrice a mírné excentrické zatížení. Dvoubodový lis pohání saně prostřednictvím dvou spojovacích tyčí rozmístěných po šířce saně, což rozkládá zatížení a výrazně zvyšuje odolnost proti převrácení, když je matrice naložena mimo střed. Pokud provozujete široké panely, progresivní matrice s nevyváženými stanicemi nebo cokoli, co tlačí náklad k jedné straně postele, dvoubodový stroj není luxus; je to rozdíl mezi konzistentními díly a odpadem. Reprezentativním příkladem je rodina uzavřeného typu dvoubodů, kde je model střední třídy, jako je 250tunový stroj se širokým ložem, zaměřen přesně na tento druh práce.
 BLPE-250 Robustní dvoubodový uzavřený lis se širokým ložem 250tunový uzavřený dvoubodový lis s pracovním stolem 2 500 x 1 000 mm, motorem 22 kW a sériovými údaji, vhodný pro široké progresivní lisy a mimostředové zatížení. Zobrazit produkt →
Klikový pohon je klasický a stále nejběžnější: jednoduchý, robustní a nenáročný na údržbu. Excentrický převodový pohon poskytuje delší účinný zdvih a více pracovní energie, proto se objevuje u těžkých strojů s uzavřeným rámem v rozsahu 400 až 800 tun. Kloubový pohon znásobuje sílu ve spodní části zdvihu, což z něj činí standard pro kování za studena a ražení. Servopohon zcela odstraní setrvačník a spojkový mechanismus a nahradí jej servomotorem, který může držet skluz, zvrátit jej uprostřed zdvihu a sledovat programovatelný pohybový profil – pomalé přibližování, kontrolovaný kontakt, setrvání na dně, rychlý návrat.
Tato programovatelnost je to, co činí servolisy atraktivními pro hluboké tažení, kde je třeba nechat materiál spíše téct, než se trhat, a pro tvářecí operace, které vyžadují prodlevu, aby se eliminovalo odpružení. Stroj, jako je 125tunový jednobodový servolis s otevřeným typem, je postaven speciálně pro tento požadavek a spojuje servořízený posuvný pohyb s oknem procesu hlubokého tažení.
 BLAS-125 Otevřený jednobodový servo lis pro hluboké tažení 125tunový otevřený servolis s prodlouženým zdvihem suportu 180 mm a hloubkou hrdla 350 mm pro hluboké tažení, kde programovatelný pohyb suportu podporuje tok materiálu. Zobrazit produkt →
Praktickou opatrností je, že servolisy stojí více na tunu a vyžadují lepší znalosti procesu, aby se daly využít. Pokud je součástí jednoduchý polotovar nebo děrovaný držák, další ovládání pohybu jsou peníze vynaložené na schopnosti, které úloha nikdy nevyužije.
Tisková nabídka obsahuje tucet čísel a jen několik z nich rozhoduje o tom, zda stroj vyhovuje dané práci. Ty je třeba prozkoumat jako první.
Nejčastější chybou specifikace je nákup tonáže bez kontroly zdvihu a energie. 200tunový lis s krátkým zdvihem a lehkým setrvačníkem může na hlubokotažných pracích porazit 160tunový lis s delším zdvihem a těžším setrvačníkem a to spec sheet neřekne nahlas. Druhou nejčastější chybou je ignorování načítání mimo střed. Kostka, která sedí zcela uprostřed lůžka, se chová velmi odlišně od kostky, která se rozprostírá po celé šířce lůžka s nejtěžší stanicí na jedné straně.
Mechanické lisy jsou univerzální tvářecí stroje, ale procesy, kterým dominují, sdílejí jednu vlastnost: potřebují vysokou sílu aplikovanou náhle a opakovaně v kontrolované poloze.
Blanking a piercing. Stříhání plechu do tvarů a děrování otvorů. Materiál se spíše láme než teče, takže rychlý, tuhý lis s dobrým vedením saní je ideální a požadavky na tonáž lze snadno vypočítat z pevnosti ve smyku a délky řezu.
Ohýbání, lemování a tvarování. Ohýbání vzduchem, zakládání a obrubování, kde matrice nastavuje konečnou geometrii. Konzistence závisí na opakovatelné dolní úvrati.
Hluboká kresba. Poháry, pouzdra a pláště motoru, kde materiál musí téci do dutiny formy bez roztržení. Toto je proces, který nejčastěji nutí kupujícího k delšímu zdvihu, lisovacímu polštáři nebo servopohonu s programovatelným rychlostním profilem.
Ražení a klížení. Tenké, vysokotlaké operace, které vyžadují sílu soustředěnou ve spodní části zdvihu. Zde excelují stroje s kloubovými a excentrickými převody.
Kování za studena. Pevné nebo téměř pevné části vytvořené při pokojové teplotě, vyžadující velmi vysokou sílu a velkou deformaci. Stroje s kloubovým pohonem s vyváženými charakteristikami zdvihu a robustními rámy jsou pro tento účel stavěny a vysokotonážní kloubový lis ve třídě 650 tun ilustruje kategorii: vyvážený pohyb zdvihu, vysoká deformační schopnost a rám určený pro trvalé průmyslové zatížení.
 BLKP-650 vysokodeformační kování za studena, kolébkový motorový lis 650tunový kolenový lis s tlakovým zdvihem 8 mm, integrovaným vyhazovačem a motorem 75 x 4 kW pro těžké kování za studena a stabilní tváření tlustých dílů. Zobrazit produkt →
Lisování pláště baterie a konstrukčních součástí. Novější a rychle se rozšiřující aplikace. Kryty baterií a konstrukční díly vyžadují velmi stabilní posuvný pohyb, vysokou přesnost napříč různými velikostmi skořepin a dostatečnou tonáž k vytvoření silnějších nebo tvrdších slitin bez zkreslení. Speciálně pro tuto kategorii prací se objevily účelové dvoubodové stroje se širokými lůžky.
Před výběrem konkrétního modelu musí být rodina strojů správná. Tři rodiny řeší různé problémy.
| Variabilní | Mechanický lis | Hydraulický lis | Servo lis |
|---|---|---|---|
| Silový profil | Vrcholy poblíž dolní úvrati | Konstantní po celý zdvih | Programovatelné kdekoli ve zdvihu |
| Mrtvice | Opraveno mechanismem | Nastavitelný | Plně programovatelný |
| Rychlost cyklu | Rychlý, obvykle nejrychlejší ze tří | Nejpomalejší | Rychlé a lze je optimalizovat na jednotlivé díly |
| Energetická účinnost | Setrvačník buffers peak demand from the supply | Trvalé zatížení čerpadla | Energie využívaná především při tváření |
| Nejlépe se hodí | Vysekávání, děrování, ohýbání, obecné ražení, kování za studena | Hluboké tažení, tlustá deska, dlouhé tvarování | Hluboké tažení, odpružení, flexibilní, smíšená výroba |
| Hlavní řidič nákladů | Rám stiffness, drive type, tonnage | Kapacita čerpadla a ventilu, velikost válce | Elektronika motoru a pohonu, řídicí software |
V praxi většina velkoobjemových lisoven stále provozuje mechanické lisy pro vše, co zahrnuje stříhání nebo mělké tvarování, udržuje hydrauliku pro hluboké, pomalé práce a přidává servostroje, kde je skladba součástí široká a čas výměny je důležitý. Chybou, které je třeba se vyhnout, je nákup servolisu pro práci, kterou by dobře specifikovaný klikový lis vykonal za podstatně méně peněz, nebo nákup malého mechanického lisu pro práci s hlubokým tažením, která potřebuje silový profil, který dokáže zajistit pouze hydraulický nebo servostroj.
Jakmile je rodina a tonáž vyřešeny, rozdíl mezi strojem, který běží patnáct let, a strojem, který s vámi bojuje pět, sestává z krátkého seznamu obchodních a technických otázek.
Dodací lhůta si zaslouží vlastní linii. Standardní stroj s otevřeným rámem může být odeslán během několika měsíců, zatímco velký lis s uzavřeným rámem nebo servo lis vyrobený podle specifikace může trvat podstatně déle. Pokud je produkční rampa pevná, datum tiskové objednávky je také účinně pevně stanoveno a jakékoli přizpůsobení by mělo být dohodnuto písemně před vkladem.
Mechanický lis je stroj s uloženou energií a tuto energii si udrží, i když je napájení vypnuté. Každý bezpečnostní prvek na moderním lisu existuje kvůli této skutečnosti: brzda musí být monitorována, aby selhávající brzda zastavila stroj, místo aby nechala skluzavku spadnout, a postupy blokování musí izolovat uloženou energii, nejen elektrické napájení.
Údržba vyplývá i z mechaniky. Spojková a brzdová obložení se opotřebovávají a musí být kontrolována podle plánu; Je třeba zkontrolovat vůli ramene, protože se pohybuje se zatížením a teplotou; mazací místa musí být napájena spolehlivě, protože vyhladovělá lišta poškodí kluzný povrch dlouho předtím, než zničí ložisko; a ložiska setrvačníku, vyvažovací válce a ochranná zařízení proti přetížení mají intervaly kontrol, které by měly být zaznamenávány do deníku údržby od prvního dne.
Nejužitečnějším zvykem, který si obchod může osvojit, je sledování tonáže. Lis, který zaznamenává silový podpis každého tahu, označí opotřebovanou matrici, dvojitý polotovar, špatně podávaný díl nebo vznikající problém s ložiskem týdny předtím, než vytvoří odpadkový koš plný vyřazených dílů. Na stroji, který vykoná tisíce zdvihů za směnu, se toto sledování vyplatí rychleji než téměř jakákoli jiná možnost na objednávkovém formuláři.
Mechanické lisy jsou koncepčně jednoduché a v detailech neúprosné. Setrvačník ukládá energii, spojka ji uvolňuje a klika, rychlostní stupeň nebo páčka ji převádí na pevný zdvih, který dodává sílu blízko dna. Vše, na čem komerčně záleží – tuhost rámu, spojovací body, tolerance zatížení mimo střed, zdvih a energie spíše než samotná tonáž, a kvalita spojky, vodítek a řídicího systému – je přímým důsledkem tohoto mechanismu.
Nejdřív napravte rodinu. Potom přiřaďte zdvih, energii a velikost lože k dílu spíše než k číslu v brožuře, kupte si rozumnou tonáž a potvrďte, kdo obrábí rám a kdo stojí za strojem po instalaci. Takto vybraný lis nemusí být nejdražší variantou v nabídce; prostě to musí být ten, jehož mechanika odpovídá práci, kterou skutečně hodláte spustit.


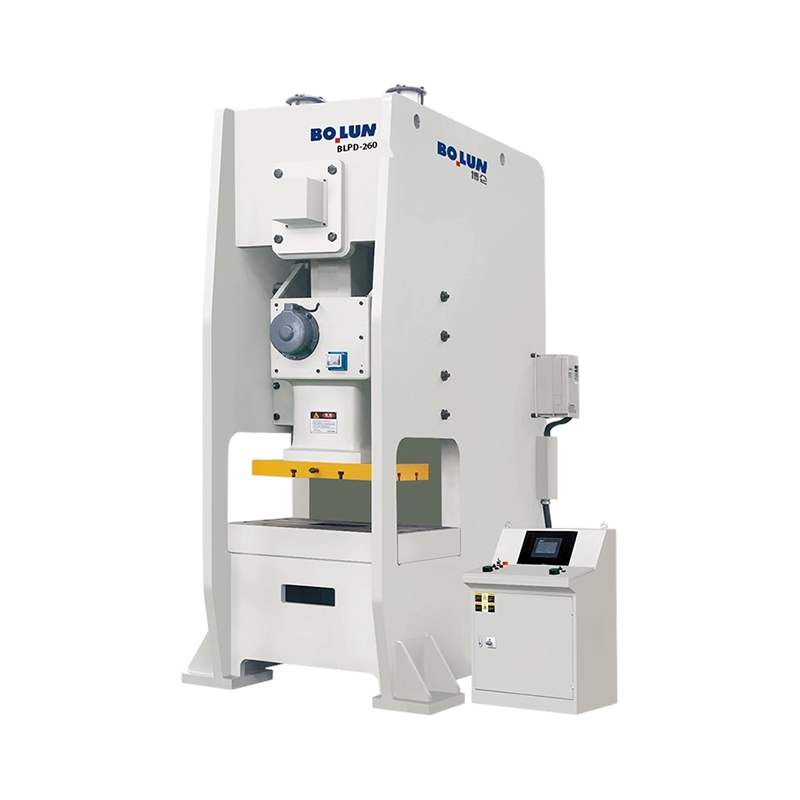
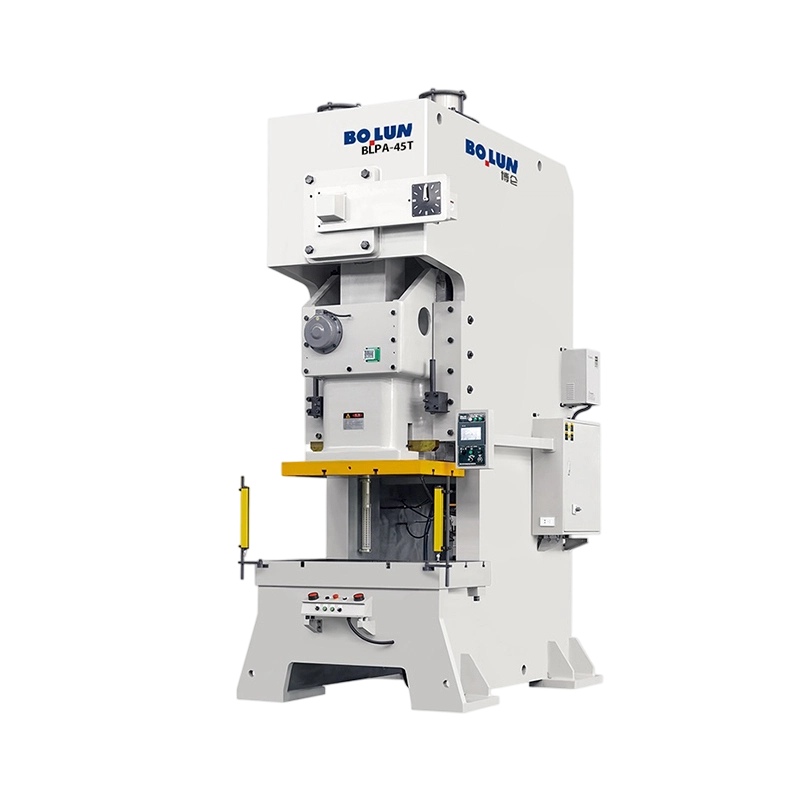
Nástrojový inženýr uvádí nový program držáků a specifikuje 160tunový lis. ...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An ote...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
V oblastech tváření kovů, výroby plechů, vysekávání a děrování je lisovací st...
Pochopení mechanických silových lisů a jejich základních funkcí ...
Jednobodový design Jedno připojení pohonu ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

