Středně velký výrobce spojovacích prvků nedávno čelil známému problému: jeho CNC soustruhy prokousávaly tyčový materiál v poměru téměř tři kilogramy oceli spotřebované na každý kilogram dodaných šroubů. Závod přešel ze svého nejoblíbenějšího šestihranného šroubu M6 na stroj se studenou hlavou a ekonomika se rychle měnila. Využití materiálu vyskočilo nad 95 procent, výkon se zvýšil z přibližně deseti dílů za minutu na několik stovek a hotové šrouby byly pevnější, protože tváření za studena ztvrdlo hlavu a dřík.
To je hlavní argument pro použití studeného razicího stroje: přetváří kov, místo aby jej odřezával, a dělá to bez tepla, vysokou rychlostí a s vynikající opakovatelností. Stroje na vrtání za studena vyrábějí šrouby, svorníky, nýty, kolíky, koncovky a širokou škálu malých konstrukčních součástí pro automobilový, elektrotechnický a stavební trh. Pokud hodnotíte, zda takový stroj patří do vaší továrny, tato příručka pokrývá základy procesu, konfigurace stroje, rozhodnutí týkající se specifikací, na kterých záleží, a úskalí při nákupu, která určují, zda se investice skutečně vyplatí.
Stroj na tváření za studena je lis na tváření kovů, který tvaruje drát do pevných částí při pokojové teplotě. Stroj vytáhne drát z cívky, narovná jej, zavede přesnou délku, odřízne polotovar a poté polotovar zatlačí do matric jedním nebo více razníky. Každá lisovací stanice pěchuje nebo vytlačuje materiál, dokud polotovar nedosáhne své hotové geometrie. Slovo "hlavička" pochází z původní aplikace: pěchování konce hřebíku nebo polotovaru šroubu k vytvoření hlavy. Moderní stroje to stále dělají, ale také ořezávají, razí, vytlačují vnitřní objímky, zmenšují stopky a vytvářejí složité díly prostřednictvím více stanic v jednom cyklu.
Kurzování za studena je podkategorií kování za studena. Kování za studena pokrývá jakoukoli plastickou deformaci kovu pod jeho teplotou rekrystalizace; za studena se konkrétně odkazuje na vysokorychlostní, vícepolohové tvarování drátu nebo tyče do malých, většinou osově symetrických dílů. Z praktického hlediska je stroj na řezání za studena pro pevné součásti tím, čím je lisovací lis pro plechy: je to specializovaný, vysoce účinný výrobní nástroj pro tuto práci.
Stroje se dodávají ve dvou širokých rodinách. Horizontální studené hlavičky, známé z výroby hřebíků a šroubů, podávají drát podél vodorovné osy a jsou extrémně rychlé. Vertikální lisy pro tváření za studena, často vyráběné jako kolébkové lisy, zvládají těžší drát, větší polotovary a díly, které potřebují více energie pro tváření. Obě rodiny deformují materiál mechanickým tlakem a spoléhají na stejné metalurgické principy.
Bez ohledu na značku nebo konfiguraci probíhá každá operace studeného ražení ve stejném pořadí:
Typický šroub se šestihrannou hlavou ve velikosti M6 začíná jako drát 5,5 mm. Polotovar je nařezán na délku a poté pěchován ve třech zápustkách: první předtvaruje hlavu, druhá ji zvětší blíže ke konečnému průměru a třetí razí šestihran a zkosení, zatímco razník vytvoří vnitřní objímku zpětným vytlačováním. Celá sekvence trvá několik desetin sekundy. Moderní stroje produkují 100 až 700 dílů za minutu, přičemž lehčí díly běží na horním konci.
Limitujícím faktorem je deformace, nikoli doba cyklu. Každá stanice může zvětšit plochu průřezu polotovaru pouze tak daleko, než se materiál vyboulí nebo ztvrdne nad svou tažnost. Proto výběr stroje závisí více na celkové požadované deformační a tvářecí síle než na inzerované maximální rychlosti.
Studený kurz se opírá o dva deformační mechanismy, které často působí společně ve stejné části.
Rozčilující compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Vytlačování moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Work hardening určuje, jak daleko může proces dojít. Každý přírůstek plastické deformace zvyšuje mez kluzu a tvrdost kovu. U nízkouhlíkové oceli může celkové snížení dosáhnout 75 až 80 procent, než je potřeba žíhání. V nerezovém nebo vysoce legovaném materiálu je limit mnohem nižší. Dobrá praxe broušení za studena udržuje deformaci na stanici pod dostupnou tažností materiálu a konečnou mechanickou tvrdost pokládá spíše za konstrukční prvek než jako nehodu. U spojovacích prvků se závitem je tato přidaná pevnost často přesně to, co tisk vyžaduje.
Fyzické uspořádání stroje na řezání za studena určuje rozsah dílů, které může provozovat ekonomicky.
Horizontální hlavičky jsou klasickými stroji spojovacího průmyslu. Dráha drátu je přímá a vodorovná, razník se pohybuje vodorovně a přerušovací a přenosové mechanismy pracují velmi rychle. Vynikají u malých dílů: hřebíků, šroubů, nýtů, krátkých kolíků a podobných geometrií. Jejich omezením je velikost a hmotnost dílu, protože velké polotovary se při vysoké rychlosti obtížně vedou a manipulují vodorovně.
Vertikální lisy zpracovávají těžší drát a větší díly. Beran se pohybuje vertikálně ve stejné geometrii jako konvenční lis. Protože rám absorbuje reakční síly symetricky, vertikální stroje dosahují lepšího vyrovnání razníku a zápustky a lze je snadněji integrovat s roboty, automatickými podavači a těžkými nástroji. Konstrukce s uzavřeným rámem, někdy nazývaná O-rám, odolává průhybu lépe než otevřený C-rám a je preferována pro vysokotonážní tvářecí práce za studena.
Na pohonném systému záleží stejně jako na uspořádání. Stroje poháněné klikou jsou jednoduché, rychlé a efektivní, s rychlostí posuvu, která sleduje sinusovou křivku a dosahuje vrcholu blízko středního zdvihu. Překlápěcí stroje používají spojení, které násobí sílu, když se skluz blíží ke spodní úvrati. Kloubový lis vytváří obrovskou sílu při nízké rychlosti posuvu přes tvářecí zónu, což zlepšuje plnění matrice a snižuje rázové zatížení. To je důvod, proč kolenové lisy dominují aplikacím vertikálního kování za studena: jejich křivka síla-zdvih odpovídá požadavku na vysokodeformační a vysokoenergetické tváření za studena.
Servopoháněné lisy nahrazují setrvačník a spojku servomotory s přímým pohonem. Posuvný pohyb se stává programovatelným, takže stroj může setrvat na dně, měnit rychlost uprostřed zdvihu a sledovat vlastní tvarovací křivku. Servo technologie se rozšiřuje do tváření za studena, protože zkracuje doby cyklu pro vícekrokové díly a chrání drahé nástroje před rázovým zatížením.
Můžete si přečíst více o co je lisovací stroj pro kování za studena v našich průmyslových poznámkách. Mezi průmyslovými lisovacími linkami pro tváření za studena používá řada kolébkového typu BLKP pro tváření za studena kolébkový převod pro vyvážený zdvih a vysokou deformační schopnost, což je design, který vyhovuje dílům vyžadujícím trvalou sílu při dlouhé tvářecí vzdálenosti.
 BLKP-400 kolébkový kovací lis za studena s kapacitou 4000 kN Tento lis s kloubovým kloubem 4000 kN nabízí možnosti zdvihu 160 nebo 180 mm a elektrické nastavení posuvu s hydraulickou aretací, díky čemuž je vhodný pro pěchování, ražení a dimenzování tam, kde je důležitá vyvážená síla na dlouhé tvářecí vzdálenosti. Zobrazit produkt →
Výběr materiálu je první věcí, kterou je třeba udělat v projektu studeného ražení, protože určuje zatížení při tváření, životnost nástroje a zda díly praskají nebo se skládají.
Většina dílů vyrobených za studena je vyrobena z nízkouhlíkového ocelového drátu v jakostech jako SAE 1008, 1010 a 1018. Tyto jakosti mají nízké napětí při toku, vysokou tažnost a lze je snadno tvarovat ve vícepolohových zápustkách. Středně uhlíkové třídy jako 1035 a 1045 zvyšují pevnost hotových dílů, ale vyžadují znatelně vyšší tvářecí síly. Legované oceli, včetně 4037 a borem upravených jakostí jako 10B21 a 10B33, jsou specifikovány tam, kde jsou požadovány třídy vlastností spojovacího prvku 8.8, 9.8 nebo 10.9. Nerezové oceli jako 304, 316 a 410 se dobře tvarují, ale agresivně se zpevňují, takže potřebují více tvářecích stanic a robustnější mazání. Neželezné dráty, včetně hliníkových slitin 6061 a 5056, mosazi, mědi a beryliové mědi, jsou běžné pro elektrické součástky, svorky a hardware odolný proti korozi.
Vlastnosti materiálu také určují velikost stroje. Se zvyšujícím se obsahem uhlíku, obsahem slitiny nebo celkovým napětím rychle stoupá potřebná tvářecí síla. Pokud plánujete provozovat několik materiálových skupin na jednom stroji, dimenzujte stroj podle nejpevnějšího a nejtvrdšího materiálu v mixu, nejen podle aktuálního výrobního plánu.
Proč výrobci investují do strojů pro tváření za studena, když již vlastní soustruhy a obráběcí centra? Výběr vysvětluje pět měřitelných výhod.
Za prvé, využití materiálu je extrémně vysoké. Tvářením se materiál vytlačuje místo odřezávání, takže spojovací prvek, který kdysi spotřeboval několiknásobek své konečné hmotnosti v tyčovém materiálu, lze nyní vyrobit s méně než pětiprocentní ztrátou procesu na svitku. Více než miliony dílů ospravedlňují zařízení pouze úspory na surové oceli.
Za druhé, výstupní rychlost je u pevných dílů bezkonkurenční. Jednorázové hlavičky běží výrazně nad 400 dílů za minutu a stroje s více stanicemi stále vyrábějí stovky dílů za minutu pro mnoho produktových rodin. Žádný proces výroby třísek se nepřibližuje této rychlosti u pevných kovových součástí.
Za třetí, mechanické zpevnění zlepšuje mechanické vlastnosti. Materiál je nejpevnější přesně tam, kde nejvíce teče, což je místo, kde spojovací prvky potřebují odpor: v zaoblení hlavy, stěně hrdla a dříku. Tváření za studena často umožňuje výrobcům používat levnější třídu oceli, protože tváření za studena dodává pevnost, která by jinak vyžadovala tepelné zpracování.
Za čtvrté, rozměrová konzistence pochází z tuhého stroje a opakovatelných nástrojů. Jakmile jsou raznice vytočeny, stotisícové série drží malé rozměry s malým posunem a velmi malým počtem zmetků.
Za páté, kvalita povrchu je dobrá. Dutina zápustky dodává součásti hladký povrch, často eliminuje sekundární operace broušení a leštění. Kompromisem jsou počáteční náklady na matrice a nastavení; proces se stává ekonomickým pouze tehdy, jsou-li objemy dostatečně vysoké na amortizaci těchto nástrojů.
Obrábění je nejběžnější alternativou pro malé plné díly, takže je to první proces, který kupující srovnávají s tvarováním za studena. Každý má jasnou ekonomickou zónu.
| Kritérium | Stroj na řezání za studena | CNC obrábění |
|---|---|---|
| Využití materiálu | 90-98 procent | Typicky 40-70 procent |
| Doba cyklu | 0,1 až 10 sekund na díl | 5 sekund až několik minut |
| Síla dílu | Zvýšená pracovním otužováním | Závisí na tyčovém materiálu; řezné plochy nejsou zpevněny |
| Typická tolerance | /- 0,05 mm na tvarovaných prvcích | /- 0,01 mm nebo lepší |
| Náklady na nastavení a nástroje | vysoká; matrice jsou zakázkové a specifické pro jednotlivé části | střední; změny programu jsou rychlé |
| Flexibilita | Nízká; vyhrazené nástroje pro každý díl | vysoká; snadné změny designu |
| Ekonomický objem | Obvykle více než 100 000 kusů ročně | Ekonomické od jednorázového výše |
Obrábění vítězí vždy, když je množství malé, geometrie se často mění nebo tolerance jsou extrémně těsné. Studené ražení vítězí vždy, když má díl stabilní design, vysoký roční objem a dostatečnou symetrii, aby mohl být formován v matricích. Mnoho závodů používá obojí: studené řezání pro hlavní produkt a CNC stroje pro speciály, prototypy a malosériové varianty.
Běžným hybridním prouděním je válcování za studena, po kterém následuje válcování závitů, poté lehké zaměřování nebo srážení hran. Body závitu a prvky pohonu se často snáze ovládají pomocí rychlého sekundárního průchodu než jejich samotným tvarováním a kombinace stále stojí mnohem méně na díl než úplné obrábění.
Kování za tepla ohřívá kov, aby se snížilo jeho tokové napětí, což umožňuje velké díly a silnou deformaci u strojů s malou tonáží. Studený kurz nahrazuje pec silou: stroj musí při každém zdvihu překonat plnou mez kluzu materiálu při pokojové teplotě.
U malých dílů má vrtání za studena rozhodující výhody. Neexistuje žádný kotel, žádné ztráty oxidací, žádné tepelné smrštění a žádná energie pece. Tolerance jsou přísnější, protože matrice definuje konečný tvar bez přídavků na smrštění a povrchová úprava je dostatečně hladká, aby zacházela přímo do válcování závitu. Protože tváření za studena materiál zpevňuje, mnohé díly splňují své mechanické vlastnosti se sníženým tepelným zpracováním nebo vůbec.
Kování za tepla zůstává lepší volbou, když je díl velký, když celková deformace překračuje to, co materiál dokáže absorbovat za studena, nebo když jsou specifikovány velmi vysokopevnostní oceli s nízkou tažností při pokojové teplotě. Je také preferován pro díly s tlustými sekcemi, které by vyžadovaly neprakticky velký lis za studena. Hrubým vodítkem lze uvést, že díly vážící nad jeden kilogram jsou obvykle směrovány do horkého nebo teplého kování namísto ražení za studena, ačkoli bod křížení závisí na geometrii, materiálu a objemu.
Lisovací formy z plechu; studený kurz tvoří drát. Tyto dva procesy se spíše doplňují než konkurují. Například pouzdro baterie je lisovaný a hluboce tažený plechový díl, zatímco svorky baterie a kontaktní místa uvnitř jsou obvykle opatřeny studenou hlavou.
Lisování vytváří z plochého plechu tenkostěnné, přírubové a otevřené tvary. Za studena se vyrábí pevná tělesa, hlavy, stopky a vnitřně vytvořené dutiny z kruhového drátu. Když je součást osově symetrická a pevná, je vrtání za studena rychlejší a materiálově efektivnější. Když je součástí deska, držák nebo skořepina, je lisování přirozeným procesem.
Mnoho sestav produktů obsahuje oba typy dílů. Spojovací prvek s přírubovou hlavou je vyroben hlavičkou; příchytka vedle ní je vyražena. Proto výrobci lisů, včetně těch, kteří se zaměřují na zařízení pro kování za studena, obvykle nabízejí obě rodiny lisů, takže závody mohou pokrýt celý kusovník materiálu.
Odlévání vytváří díly tuhnutím tekutého kovu ve formě, což umožňuje složitou vnitřní geometrii, ale přináší riziko poréznosti, variabilitu mechanických vlastností a potřebu podstatného obrábění funkčních povrchů. Čelování za studena je proces v pevné fázi: původní struktura zrna drátu je zachována a tok zrna sleduje obrys součásti.
Výsledkem je, že díl vyrobený za studena má vynikající pevnost, houževnatost a odolnost proti únavě ve srovnání s litým dílem ze stejného materiálu a velikosti. Kompromisem je geometrická svoboda. Odlitky mohou být svinuté, duté a vysoce detailní. Části s hlavou jsou v podstatě variacemi válce: hlavy, stopky, objímky, příruby a formy pohonu. U malých velkoobjemových dílů, jako jsou koncovky, kolíky, vložky a polotovary objímek, válcování za studena téměř vždy překonává odlévání z hlediska ceny za kus, konzistence a mechanického výkonu.
Stroje na vrtání za studena vyrábějí drtivou většinu světového spojovacího materiálu a navíc dlouhý seznam navržených součástí, které většina spotřebitelů nikdy nevidí.
Větší automobilové a průmyslové díly, jako jsou těžké svorníky, kotevní šrouby a potrubní tvarovky, běží na svislých za studena kovacích kolenových lisů, které poskytují tuhost a tonáž potřebnou pro zpětné vytlačování a silné pěchování. Pokud váš produktový mix obsahuje jak malé spojovací prvky, tak větší tvarované součásti, je běžné provozovat několik strojů paralelně, než aby se všechny díly tlačily přes jednu příliš velkou linku. 400tunový kolébkový lis může ráno vyrábět závěsné šrouby a odpoledne těžké polotovary svorek, ale pouze tehdy, když prostor matrice, zdvih a posuvné okno pokrývá obě rodiny.
 BLKP-850 Heavy-Duty kloubový lis pro vysokozátěžové kování za studena Tento stroj s jmenovitým zatížením 8 500 kN s ultra pevným rámem a 180 mm výztuhou si zachovává stabilní výkon při nepřetržitém těžkém provozu, což je ideální pro součásti automobilů a těžkých strojů, které vyžadují zpětné vytlačování a silné pěchování. Zobrazit produkt →
Výběr správného stroje je balancováním mezi požadovanou silou, geometrií součásti, materiálem, rychlostí a rozpočtem. Začněte s rodinou dílů, ne s brožurou, a odpovězte na tyto otázky:
Rozhodujícím faktorem je také struktura rámu. Otevřené lisy s C-rámem jsou dostupné a cenově dostupné pro lehčí práci. Lisy s O-rámem uzavřeného typu mají tuhou, symetrickou strukturu, která odolává průhybu a naklánění, což je nezbytné pro vysokou tonáž a blízkou toleranci tváření za studena. Pro velmi vysokou deformaci rozděluje uzavřený dvoubodový nebo excentrický převod sílu rovnoměrně přes saně a chrání nástroje i rám před excentrickým zatížením.
Velké projekty také vyžadují dlouhý zdvih. Pokud musí být díl vyhozen z hlubokých zápustek nebo je-li délka vytlačování dlouhá, stávají se limitujícími faktory rozsah zdvihu a výška uzavření. Neurčujte velikost stroje pouze podle tonáže; zkontrolujte, zda prostor matrice, zdvih snímku a okno podávání odpovídají celé vaší rodině součástí, včetně budoucích variant.
Tonáž je nejčastěji uváděným číslem na stroji na ražení za studena, přesto je také nejčastěji nesprávně použito. Potřebná tvářecí síla je součinem projektované oblasti deformace a napětí v toku materiálu, modifikovaného třením a geometrickou redundancí.
Pro pěchování hlavy na nízkouhlíkové oceli je průtokové napětí při mírném namáhání v rozmezí 800 až 1200 MPa. U zpětné extruze nebo u legované oceli může přesáhnout 1 800 MPa. Jako jednoduchý příklad lze uvést, že pěchování hlavy o průměru 20 mm z drátu o průměru 10 mm vytváří konečnou plochu hlavy asi 314 milimetrů čtverečních. Při průtokovém napětí 1000 MPa to vyžaduje sílu zhruba 314 kN, tedy asi 32 metrických tun. Stejná hlava s hlubokou objímkou vytvořenou zpětným vytlačováním nebo vyrobená z legované oceli by mohla vyžadovat dvojnásobnou až trojnásobnou sílu.
Níže uvedená tabulka uvádí orientační rozsahy průměrů drátu oproti třídě stroje pro uhlíkové oceli; skutečné hodnoty závisí na složitosti součásti, stavu materiálu a mazání.
| Třída stroje | Typický rozsah průměrů drátu | Typická aplikace |
|---|---|---|
| 25-60 t | 1-6 mm | Hřebíky, malé šroubky, nýty |
| 60-160 t | 4-12 mm | Strojní šrouby, svorníky, kolíky |
| 160-400 t | 8-20 mm | Vysoce odolné šrouby, svorníky, automobilové komponenty |
| 400-850 t | 15-35 mm | Velké spojovací prvky, kované polotovary, vysoce deformační práce |
Pro středně velký vertikální lis pro kování za studena je běžnou volbou třída BLKP650, dimenzovaná na 6 500 kN, když je hloubka tváření velká a zdvih musí zůstat vyvážený i při velkém zatížení. Dimenzování nad vaše aktuální potřeby je obvykle moudré, protože produktové řady mají tendenci časem růst směrem k větším průměrům drátu.
 Kloubový lis BLKP-650 pro hluboké kování za studena a stabilní zdvih S kapacitou 6 500 kN a zdvihem 8 mm poskytuje tento lis řízené tváření tlustých dílů s integrovaným vyhazovacím systémem a detekcí zatížení pro spolehlivý provoz v aplikacích hlubokého lisování. Zobrazit produkt →
Nástrojové vybavení určuje skutečné náklady na díl při ražení za studena. Sada matric obsahuje vložky, razníky, pouzdra objímek, kolíky a odstraňovače. U velkoobjemových ocelových hlav jsou standardní volbou břitové destičky z karbidu wolframu, které jsou uloženy v ocelových pouzdrech usazených za tepla. Karbidové břitové destičky běžně vydrží 500 000 až 2 000 000 kusů na dutinu mezi přebroušením dílů z nízkouhlíkové oceli. Razníky se opotřebovávají rychleji, zejména při zpětném vytlačování, kde jsou kontaktní tlaky extrémní; mnoho razníků má titanové nebo keramické povlaky pro prodloužení životnosti.
Mazání není volitelné. Průmyslovým standardem pro ocel je konverzní povlak na bázi fosforečnanu zinečnatého následovaný stearátovým lubrikantem. Obyčejné olejové filmy nemohou odolat kontaktním tlakům při vytlačování za studena a výsledkem nedostatečného mazání je zadření a zachycení na matricích během několika minut. Nerezová ocel vyžaduje oxalátové nebo podobné konverzní povlaky, zatímco hliník a mosaz mohou používat lehčí oleje.
Všechny tyto poruchy mají původ ve vyrovnání a tuhosti stroje. Razník a matrice musí zůstat soustředné v rozmezí několika mikronů a sklíčko se nesmí při zatížení naklánět. Pevný rám, přesné drážkování a dobře navržený systém výměny matrice mají stejnou hodnotu jako jmenovitá tonáž.
Protože stroj na řezání za studena běží vysokou rychlostí, kontrola kvality musí být nepřetržitá a automatická. Čekání na výsledek off-line vzorkování může způsobit desítky tisíc vadných dílů, než se problém projeví.
První obrannou linií je systém sledování zátěže stroje. Moderní lisy pro tváření za studena při každém zdvihu zatěžují posuvnou dráhu pomocí tenzometrů namontovaných na rámu. Když se křivka zatížení odchýlí mimo definované okno, stroj se automaticky zastaví. Tím se během jednoho nebo dvou cyklů zachytí chybějící razník, špatně podaný drát nebo zlomená matrice, což zabrání kaskádě odpadu.
Rozměrové kontroly probíhají jak off-line, tak in-line. Off-line inspektoři měří průměr hlavy, výšku hlavy, délku stopky, hloubku objímky a házení závitu na základě vzorku. In-line optické měřicí systémy mohou kontrolovat 100 procent dílů rychlostí několika set dílů za minutu, přičemž vyřazují ty, které jsou mimo toleranci, aniž by zpomalily linku.
Zkouška tvrdosti je důležitá pro součásti, jejichž konečná pevnost závisí na mechanickém zpevnění. Zóny tvářené za studena by měly splňovat minimální požadavky na tvrdost nebo pevnost v tahu a plán zkoušek by se měl konkrétně zaměřit na tyto zóny. Pro automobilový a regulovaný průmysl se očekávají studie způsobilosti procesu s Cp a Cpk. Čelování za studena se propůjčuje vysoké schopnosti, když jsou matrice čerstvé a stroj je stabilní, ale schopnost eroduje s opotřebením matric, takže intervaly výměny nástroje by měly být založeny spíše na měřeném posunu než na zvyku.
Udržitelnost při tváření kovů je obvykle diskutována z hlediska energie pece a emisí skleníkových plynů. Studený kurz se zcela vyhýbá zahřívání, což je jeho nejsilnější ekologický kredit.
Na jeden díl spotřebovává studený kurz pouze mechanickou energii lisu, což je zlomek energie potřebné k ohřevu polotovaru při kování za tepla nebo k otáčení obráběcího vřetena po dobu minut. Efektivita materiálu přidává další rozměr: vytlačováním kovu místo jeho odřezáváním snižuje vrtání za studena jak ztělesněné emise nakupovaných surovin, tak náklady na manipulaci a recyklaci třísek.
Závod, který přepne velkoobjemový spojovací materiál z obrábění na tváření za studena, obvykle zaznamená tyto výsledky:
Tyto přínosy jsou reálné a měřitelné, ale vyplývají spíše z dobrého výběru procesu než z marketingových tvrzení. Pro výrobce s velkým objemem spojovacích prvků nebo součástí je stroj pro tváření za studena jednou z energeticky nejúčinnějších dostupných možností tváření kovů.
Kapitálové náklady jsou pouze viditelnou částí investice za studena. Celkové náklady na vlastnictví zahrnují stroj, nástroje, instalaci, služby, údržbu, dobu výměny a náklady na selhání kvality. Realistický model rozpočtu pokrývá všechny z nich.
Nástroje jsou věčné náklady, které se mění s objemem a tvrdostí materiálu. Je rozumné počítat s 5 až 15 procenty z ceny stroje ročně na břitové destičky, razníky a přebrušování, přičemž horní hranice tohoto rozmezí souvisí s nerezovou ocelí nebo silně extrudovanými díly. Údržba je skromná, ale není zanedbatelná: mazací systémy, filtry, lišty a těsnění vyžadují pravidelnou péči a lis běžící dvacet čtyři hodin denně vysokou rychlostí spotřebuje opotřebitelné díly každý rok.
Výpočet návratnosti se obvykle zaměřuje na jednotkové náklady. Uvažujme šroub, jehož výroba obráběním stojí 0,05 USD a 0,02 USD na lince se studeným kurzem. Při deseti milionech kusů ročně se roční úspora 300 000 dolarů vyplatí u stroje střední velikosti během několika let. Pokud produktový mix zahrnuje více velikostí napříč celým sortimentem stroje, hybnou silou výsledku se stává využití. Stroj, který běží pouze jednu směnu při třicetiprocentním využití, je těžší ospravedlnit než stroj, který běží na tři směny při osmdesáti procentech.
Cena za přechod je nejméně viditelná řádková položka. Výměna matrice, která trvá dvě hodiny na stroji se stovkami zdvihů za minutu, je drahá ve ztrátě výkonu. Stroje navržené pro rychlou výměnu matrice s hydraulickým upínáním a přednastavenými nástrojovými kazetami rychle obnoví svou prémii, kdykoli jsou velikosti šarže malé.
Stroj je jen tak dobrý jako společnost, která jej navrhuje, vyrábí a podporuje. Technická due diligence by měla pokrýt čtyři oblasti, než podepíšete objednávku.
Například společnost Zhejiang Bolun High-Precision Machinery strávila dvě desetiletí budováním zařízení pro tváření kovů a provozuje celý výrobní řetězec od návrhu a obrábění hlavních součástí až po konečnou montáž. Společnost zveřejňuje své kompletní produktová řada otevřeně a názvy jeho produktů spíše popisují zamýšlenou aplikaci, než aby ji skrývaly. Transparentní výrobce strojů vám bez dotazu ukáže svou továrnu, její zkušební zprávy a systém kvality.
Několik trendů mění to, co by dnes kupující měli očekávat od studeného čela.
Největší změnou je servopohon. Servolis nepoužívá setrvačník a spojku; místo toho servomotory pohánějí šoupátko přímo nebo prostřednictvím spojení se softwarově řízeným pohybem. Program tváření může zahrnovat pomalý kontakt, rychlé přiblížení, setrvání v dolní úvrati a řízenou extrakci. U vícestupňového tváření za studena to snižuje vibrace, prodlužuje životnost matrice a zkracuje dobu netváření. Několik výrobců lisů nyní kombinuje servopohon s přepínacím mechanismem, aby bylo dosaženo jak programovatelnosti, tak vysoké síly v blízkosti dolní úvrati, kterou vyžaduje kování za studena.
Digitální sledování se šíří od lisování až po tváření za studena. Stroje generují kompletní křivku zatížení-zdvih pro každý díl a software se učí normální křivku a poté označí odchylky v reálném čase. Tato schopnost se stává standardním mechanismem kvality na automatických vysokorychlostních linkách, protože zachycuje opotřebení nástrojů dříve, než produkty vypadnou z tolerance.
Automatizace postupuje na úrovni manipulace s materiálem. Nakladače cívek, rovnačky drátu s uzavřenou smyčkou, automatické měniče matric a koncové balení jsou běžně integrovány do kompletních buněk. Robot nyní může přenášet teplé nebo studené polotovary mezi těžkým kovacím lisem a ořezávacím lisem bez zásahu operátora.
Pro kupující je praktickým závěrem, že nový stroj na výrobu studených hlaviček by měl být digitální. Monitorování zátěže, vzdálená diagnostika a uložené sady parametrů se přímo promítají do menšího počtu závad, rychlejších změn a nižších provozních nákladů po celou dobu životnosti stroje.
Stroj na řezání za studena je jedním z nejefektivnějších výrobních nástrojů ve výrobě. Přeměňuje stočený drát na hotové spojovací prvky a konstruované součásti vysokou rychlostí, s malým odpadem, zvýšenou pevností a vynikající opakovatelností. Jeho ekonomika však závisí na objemu, správné tonáži, správném nástrojovém vybavení a schopném výrobci strojů za zařízením.
Před nákupem přesně definujte rodinu dílů, spočítejte požadované tvářecí síly, rozpočet na nástroje jako průběžné náklady a navštivte výrobce, abyste viděli kontrolu kvality v praxi. Dobře vybraný stroj na řezání za studena běží desítky let a stává se nejlevnější stanicí na vaší výrobní úrovni. Špatně vybraný je drahou připomínkou zameškané specifikace. Rozdíl je v přípravě.


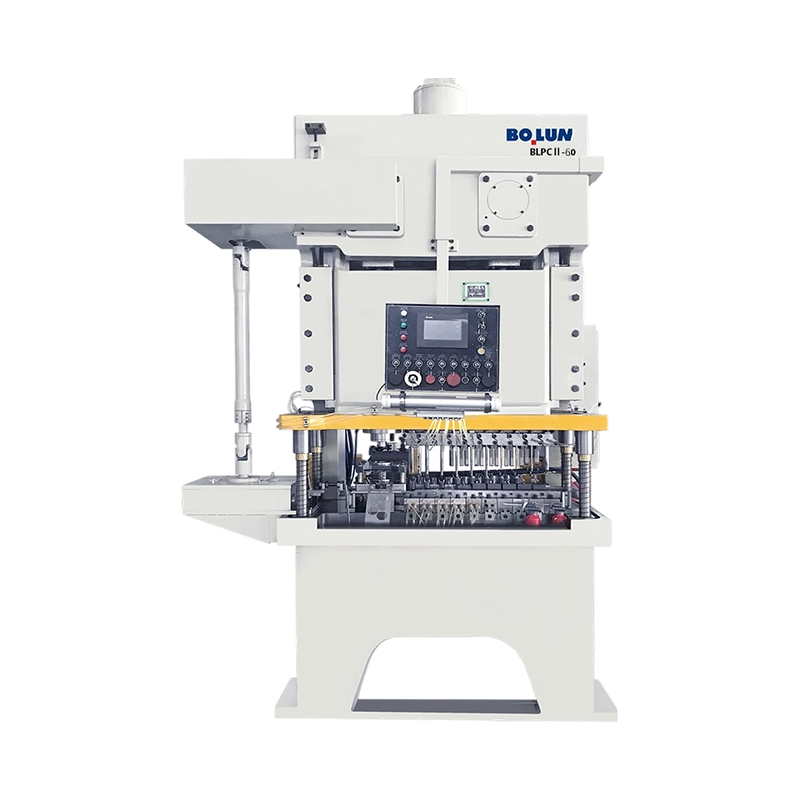
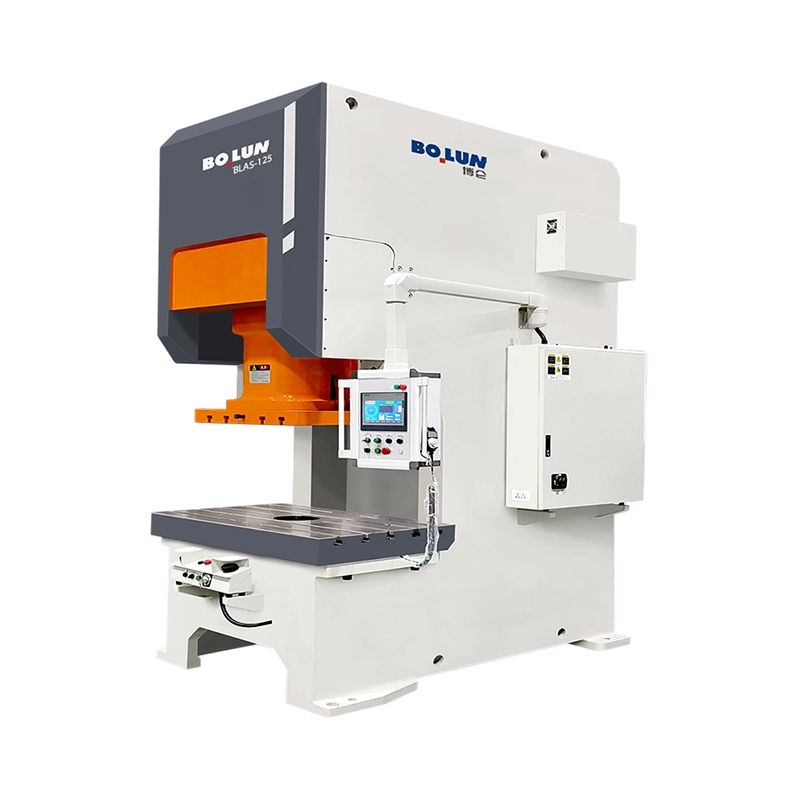
Výrobní manažer v továrně na výrobu kovových součástek střední velikosti n...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů defino...
Pochopení mechanických silových lisů a jejich základních funkcí ...
Zápustka pro kování za studena málokdy oznámí svou poruchu předem. Jednoho...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
Nástrojový inženýr uvádí nový program držáků a specifikuje 160tunový lis. ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

