Výrobní manažer v továrně na výrobu kovových součástek střední velikosti nedávno čelil problému, se kterým se setká mnoho dílen, když přecházejí od obrábění k tváření za studena. Společnost získala zakázku na malou, vysoce pevnou přírubu o vnějším průměru zhruba 22 mm a cílová rychlost výroby byla 180 kusů za minutu. Stávající hydraulický lis nestíhal. Doba cyklu byla příliš dlouhá, šrot stoupal a tvrdost součásti se lišila od šarže k šarži. Závod zjevně potřeboval stroj na tváření za studena, ne další univerzální lisovací lis.
Tato situace není neobvyklá. Tváření za studena přetváří kov při okolní teplotě, což znamená, že materiál deformuje místo zahřívání. Výsledkem je díl ve tvaru téměř sítě s vynikající pevností a hladkým povrchem, ale stroj, který tuto práci provádí, musí být vybrán opatrně. Tonáž, zdvih, tuhost rámu a tvar křivky síly, to vše rozhoduje o tom, zda operace poběží hladce roky nebo selže během měsíců. V tomto článku se dozvíte, co vlastně stroj na tváření za studena dělá, na kterých specifikacích nejvíce záleží, kde jsou skrytá rizika a jak vyhodnotit dodavatele před zadáním objednávky.
Stroj na tváření za studena je mechanický lis s vysokou silou, který přetváří kov při okolní teplotě. Obrobek sedí mezi matricí a razníkem a lis vhání razník do materiálu. Kov se podvolí a proudí do dutiny formy, přičemž přebírá tvar nástroje. Na rozdíl od kování za tepla tváření za studena neohřívá obrobek, takže k deformaci dochází spíše kalením než rekrystalizací.
V praxi to přináší několik měřitelných výsledků. Spotřeba materiálu je vysoká. Díl tvářený za studena často vyžaduje pouze 5 procent nebo méně odpadu, ve srovnání s 20 až 30 procenty pro obrábění z tyčového materiálu. Povrchová úprava je světlá, bez okují a obvykle připravená k pokovování nebo lakování bez zvláštní přípravy. Mechanické vlastnosti se zlepšují, protože deformační zpevnění zvyšuje mez kluzu a tvrdost, což je důvod, proč je mnoho spojovacích prvků a konstrukčních dílů kritických z hlediska bezpečnosti tvářeno za studena. Výrobní rychlost je také vysoká, se strojem pro tváření za studena, který je schopen pracovat rychlostí 150 až 300 kusů za minutu v závislosti na geometrii součásti a konstrukci lisu.
Terminologie na trhu může být matoucí. Někteří dodavatelé nazývají tyto stroje lisy pro kování za studena, stroje na ražení za studena nebo formovače za studena. Fráze lisovací stroj na kování za studena se často používá zaměnitelně se strojem na tváření za studena, ale existují jemné rozdíly. Studené dělení se zaměřuje na pěchování nebo operace hlavičky za účelem vytvoření hlavy spojovacích prvků. Tváření za studena pokrývá širší rozsah deformací, včetně vytlačování a ražení. Před rozhodnutím o koupi stojí za to pochopit, co definuje a lis na kování za studena a jak se liší od standardního lisu.
Nejrelevantnější kategorií strojů pro vysokotonážní a vysoce přesné operace tváření za studena je kolenový kovací lis za studena. Kloubové spojení vytváří silovou křivku, která se prudce zvyšuje v blízkosti spodní části zdvihu, což dává obsluze krátkou prodlevu, kdy má materiál čas naplnit matrici pod maximálním tlakem. To je přesně to, co vyžaduje tváření za studena, a proto je většina seriózních linek tváření za studena postavena na pákových lisech spíše než na běžných klikových lisech.
Stroj na tváření za studena převádí rotační energii z motoru na jediný řízený zdvih s vysokou silou. Klikový hřídel pohání ojnici a kloubové spojení. Jak se klika otáčí, kloubové články se začnou narovnávat. V blízkosti spodní části zdvihu jsou články téměř zarovnány a mechanická výhoda je velmi vysoká. To umožňuje lisu vyvinout výbuch síly, který může dosáhnout stovek tun, zatímco skluz ujede jen na krátkou vzdálenost.
Hlavními součástmi stroje na tváření za studena jsou rám, který zajišťuje strukturální tuhost, která udržuje saně vyrovnány; skluzavka, která nese razník; kloubový nebo kloubový kloub, který zesiluje vstupní sílu; setrvačník, který ukládá energii a udržuje stroj v hladkém pohybu během cyklu; spojka a brzda, které bezpečně spouštějí a zastavují skluz; ejektorový systém, který po každém zdvihu odebírá hotový díl z matrice; a vyvažovací válce, které snižují otřesy a pomáhají udržovat přesný posuvný pohyb.
Samotný proces tváření má několik fází, které jsou často zpracovávány v jediném stroji s více stanicemi. Sekvence začíná podáváním, kde se svitek nebo tyčový materiál narovná, nařeže na délku a přenese do první lisovací stanice. K pěchování pak dochází, když razník stlačí polotovar a materiál vytéká ven, aby vytvořil hlavu nebo přírubu. Při vytlačování je polotovar protlačován matricí, čímž se zmenšuje průřez nebo se tvoří hřídel. Při ražení se aplikuje finální vysokotlaká deformace, která uvede díl do konečného tvaru a rozměrů. Nakonec vyhození vytlačí hotový díl z matrice a přenese jej do dalšího kroku v řadě.
Klíčovým rozdílem mezi překlápěcím lisem a jednoduchým klikovým lisem je křivka síly. U klikového lisu síla klesá, když se skluz blíží spodní úvrati. Na pákovém lisu síla prudce stoupá u dna. To znamená, že kloubový lis vytváří vyšší skutečný tlak v místě, kde je zápustka uzavřena, což je přesně tam, kde to tváření za studena potřebuje.
Uvažujme například operaci tváření za studena produkující 22 mm polotovar. Kloubový lis o hmotnosti 400 tun může vyvinout 380 tun skutečné síly v poloze 3 mm nad dolní úvratí, zatímco klikový lis o hmotnosti 400 tun může ve stejné poloze dodat pouze 280 tun. Tato mezera je důležitá, když tvoříte tvrdší materiály nebo se snažíte dosáhnout úplného vyplnění formy bez vzniku vnitřních trhlin.
Několik klasifikačních systémů pomáhá kupujícím porozumět strojům dostupným na trhu. Nejužitečnější rozdíly jsou podle hnacího mechanismu, konstrukce rámu a posuvného spojení.
Kloubový lis je standardem pro vysokotonážní tváření za studena. Jeho vazba poskytuje vysokou sílu ve spodní části zdvihu a krátký pracovní zdvih, díky čemuž je ideální pro vytlačování, ražení a dokončovací operace. Je také kompaktní, takže 260tunový kloubový lis má často menší půdorys než klikový lis o hmotnosti 315 tun se stejnou tvarovací kapacitou.
Mechanické klikové lisy jsou jednodušší a rychlejší, díky čemuž jsou užitečné pro mělké pěchování nebo směřování, když geometrie součásti není příliš složitá. Jejich silová křivka je však méně vhodná pro hluboké vytlačování nebo operace s vysokou deformací. Pokud zvolíte klikový lis pro tváření za studena, musíte ověřit, že dostupná síla v blízkosti dolní úvrati je dostatečná pro celou sekvenci tváření.
Lisy s otevřeným rámem, někdy nazývané lisy s C-rámem, umožňují snadný přístup do oblasti matrice a jsou vhodné pro malé díly a rychlou výměnu matrice. Lisy s uzavřeným rámem, nazývané také lisy s přímou stranou, poskytují vyšší tuhost a lepší vyrovnání saní. Toto rozlišení se stává kritickým, když je tvářecí zatížení mimo střed nebo díl vyžaduje velmi úzké tolerance. Pro tváření za studena je lis s uzavřeným rámem obvykle bezpečnější volbou, protože rám se při zatížení tolik nenatahuje a saně zůstávají rovnoběžné přes čelo formy.
Počet připojovacích bodů saní ovlivňuje, jak lis rozloží zatížení. Jednobodové lisy jsou vhodné pro symetrické díly, které jsou vystředěny na stole. Dvoubodové lisy rozloží zatížení přes dva spojovací body, čímž se sníží riziko naklonění posuvu. Pro tváření za studena, kde je běžné zatížení mimo střed, dvoubodový lis zlepšuje rovnoběžnost a prodlužuje životnost matrice.
| Konfigurace | Vynutit blízko BDC | Typická rychlost | Nejlepší použití | Kompromis |
|---|---|---|---|---|
| Přepnout typ | Vysoká | 30 až 60 SPM | Kování za studena, vytlačování, ražba | Kratší zdvih, složitější spojení |
| Typ kliky | Mírný | 60 až 150 SPM | Mělký směr, zneklidňující | Menší síla v dolní části zdvihu |
| Otevřený rám | Mírný | Široká nabídka | Malé díly, rychlá výměna matrice | Nižší tuhost, větší průhyb |
| Uzavřený rám | Stabilní | Široká nabídka | Vysoká-precision, high-tonnage work | Vysokáer cost, less die area access |
| Jednobodové | Středové zatížení | Liší se | Symetrické části | Posuvný náklon při mimostředovém zatížení |
| Dvoubodový | Vyvážená zátěž | Liší se | Části mimo střed nebo více stanic | Složitější, vyšší cena |
Seznam technických parametrů v technickém listu stroje může být ohromující. Následující specifikace jsou pro tváření za studena nejdůležitější a každá z nich ovlivňuje, zda stroj zvládne vaše díly, vaše zápustky a vaše výrobní cíle.
Jmenovitá tonáž je maximální síla, kterou lis vyvine ve stanovené vzdálenosti nad dolní úvratí. Při přepínacím lisu je pracovní okno úzké, takže musíte zkontrolovat, zda požadovaná síla pro váš díl spadá dovnitř tohoto okna. Pokud díl potřebuje sílu 200 tun ve výšce 5 mm nad BDC, lis o hmotnosti 315 tun s jmenovitou silou pouze 2 mm nemusí dodat dostatečný tlak ve správný okamžik.
Délka zdvihu určuje, jak daleko se skluz pojede. Tváření za studena lze provádět s krátkým pracovním zdvihem, protože materiál teče pouze na omezenou vzdálenost, ale nástroj potřebuje také prostor pro nakládání, tváření a vyhazování. Změřte celkový zdvih a porovnejte jej s výškou vaší matrice a požadavky na odebrání součásti.
Nastavení posuvu vám poskytuje vertikální flexibilitu pro provoz různých matric. Výška uzávěru je vzdálenost od lůžka ke skluzavce ve spodní části zdvihu. Pokud je výška uzavření příliš malá, matrice se nevejde. Pokud je příliš velký, lis nevyvine plnou sílu uvedenou na jeho typovém štítku. Obě čísla by měla být porovnána s rozměry vaší matrice, než podepíšete objednávku.
Rychlost is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Plocha lože a skluzu určují maximální stopu matrice. Formy pro tváření za studena mohou být velké, pokud obsahují více stanic. Ujistěte se, že lis má dostatečnou plochu stolu pro uložení vaší matrice, systému přenosu dílů a jakýchkoli bezpečnostních krytů, které jsou vyžadovány.
Mnoho operací tváření za studena vyžaduje silný vyhazovač k vytlačení hotové součásti z formy. Pokud je síla vyhazovače příliš nízká nebo zdvih příliš krátký, součást může zůstat zaseknutá v matrici, což způsobí zablokování a potenciálně poškození nástroje. Zeptejte se výrobce na jmenovitou vyhazovací sílu a potvrďte, že odpovídá geometrii vašeho dílu.
Průhyb rámu při plném zatížení přímo ovlivňuje přesnost dílu a životnost nástroje. Požádejte výrobce o hodnotu průhybu při jmenovité tonáži. Lis s uzavřeným rámem se obvykle prohýbá méně než lis s otevřeným rámem, a proto vysoce přesné tváření za studena obvykle vyžaduje konstrukci s uzavřeným rámem.
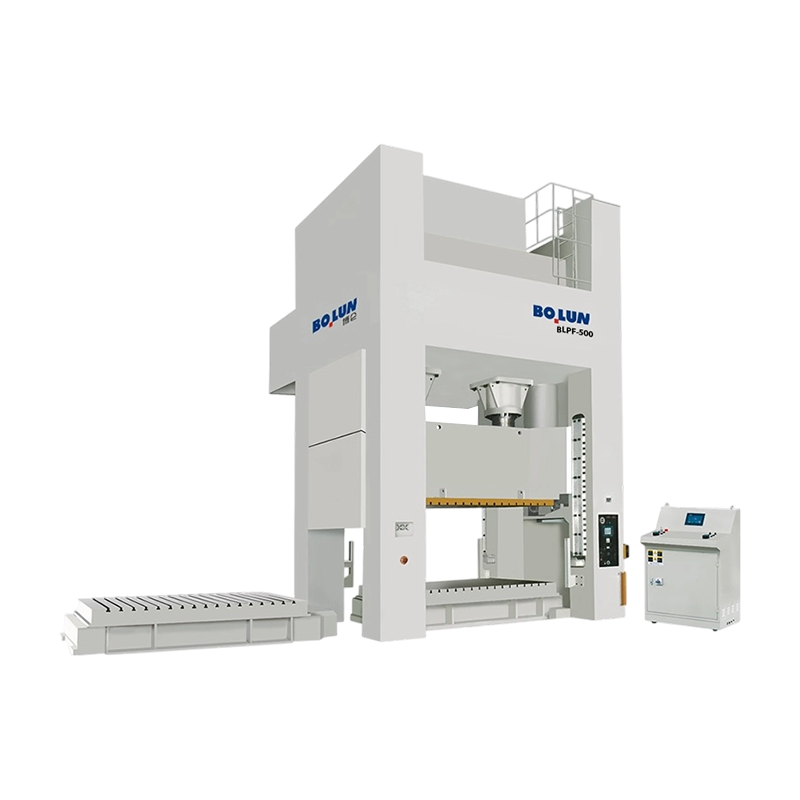
Pro malé až střední díly kované za studena nabízí 260tunový kloubový lis rozumnou rovnováhu mezi kompaktním půdorysem a užitečnou tvarovací silou. Stroj této třídy může podporovat širokou škálu standardních dílů, aniž by plýtval energií na příliš velký rám.
 260tunový kloubový lis pro kování za studena pro přesné malé díly Tento kompaktní 260tunový kloubový lis nabízí jmenovitou kapacitu 2600 kN, variabilní rychlost až 50 otáček za minutu a pracovní stůl 500 x 600 mm, díky čemuž je vhodný pro vysokorychlostní přesné kování za studena malých elektronických a hardwarových komponent. Zobrazit produkt →
Materiál určený k tváření za studena určuje požadavky na tonáž, konstrukci nástrojů a počet fází tváření. Tváření za studena funguje nejlépe u tvárných kovů, které se mohou deformovat bez praskání. Nejběžnějšími materiály jsou nízkouhlíkové oceli jako AISI 1010 a 1018, středně uhlíkové oceli jako AISI 1035 a 1045, legované oceli jako AISI 8620 a 4140, nerezové oceli jako 304 a 316, slitiny hliníku, včetně slitin mědi a 6008, bronz a bronz 60631 a některé slitiny titanu.
Klíčovou vlastností materiálu je tažnost, obvykle měřená prodloužením nebo zmenšením plochy. Pokud má materiál nízkou tažnost, může díl během tvářecího zdvihu prasknout. Tvrdší materiály vyžadují větší sílu, což tlačí stroj blíže k jeho jmenovité tonáži. Rychlost zpevňování je také důležitá, protože materiál, který rychle tvrdne, může vyžadovat krok žíhání mezi fázemi tváření.
| Materiál | Typická aplikace | Prodloužení | Obtížnost tvarování | Poznámky |
|---|---|---|---|---|
| Nízkouhlíková ocel | Spojovací materiál, držáky | 25–45 % | Snadno | Nízká pevnost, vysoká tažnost |
| Středně uhlíková ocel | Konstrukční díly | 15–25 % | Mírný | Vysokáer force, careful die design |
| Nerez 304 | Části odolné proti korozi | 40–50 % | Mírný | Práce tvrdne rychle, vyšší tonáž |
| Hliník 6061 | Lehké komponenty | 12–20 % | Mírný | Důležité mazání, nižší tonáž |
| Mosaz CuZn37 | Elektrické svorky | 15–30 % | Snadno | Výborná tvarovatelnost, snižuje opotřebení nástroje |
| Titan třídy 2 | Letecké díly | 20–25 % | Těžko | Vysoká tonnage, tooling life risk |
Před dokončením výběru materiálu požádejte svého konstruktéra matrice, aby potvrdil, že díl lze vyrobit v rámci tonáže a zdvihu zvoleného stroje. Vyplatí se také zkontrolovat, zda mez kluzu materiálu nepřekračuje praktickou mez pro lis, který zvažujete.
Stroje pro tváření za studena přinášejí specifický soubor výhod, díky nimž jsou atraktivní pro velkosériovou výrobu. Pochopení těchto výhod vám pomůže ospravedlnit investici vašemu provoznímu týmu a vašemu finančnímu oddělení.
Tváření za studena není tím správným řešením pro každý díl a přehlédnutí jeho limitů může vést k nákladným poruchám. Následující rizika by měla být součástí vašeho hodnocení, než se zavážete ke stroji.
Tato rizika jsou zvládnutelná, když zvolíte stroj s dostatečnou kapacitou a tuhostí. Jedním z nejlepších způsobů, jak ochránit svou investici, je přesně vypočítat tvářecí sílu a poté zakoupit lis s vestavěnou kapacitní rezervou.
Rozhodovací proces by měl začít u součásti, nikoli u stroje. Jakmile znáte geometrii součásti, materiál a požadovanou rychlost výroby, můžete procházet logickým sledem voleb.
Vypočítejte sílu potřebnou k tváření vašeho konkrétního dílu za studena, než budete stroje porovnávat. Použijte výpočet tvářecí síly na základě materiálu, průřezu a tření. Požádejte také svého dodavatele matrice o odhad. Poté si vyberte lis, který vám poskytne nejméně o 15 až 20 procent více tonáže, než je vypočítaný požadavek.
Pro vytlačování, ražení a vysokodeformační tváření za studena se lépe hodí kloubový lis. Pokud provádíte pouze mělké pěchování, klikový lis může fungovat, ale stále musíte potvrdit, že dostupná síla v dolní úvrati je dostatečná.
Častou chybou je nákup největšího tonážního lisu, jaký si můžete dovolit. Větší lisy mají větší lůžka, vyšší spotřebu energie a pomalejší cykly. 260tunový stroj může být produktivnější než 850tunový stroj na malé díly, jednoduše proto, že se snáze automatizuje a rychleji se cykluje.
Nespoléhejte pouze na maximální tonáž. Požádejte výrobce o silokřivku ukazující, jak velká síla je k dispozici v různých vzdálenostech nad dolní úvratí. To vám řekne, zda lis zvládne vaše specifické požadavky na výplň matrice.
Razník a matrice musí být vyrobeny tak, aby zvládly materiál a požadovanou deformaci. Pokud tvoříte vysokopevnostní ocel, požádejte o stroj s nastavitelnou rychlostí skluzu a pevným rámem. Zkontrolujte, zda jsou kluzná vedení vytvrzená a vyměnitelná a zda mazací systém pokrývá všechna místa opotřebení při hlubokém tváření.
Díly pro tváření za studena často potřebují uživatelská rozhraní nástrojů, vyhazovací systémy a podávací mechanismy. Výrobce by měl být schopen vyhovět nestandardním rozměrům a procesním požadavkům. Dodavatel, který nabízí pouze standardní modely, nemusí vyhovovat uspořádání vaší výrobní linky nebo vašim plánům automatizace.
Pro vícestupňové tváření a všestrannou výrobu nabízí 400tunový kloubový lis vyvážený zdvih a vyšší schopnost deformace. To je užitečná střední cesta pro závody, které produkují různé velikosti a potřebují stroj, který zvládne operace mělkého i hlubokého tváření.
 400tunový kloubový lis pro kování za studena s vyváženým zdvihem 400tunový kolébkový lis poskytuje kapacitu 4000 kN a nastavitelné zdvihy 160 nebo 180 mm, ideální pro vícestupňové procesy, jako je pěchování a ražení na pracovním stole 550x660 mm, s elektrickým nastavením posuvu pro nastavení. Zobrazit produkt →
Pro náročnou práci s průmyslovou pevností poskytuje 850tunový kloubový lis nejvyšší tonáž ve své třídě a hodí se pro díly, které vyžadují podstatnou deformaci na velkém průřezu. Stroje v této řadě jsou obvykle vybírány pro velkoobjemové konstrukční díly a velké spojovací prvky.
 850tunový těžký kolébkový lis pro vysokozátěžové tvarování Tento vysoce výkonný 850tunový lis s pevným rámem, pracovním stolem 600x700 mm a zdvihem tlaku 8 mm, vhodný pro náročné automobilové a strojní díly, s integrovaným mazáním a fotoelektrickou bezpečností. Zobrazit produkt →
Stroj na tváření za studena je kapitálová investice, která by měla vaší továrně sloužit patnáct až dvacet let. Důležité jsou technické specifikace, ale stejně důležitá je i schopnost dodavatele podporovat stroj po celou dobu jeho životnosti.
Zeptejte se na prohnutí rámu, rovnoběžnost posuvu a specifikace vůle. Vyžádejte si certifikáty zátěžové zkoušky a materiálové certifikace pro rám, klikový hřídel a kloubové spojení. Zkontrolujte strojní a montážní schopnosti výrobce. Dodavatel s vlastním výrobním systémem může kontrolovat kvalitu lépe než obchodní společnost, která jednoduše montuje externě dodávané komponenty. Technická rada, kterou obdržíte před nákupem, a odpověď, kterou dostanete po poruše, závisí na stejném technickém týmu ve společnosti výrobce lisu .
Potvrďte zásoby náhradních dílů a dodací lhůty. Pokud selže kritický díl a vy musíte čekat šest týdnů na výměnu, vaše výrobní linka se zastaví. Zeptejte se na záruční podmínky, podporu při instalaci, školení obsluhy a plány preventivní údržby. Ověřte, že výrobce zvládne nestandardní nástroje, možnosti motoru nebo automatizační systémy podávání. Dodavatel, který nabízí komplexní servis od návrhu až po instalaci, vám ušetří čas a peníze, když je stroj již na vaší podlaze.
Jakmile je stroj nainstalován a spuštěn, zajištění kvality udržuje vaši výrobu stabilní. Tvářením za studena se vyrábí vysoce opakovatelné součásti, ale tato opakovatelnost závisí na nástroji, posuvu materiálu a stavu stroje.
Dobře udržovaný stroj pro tváření za studena s řízeným obráběním a posuvem materiálu dokáže dodat desítky milionů dílů za desetiletí s minimálními prostoji.
Stroj na tváření za studena, který si dnes koupíte, bude fungovat desítky let, pokud zvolíte správné specifikace. Začněte částí. Vypočítejte sílu, potvrďte zdvih, ověřte výšku matrice a zkontrolujte plochu stolu. Pak se podívejte za datasheet na tuhost stroje, konstrukci kloubového spojení a servisní schopnosti dodavatele. 400tunový kloubový lis, který je dobře postavený a dobře podepřený, má větší cenu než větší stroj, který je náročný na údržbu. Pokud budete stroje na tváření za studena vyhodnocovat systematicky, vyhnete se nejčastějším chybám při nákupu: nákupu příliš malé tonáže, ignorování průhybu rámu a přehlížení důležitosti síly vyhazovače a přístupu k matrici. Správné vybavení zajistí hladký chod vaší výrobní základny s nižší mírou zmetkovitosti a konzistentnější kvalitou dílů, než jaké můžete dosáhnout s jakoukoli jinou metodou tváření.


Zápustka pro kování za studena málokdy oznámí svou poruchu předem. Jednoho...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
Oba lisy mohou nést 200tunový typový štítek a přesto vyrábět velmi odlišné...
Pokud plánujete vyrábět střední nebo malé kovové díly ve velkých objemech,...
Středně velký výrobce spojovacích prvků nedávno čelil známému problému: je...
Výrobní manažer vejde na technickou poradu se hromadou výkresů pro velkoob...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

