Zápustka pro kování za studena málokdy oznámí svou poruchu předem. Jednoho dne lis běží hladce rychlostí 45 zdvihů za minutu a vytváří dvoustupňovou hřídel s přírubovou základnou. Následujícího dne obsluha uslyší tupé cvaknutí ve spodní části zdvihu a kontrola odhalí průbojník čistě zlomený na spoji mezi jeho hlavou a stopkou. Čelo lomu ukazuje plážové značky, které sahají zpět k poloměru přechodu 0,3 mm, specifikovaném proto, že výkres zákazníka nepovoloval žádný větší prvek. Tento malý poloměr v kombinaci se zatížením razníku 180 kN a nesouosostí lisu o 0,05 mm mezi razníkem a zápustkou proměnil rutinní kování za studena v neplánovanou přestavbu nástroje a úplnou změnu prostojů.
To je realita konstrukce nástrojů pro kování za studena. Na rozdíl od lisovacích nástrojů, které většinou zvládají namáhání ohybem a střihem, musí nástroje pro kování za studena vydržet kontaktní tlaky 1 500 až 2 500 MPa při stovkách tisíc zdvihů, přičemž obrobek se deformuje při každém zdvihu. Úkolem konstruktéra nástroje není pouze kopírovat geometrii součásti do dutiny zápustky. Jde o vytvoření kompletního systému razníku, zápustkové vložky, napínacího kroužku, vyhazovače, mazání a nastavení stroje, který udržuje napětí v mezích únavy materiálu nástroje, zachovává rozměrovou přesnost výkovku a poskytuje ekonomicky životaschopnou životnost nástroje.
Tento článek vysvětluje praktické principy konstrukce nástrojů pro kování za studena pro nástrojové inženýry, plánovače procesů a vedoucí výroby, kteří pracují s lisy pro kování za studena. Zabývá se zátěžovým prostředím, funkcí každé součásti nástroje, výběrem materiálu, návrhem předpínacích kroužků, geometrickými pravidly, plánováním sekvence tváření, mazáním, prevencí poruch a vlivem samotného lisovacího stroje. Cílem je poskytnout sadu konstrukčních pravidel, která lze přímo použít ke snížení poškození nástroje, minimalizaci prostojů a zlepšení přesnosti součástí kovaných za studena.
Kování za studena deformuje kov při pokojové teplotě nebo mírně nad ní, když je teplo generované plastickou deformací zadrženo v nástroji a obrobku. Vzhledem k tomu, že kov nikdy nedosáhne své rekrystalizační teploty, obrobek během zdvihu nepřetržitě tvrdne. To znamená, že síla potřebná k deformaci dílu stoupá s postupem zdvihu a konečná kalibrační fáze zdvihu zažívá nejvyšší kontaktní tlak.
Z pohledu konstruktéra nástrojů jsou nejdůležitější tři čísla. Prvním je kontaktní tlak na osazení razníku a čelo razníku. U konstrukčních uhlíkových ocelí, jako je AISI 1018 nebo 1045, dopředné vytlačování běžně vytváří kontaktní tlaky 1 200 až 1 800 MPa, zatímco zpětné vytlačování kalichových tvarů může vytlačit tlak na čelu nad 2 000 MPa. Druhým je akumulovaná plastická deformace působící na obrobek. Díl se 70% zmenšením průřezu akumuluje dostatečné napětí, aby zdvojnásobil napětí tečení žíhaného výchozího materiálu. Třetím je počet úderů, které musí nástroj přežít. Výrobní kampaň na spojovací prvek, ložiskový kroužek nebo součást hřídele obvykle zahrnuje 50 000 až 500 000 dílů, čímž se materiál nástroje pevně umisťuje do režimu vysokocyklové únavy.
Tyto podmínky oddělují konstrukci nástroje pro kování za studena od téměř všech ostatních zápustkových disciplín. Lisovací nástroj přenáší ohybové zatížení zřídka nad 500 MPa. Zápustka pro kování za tepla pracuje při zvýšené teplotě, ale napětí toku obrobku je nízké, takže tlaky zápustky zůstávají pod asi 500 MPa. Nástroj pro kování za studena musí obsahovat obrobek, který je současně tvrdý, pevný a abrazivní, přičemž přenáší síly, které tlačí materiál nástroje blízko jeho meze kluzu v tlaku. Níže uvedená tabulka porovnává podmínky, které ovlivňují rozhodnutí o návrhu nástroje.
| Parametr | Kování za tepla | Kování za studena |
|---|---|---|
| Teplota obrobku | 900–1 250 °C | 20–200 °C |
| Napětí toku obrobku | 50–200 MPa | 500–1 500 MPa |
| Typický kontaktní tlak matrice | 200–500 MPa | 1 000–2 500 MPa |
| Primární zájem o nástroj | Tepelná únava a tepelná kontrola | Mechanická únava a opotřebení |
| Tahová expozice matrice | Nízká | Vysoká, vyžaduje předpětí |
| Dosažitelná tolerance dílů | IT12–IT16 | IT7–IT9 |
Praktickým důsledkem je, že každé konstrukční rozhodnutí u nástroje pro kování za studena – výběr nástrojové oceli, počet napěťových kroužků, lesk dutiny, poloměry rohů, mazivo – existuje pro zvládnutí jedné nebo více z těchto extrémních podmínek. Když nástroj neočekávaně selže, je to téměř vždy proto, že konstruktér jeden z nich podcenil.
Nástroj pro kování za studena je sestava přesných součástí působících společně, nikoli jeden obrobený zápustkový blok. Kompletní sada nástrojů obvykle obsahuje:
Každá součást nese odlišný typ zatížení. Děrovač funguje primárně při stlačení, ale jakékoli vychýlení nebo asymetrická geometrie součásti přidává ohyb. Vložka matrice přenáší radiální tlak z obrobku, který se jej snaží roztáhnout směrem ven. Napínací kroužek nese výsledné napětí v tahu, což je bezpečnější pro jeho materiál, protože kroužek je vybrán pro houževnatost a není v kontaktu s obrobkem. Vyhazovač podléhá stlačení během odebírání součásti a opěrné desky musí odolávat místnímu povrchovému odsazení v kontaktních bodech.
Proces navrhování by měl následovat disciplinovaný sled. Začněte od výkresu hotové součásti a definujte postupně fáze tváření před navržením jednotlivých dutin zápustky. Pro každou fázi navrhněte tvar dutiny vložky matrice a profil razníku. Odhadněte maximální tvářecí sílu a radiální tlak. Vyberte materiál nástroje pro každou součást. Navrhněte sestavu napínacího kroužku pomocí pravidel pro tlustostěnný válec vysvětlených dále v tomto článku. Nakonec specifikujte povrchovou úpravu, nátěry, mazání a vyhazovací systém. Přechod přímo z geometrie součásti na obrábění bez této analýzy je nejčastějším důvodem, proč nové nástroje pro kování za studena ve zkušebním lisu selhávají.
Výběr materiálu nástroje je jediným rozhodnutím, které nejpříměji určuje životnost nástroje a náklady na výkovek. Nástroj pro kování za studena musí poskytovat tvrdost při provozní teplotě, pevnost v tlaku nad 2 000 MPa, dostatečnou houževnatost, aby odolal praskání, a odolnost proti opotřebení na čistých a abrazivních kovových povrchech. Žádná jednotlivá třída nesplňuje dokonale všechny požadavky, takže je konstruktér vyvažuje podle provozu.
Nástrojové oceli pro práci za studena, jako jsou AISI D2, A2 a O1, jsou nejekonomičtější volbou pro aplikace s krátkým provozem a nízkým zatížením. Nabízejí dobrou houževnatost a obrobitelnost, ale jejich tvrdost a odolnost proti opotřebení jsou omezené a rychle měknou, pokud třecí teplo zvedne nástroj nad 200 °C. Zůstávají užitečné pro opěrné desky, držáky a krátkodobé nástroje.
Rychlořezné oceli jako M2 a M42 si zachovávají tvrdost při vyšších pracovních teplotách a jsou standardní volbou pro vytlačovací lisy a zápustkové vložky ve středně objemové výrobě. Jejich vyšší obsah slitin jim dává lepší odolnost proti opotřebení než nástrojové oceli pro tváření za studena. Rychlořezné oceli práškové metalurgie, jako jsou oceli blízké složení PM-M4, zlepšují jak odolnost proti opotřebení, tak houževnatost ve srovnání s konvenčními HSS, protože jejich jemné a rovnoměrně distribuované karbidy snižují počet míst iniciace trhlin. Nyní jsou standardem pro dlouhodobé razníky a vysoce zatížené zápustkové vložky při kování za studena.
Karbid wolframu, typicky kobaltem vázané třídy v řadě K05 až K20, nabízí nejvyšší pevnost v tlaku a odolnost proti opotřebení ze všech běžných nástrojových materiálů. Vložky z tvrdokovu mohou přežít miliony zdvihů při operacích vytlačování malých dílů a klížení. Karbid však nemá téměř žádnou tažnost: snadno praská při ohýbání, nárazu nebo vychýlení. Sestava nástroje proto musí být navržena tak, aby zatěžovala karbid pouze v tlaku, s pevným vedením razníku a řízenou rychlostí nárazu.
| Materiální rodina | Tvrdost | Pevnost v tlaku | Typická aplikace |
|---|---|---|---|
| Nástrojová ocel pro práci za studena (třída D2, A2) | 58–62 HRC | 2 000–2 400 MPa | Krátkodobé údery, razidla, opory |
| Rychlořezná ocel (třída M2, M42) | 62–65 HRC | 2 500–3 200 MPa | Středoběžné razníky a zápustkové vložky |
| HSS z práškového kovu (třída PM-M4) | 64–67 HRC | 3 000–3 800 MPa | Dlouhodobé razníky, vysokozátěžové raznice |
| Karbid wolframu (K05–K20) | 88–92 HRA | 3 500–5 500 MPa | Zápustkové vložky pro malé výlisky a dimenzování |
Praktické pravidlo pro prvotní výběr: pro díly s maximálním vnějším průměrem pod cca 30 mm a výrobou nad 200 000 kusů je spolehlivou kombinací karbidová vložka s razníkem PM-HSS. Pro díly o průměru nad 50 mm jsou nástroje PM-HSS nebo HSS shovívavější, protože tvrdokovové matrice této velikosti jsou těžké, drahé a křehké. Pro velmi vysoká radiální zatížení se používají tvrdokovové břitové destičky se dvěma předpínacími kroužky, jak je popsáno v další části.
Kování za studena probíhá při tlacích, které by nevyztuženou kalenou ocelovou zápustku praskly hned při prvním zdvihu. Obklopující napínací kroužek existuje pro jeden účel: umístit vložku zápustky pod řízené tlakové předpětí, takže kovací tlak musí nejprve toto předpětí zrušit, než se vložka může napnout.
Princip činnosti vychází z teorie tlustostěnných válců. Když je tvrzený ocelový kroužek s vnitřním průměrem o něco menším, než je vnější průměr vložky zápustky, zatlačen nebo smrštěn na místo, interference vytvoří radiální tlak na rozhraní a rozložení obručového napětí přes obě části. Vložka matrice přijímá tlakové obručové napětí na svém vnějším povrchu a vrtání vložky přijímá menší tlakové napětí. Při tváření působí radiální tlak z obrobku proti otvoru a částečně ruší toto předběžné stlačení. Pokud je přesah správně zvolen, zůstává čisté obručové napětí ve vrtání matrice během celého zdvihu tlakové nebo jen mírně tahové. Kompresní stav zabraňuje iniciaci trhlin a zastavuje šíření existujících mikrotrhlin.
Hodnoty rušení u nástrojů pro kování za studena se obvykle pohybují mezi 0,15 a 0,35 procenty spojovacího průměru. Pro vložku matrice s vnějším průměrem 50 mm se přesah 0,2 procent rovná 0,10 mm přesahu průměru, což je podstatná hodnota, když se měří proti elastickým limitům materiálů. Těžké formy pro zpětné vytlačování často používají dva nebo tři soustředné tlakové kroužky. Každý kroužek je uložen s přesahem s dalším, čímž se radiální tlak rozděluje na větší celkový průřez, takže vnější kroužky nepřekračují svou únavovou pevnost.
Samotný napínací kroužek je obvykle vyroben z houževnaté, vysokopevnostní nástrojové oceli nebo vysokopevnostní oceli, tepelně zpracované na asi 45 až 55 HRC. Jeho vrtání musí být broušeno a honováno se stejnou přesností jako vnější průměr vložky zápustky, protože jakýkoli místní vysoký bod koncentruje napětí na rozhraní. Častým místem výskytu únavových trhlin jsou ostré osazení, olejové otvory nebo drážky pro pero na vrtání napínacího kroužku; velkorysé poloměry a hladké přechody jsou povinné.
Praktická posloupnost návrhu: nejprve určete očekávaný radiální tlak ve vrtání matrice z tvářecího zatížení a kontaktní plochy. Za druhé zvolte poměr vnějšího a vnitřního průměru vložky matrice alespoň 2:1. Za třetí, vypočítejte interferenci potřebnou k udržení vrtání v tlaku při maximálním zatížení. Za čtvrté, zkontrolujte ekvivalentní napětí ve vložce matrice a napínacím kroužku pomocí jednoduchého elastického výpočtu nebo analýzy metodou konečných prvků. Za páté, pokud je napínací kroužek přetížený, přidejte druhý kroužek nebo vyměňte za materiál s vyšší pevností. Tato sekvence je dostatečně rychlá na to, aby ji bylo možné použít ve fázi konceptu, a dostatečně přesná, aby zabránila nejčastějším selháním roztržení.
Většinu předčasných selhání nástrojů pro kování za studena lze přičíst malému počtu geometrických rozhodnutí. Dodržování několika konkrétních pravidel eliminuje většinu problémů s trhlinami, zadřením a odštípnutím.
Určete velkorysé poloměry přechodu. Každý přechod mezi hlavou razníku a dříkem, osazením razníku a vývrtem nebo hranou opěrné desky působí jako prostředek ke zvýšení napětí. Poloměr 0,3 mm může koncentrovat napětí trojnásobně ve srovnání s poloměrem 3 mm. Používejte poloměr alespoň 1 mm na malé nástroje a 2 až 3 mm na nástroje nad charakteristickým rozměrem 50 mm. Pokud výkres součásti vyžaduje ostrý roh, přidejte reliéf posunutím kritického přechodu mimo hlavní dráhu zatížení; například odstupňováním součásti s malým podříznutím, které bude po kování obrobeno.
Použijte zúžení na razicí a reliéfní zóny v matrici. Vnější průměr razníku by měl mít úkos 1 až 3 stupně podél pracovní délky. To snižuje třecí síly a zabraňuje zadření, když se razník zasouvá. Vývrt matrice by měl obsahovat krátkou ložiskovou plochu 2 až 5 mm na výstupu z tvářecí zóny, po níž by mělo následovat odlehčení o průměru 0,2 až 0,5 mm, aby se díl dotýkal vývrtu pouze v oblasti uložení.
Zajistěte dostatečnou tloušťku stěny vložky matrice. Jako první přiblížení by vnější průměr vložky matrice měl být alespoň dvojnásobkem největšího průměru otvoru. Pro dutinu 20 mm by vložka matrice měla mít vnější průměr alespoň 40 mm, než se přidá napínací kroužek. Radiální tlak při vysokých redukcích může prasknout matrici, jejíž stěna je příliš tenká, protože vnější vlákno se napíná bez ohledu na napínací kroužek.
Leštěte ve směru toku materiálu. Dutina zápustky a pracovní povrchy razníku by měly být vyleštěny na Ra 0,2 mikrometrů nebo lepší, s leštícími značkami zarovnanými ve směru, ve kterém kov klouže. Stopy po leštění probíhající napříč směrem toku vytvářejí drsnost, která zvyšuje tření, zachycuje mazivo nerovnoměrně a vyvolává zadření.
Vyhněte se podřezání a naplánujte extrakci. Pokud má součástka vybrání nebo obrácený kužel, který ji uzamkne v matrici, musí vyhazovač překonat blokovací sílu při každém zdvihu. Pokud je to možné, navrhněte díl s malým úhlem úkosu 0,5 až 1 stupeň na vnějších površích a mírným zúžením ve vnitřních dutinách. Pokud je podříznutí nevyhnutelné, zvažte dělenou matrici nebo pohyblivý segment, ale počítejte s vyššími náklady na nástroj a průběžnou údržbou.
Přiřaďte realistické tolerance. Kování za studena obvykle drží IT7 až IT9, což je vynikající pro proces tváření. Pokus o dodržení užších tolerancí posouvá nástroj blíže k jeho mezím pružného průhybu a zvětšuje účinek vychýlení lisu a teplotních změn. Tolerance na samotných součástech nástroje by měly být pětkrát až desetkrát těsnější než tolerance součásti; běžný počáteční poměr je tolerance dílu dělená pěti pro rozměry dutiny formy a razníku.
Návrh nástroje pro kování za studena nelze dokončit pouze z konečného výkresu součásti. Většina součástí kovaných za studena se vyrábí v několika tvářecích operacích, z nichž každá má vlastní sadu nástrojů. Posloupnost operací určuje zatížení každého nástroje, a proto definuje návrh nástroje pro každou fázi.
Typická sekvence pro hřídel s přírubou může probíhat následovně: ustřihněte drát nebo tyčový materiál na délku, změkčte nebo vyžíhejte, pokud je přiváděný materiál příliš tvrdý, naneste konverzní povlak a mazivo, pěchujte jeden konec, aby se vytvořila hlava předtvaru, vytlačte stopku dopředu na její konečný průměr a kalibrujte přírubu konečným kalibračním zdvihem. Každý stupeň odstraňuje řízené množství deformační hmoty z počátečního průměru drátu.
Ústředním pravidlem návrhu je vyrovnat deformaci na fázi. Omezení redukce průřezu na asi 60 až 70 procent na stupeň udržuje tlak v zápustce a napětí materiálu v praktických mezích pro většinu uhlíkových a legovaných ocelí. Nad tímto rozsahem požadovaná síla razníku strmě stoupá, tlak nástroje se zvyšuje a na obrobku mohou vznikat vnitřní trhliny nebo povrchové švy. U hluboce tvarovaného kalíšku jsou rutinní tři nebo čtyři fáze: nejprve zpětné vytlačení kalíšku, pak překreslení stěny kalíšku, pak zažehlení stěny na konečnou tloušťku a nakonec oříznutí horního okraje.
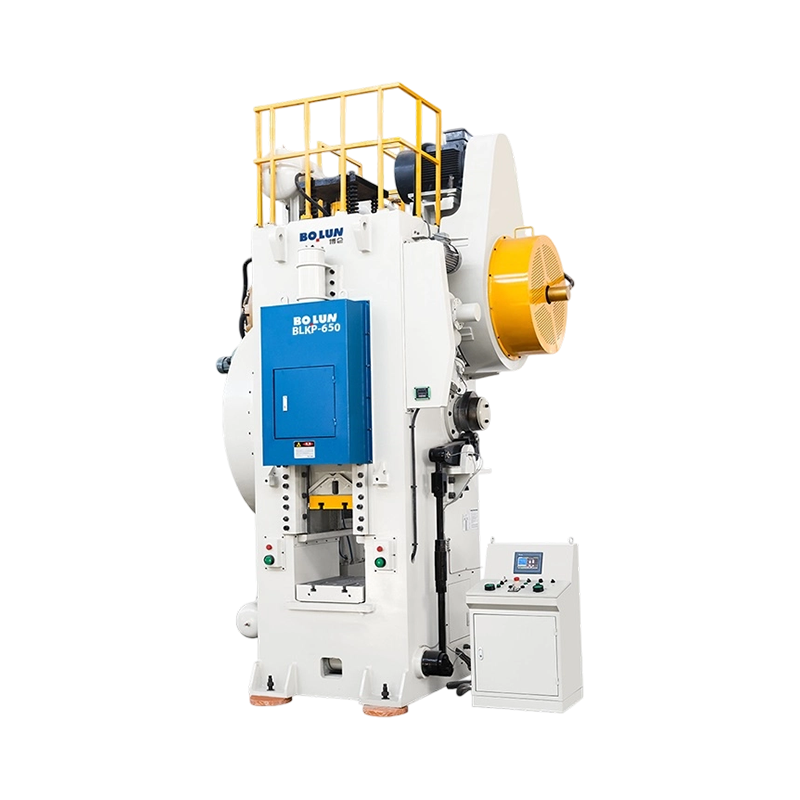
Zatížení nástroje se vypočítá z průtokového napětí obrobku a projektované kontaktní plochy. Jako první odhad je požadovaná lisovací síla plocha průřezu obrobku v zóně tváření vynásobená napětím v toku při příslušném přetvoření krát faktor tření 1,2 až 1,5. Tento výsledek je třeba porovnat s lisovací kapacitou a s pevností lisovníku v tlaku. Dlouhý, štíhlý razník se může vyboulit, než lis dosáhne své nominální tonáže: štíhlostní poměr, který se dělí délkou a průměrem, by měl zůstat pod pěti pro nevedené razníky, a navíc jsou zapotřebí vodicí pouzdra nebo opěrná pouzdra. Pro středně velké vytlačování může být například použit stroj jako a Kloubový lis BLKP400 pro kování za studena s vyváženým zdvihem poskytuje požadovanou tonáž s velkorysou rezervou pro faktor tření.
 Velkoobchod BLKP-400 Všestranný kování za studena s vyváženým zdvihem Typ tlakového lisu Zhejiang Bolun High-Precision Machinery Co., Ltd je velkoobchodní čínský velkoobchod BLKP-400 s vyváženým zdvihem pro kování za studena typ předpínacího výkonu... Zobrazit produkt →
Každá fáze ovlivňuje návrh nástroje následující. Předlisek s hrubým povrchem poškrábe další matrici. Předlisek, který je trochu příliš velký, přetíží kalibrační matrici. Předlisek s mimostředovou osou vytvoří nerovnoměrné zatížení a zlomí dokončovací razník. Návrháři nástrojů by proto měli specifikovat rozměry předlisku se stejnou péčí jako konečná dutina zápustky, včetně tolerancí a povrchové úpravy. V praxi je nejprve navržena sekvence tváření, poté nástroje pro každou fázi a kontrola zatížení se opakuje pro každou fázi před výrobou jakýchkoli nástrojů.
Mazání není detail přidaný na konci návrhu nástroje; je součástí samotného systému nástrojů. Při kování za studena má mazivo tři funkce: snížit tření na rozhraní nástroje a obrobku, snížit tvářecí zatížení přenášené na nástroj a zabránit adhezivnímu opotřebení, často nazývanému zadření, mezi obrobkem a povrchy nástroje.
Standardní mazací systém pro uhlíkové oceli je konverzní povlak na bázi fosforečnanu zinečnatého v kombinaci s mýdlem stearanu sodného. Porézní fosfátová vrstva poskytuje mechanické ukotvení mýdla a společně vytvářejí film se zdánlivým koeficientem tření v rozmezí 0,05 až 0,10. Tento systém se používá po desetiletí, protože je efektivní a ekonomický pro velkosériovou výrobu. Ekologické předpisy stále více tlačí výrobce k alternativním mazivům, včetně povlaků na bázi polymerů a reaktivních mýdel. Při výměně mazacího systému musí konstruktér nástroje znovu zkontrolovat předpoklady tření: vyšší tření zvyšuje tlak ve stěně razníku a matrice a může vyžadovat větší kužely, kratší ložiskové zóny nebo přídavný přesah napínacích kroužků.
Nerezové oceli, které rychle tvrdnou a snadno se dřou, jsou obvykle mazány oxalátovým konverzním povlakem plus sirníkem molybdeničitým. Slitiny hliníku a mědi používají oleje s nižší viskozitou nebo suché polymerní filmy a nevyžadují konverzní povlaky. U všech materiálů by měly být sochory před tvářením očištěny od okují, zbytků oleje a cizích částic, protože tvrdé inkluze zapuštěné do filmu maziva působí na povrchu matrice jako mikroskopické řezné nástroje.
Povlaky nástrojů spolupracují s mazivem obrobku. PVD povlaky, jako je nitrid chrómu, nitrid titanu a hliníku a nitrid titanu, snižují tření, zlepšují odolnost proti zadření a chrání povrch nástroje, kde se film maziva lokálně rozpadá. Povlaky jsou zvláště užitečné u razníků, které při zatahování kloužou proti obrobku. Nátěr musí být aplikován na broušený a leštěný podklad; hrubý podklad poskytuje špatnou přilnavost a předčasné odlupování.
Důležitou návrhovou veličinou je smykové napětí na povrchu nástroje. Pokud se třecí napětí blíží pevnosti ve smyku materiálu nástroje nebo povlaku, povrch se trhá a nástroj rychle selže. Velkorysé nájezdové úhly, krátké ložiskové plochy a souvislý film maziva po celém zdvihu jsou nejúčinnějšími způsoby, jak udržet povrchové smykové napětí v bezpečných mezích. Změna maziva by měla vždy vyvolat opětovné spuštění výpočtu zatížení, nikoli pouze změnu linky ve výrobní dokumentaci.
Nástroje pro kování za studena selhávají ve vzorech, které jsou v tomto odvětví dobře srozumitelné. Rozpoznání vzoru rychle řekne návrháři, který parametr má změnit. Níže uvedená tabulka uvádí nejběžnější režimy selhání, jejich hlavní příčiny a návrhové akce, které jim brání.
| Režim selhání | Hlavní příčina | Návrhové protiopatření |
|---|---|---|
| Únavová zlomenina razníku | Cyklická komprese a ohyb, koncentrace napětí na malém přechodovém poloměru | Zvětšit poloměr přechodu; použijte PM-HSS; zlepšit vedení razníku; snížit rychlost nárazu v blízkosti dolní úvrati |
| Vložka matrice praskla | Napětí tahové obruče ve vrtání matrice | Zvyšte interferenci napínacích kroužků; přidat druhý napínací kroužek; zvětšit vnější průměr matrice |
| Dráždění a skórování | Porušení mazacího filmu, hrubý povrch nástroje, lokální tlakové špičky | Leštění na Ra 0,2 nebo lepší; aplikujte povlak CrN nebo TiAlN; zlepšit nebo změnit mazivo |
| Plastická deformace čela razníku nebo osazení razníku | Tvrdost nástroje nižší než požadovaný přítlak | Vyberte tvrdší HSS nebo karbid; zvětšit oblast podpory; snížit místní kontaktní tlak |
| Čipování u vstupu do kostky | Náraz z konce sochoru, tvrdá šupina, ostrá vstupní hrana | Přidejte vstupní zkosení nebo poloměr; kabát vchodu; čisté sochory před tvářením |
| Únavová trhlina napínacího prstence | Nadměrná interference, koncentrace napětí ve vrtání prstence | Přepočítat smršťovací uložení; zvětšit vnější průměr kroužku; odstraňte drážky pro pero nebo osazení ostrých otvorů |
Nejškodlivějším způsobem porušení je únavový lom razníku. Zatížení razníku je cyklické: razník je stlačen, odlehčen a znovu stlačen desítky nebo stovky tisíckrát. Pokud je amplituda napětí na nejmenším průřezu vysoká, trhlina se iniciuje na přechodovém poloměru nebo broušení a šíří se až do prasknutí. Protiopatřeními jsou větší poloměr přechodu, tužší materiál nástroje, lepší vyrovnání a kontrolovaná rychlost nájezdu blízko dolní úvrati.
Prasknutí vložky matrice je druhou nejnebezpečnější poruchou. Vložka praskne radiálně skrz stěnu a dutina se pružně otevře, takže díl se před výměnou vložky zvětší. Je to způsobeno nedostatečným předpětím, což znamená, že vývrt matrice se při zatížení dostal do tahu. Zvýšení interference nebo přidání druhého napínacího kroužku to obvykle vyřeší.
Oděr se projevuje jako rýhy na povrchu razníku a přenesené částice na obrobek. Jedná se o problém mazání a povrchu: mazací film se rozpadl v místě místního vysokého tlaku. Obvykle to zastaví leštění povrchů na nižší drsnost, nanesení povlaku s nízkým třením nebo zvýšení zásoby maziva.
Plastická deformace čela razníku nebo osazení razníku je spíše pevnostním problémem než problémem únavy. Tvrdost nástroje je příliš nízká pro kontaktní tlak, takže se povrch zbortí o 0,02 až 0,1 mm a rozměry dílu se vychýlí z tolerance. Řešením je tvrdší třída nástroje, tvrdokovová břitová destička nebo konstrukční změna, která rozloží zatížení na větší plochu.
Konstrukce nástroje pro kování za studena končí na rozhraní lisovacího nástroje. Stroj určuje dráhu zatížení, rychlost a vyrovnání, které musí nástroj tolerovat, takže lis si zaslouží stejnou pozornost jako samotná matrice.
První charakteristikou stroje, kterou je třeba vzít v úvahu, je tuhost rámu. An Otevřený typ Power Press Machine , často nazývaný lis s C-rámem, se pod zatížením pružně vychyluje a skluzavka se naklání vzhledem k lůžku. U systému raznice-zápustka tato úhlová nesouosost přidává razníku ohybové momenty a vytváří nerovnoměrné zatížení v dutině zápustky. Lis na přímé straně s uzavřeným rámem se symetrickou sloupcovou strukturou se mnohem méně vychyluje a udržuje vyrovnání razníku a matrice při plném jmenovitém zatížení. Kování za studena je vysoce zatěžovaný proces citlivý na přesnost, takže bezpečnější volbou je pevný lis s uzavřeným rámem.
Druhou charakteristikou je křivka zdvihu. Konvenční klikový lis dosahuje své maximální rychlosti posuvu blízko středního zdvihu a naráží na obrobek vysokou rychlostí. Kloubový pohon, nazývaný také kloubový pohon, zpomaluje skluz, když se blíží dolní úvrati, a vyvíjí vysokou sílu s nízkou rychlostí nárazu. Toto chování je téměř ideální pro kování za studena: razník vstupuje do sochoru postupně, obrobek má čas protékat a zápustka je ušetřena rázových rázů, které iniciují únavové trhliny. Z tohoto důvodu jsou kolenové lisy konvenční koncepcí strojů pro kování za studena. Řada BLKP společnosti Bolun je navržena na základě tohoto principu; například, BLKP260 agilní přesný za studena kovací pákový lis je vhodný pro malé přesné díly, jako jsou kolíky, spojovací prvky a malé hřídele.
 Velkoobchodní dodavatel silového lisu BLKP-260 agilního přesného kování za studena Zhejiang Bolun High-Precision Machinery Co., Ltd je čínský velkoobchodní zdroj BLKP-260 Agile Precision Cold Forging Toggle Type Power Press... Zobrazit produkt →
Třetí charakteristikou je vedení beranu. Přesné vodicí systémy udržují razník soustředný s matricí v okamžiku kontaktu. Opotřebovaná nebo uvolněná vodítka způsobují boční posunutí mezi razníkem a matricí, což zvyšuje napětí na špičce razníku a může prasknout karbidovou vložku matrice, i když se tonáž lisu zdá být dostatečná. Pravidelná kontrola vůle beranu a seřízení vedení je ve srovnání s karbidovou matricí levná údržba.
Stroj také přímo definuje několik parametrů nástroje. Tonáž lisu musí překročit vypočtenou tvářecí sílu nejméně o 20 až 30 procent. Výška uzávěru a délka zdvihu určují maximální výšku stohu nástrojů. Vyrážecí síla dostupná v lůžku a skluzu omezuje konstrukci vyhazovačů pro hluboké dutiny. Pokud je lis vybaven hydraulickým lisovacím polštářem, jeho kapacita určuje, zda lze během zdvihu působit protipůsobící silou.
Pro těžké práce s vysokou deformací, jako jsou velké přírubové hřídele nebo dlouhé výlisky, musí mít lis jak tonáž, tak energii, aby dokončil zdvih bez zastavení. The BLKP850 odolný kolenový lis pro kování za studena poskytuje tuto kapacitu v průmyslovém měřítku, zatímco vyvážená křivka zdvihu chrání nástroje před nárazy. Čtenáři, kteří chtějí širší srovnání, se mohou odvolat úvod do lisovacích strojů pro kování za studena a kompletní sortiment zařízení pro tváření kovů Bolun je k dispozici na webových stránkách společnosti.
 Velkoobchod BLKP-850 Průmyslová Pevnost Těžké kování za studena Typ pákového kování Výkon Zhejiang Bolun High-Precision Machinery Co., Ltd je čínský velkoobchod s průmyslovou pevností BLKP-850 Heavy-Duty pro kování za studena Typ přepínače Powe... Zobrazit produkt →
Dokonce i zkušený konstruktér by měl ověřit nový nástroj pro kování za studena, než se pustí do obrábění. Analýza konečných prvků je nejpraktičtější metodou ověřování namáhání nástroje. Model sestavy vložky zápustky a předpínacího kroužku je zatížen radiálním tlakem z obrobku v otvoru zápustky a jako výchozí podmínka je aplikována interference uložení za tepla mezi kroužky. Výstupem je rozložení napětí v každé součásti. Konstruktér zkontroluje, že vložka matrice zůstává v bezpečném rozsahu napětí a že napínací kroužek zůstává pod svou mezí únavy po očekávaný počet cyklů.
Simulace procesu jde ještě o krok dále modelováním materiálového toku obrobku uvnitř dutiny. Odhaluje přehýbání, nedostatečné plnění, nadměrnou koncentraci napětí a špičky zatížení matrice před řezáním jakékoli oceli. Simulace také vytváří realistické rozložení tlaku na povrchu matrice, což je přesnější než za předpokladu rovnoměrného radiálního zatížení. U velkoobjemové výroby se náklady na simulaci rychle vrátí díky menšímu počtu opakování zkoušení a delší životnosti nástroje.
Po výrobě je stále nutné vyzkoušení prototypu. Nástroj je namontován na lis, zkušební díly jsou vyráběny sníženou rychlostí a skutečné tvářecí zatížení je měřeno pomocí siloměru nebo odečtením zobrazení tonáže lisu. Rozměrová kontrola zkušebních dílů potvrzuje geometrii dutiny a případné přídavky zpětného odpružení. Prvních několik stovek výrobních dílů si zaslouží stejnou pozornost, protože malé odchylky v délce polotovaru, tloušťce maziva nebo teplotě nástroje mohou změnit tvářecí zatížení o několik procent.
Záznamy o životnosti nástrojů jsou cennou, ale často opomíjenou databází. Zaznamenání počtu zdvihů do selhání pro každý nástroj, pozorovaný režim selhání a historie údržby umožňuje dílně získat praktické zkušenosti. Když nový návrh nástroje selže dříve než předchozí, záznam ukazuje, která operace se změnila. Postupem času tato data mění návrh nástroje z řemesla na řízený inženýrský proces.
Následující kontrolní seznam shrnuje proces návrhu popsaný v tomto článku. Je určen jako pracovní reference při plánování nové sady nástrojů pro kování za studena.
Dobře navržený nástroj pro kování za studena je výsledkem disciplinovaných rozhodnutí o namáhání, geometrii, materiálech, mazání a výběru stroje. Když všechna tato rozhodnutí spolupracují, nástroj mizí na pozadí výroby: tvoří tisíce přesných dílů, nevyžaduje žádnou neplánovanou pozornost a selže pouze po předvídatelném a ekonomicky rozumném počtu cyklů. Tento tichý výkon je skutečným měřítkem dobré konstrukce nástroje pro kování za studena. $


Výrobní manažer v továrně na výrobu kovových součástek střední velikosti n...
V moderní výrobě je kování za studena široce používáno v automobilovém, letec...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An ote...
Výrobní manažer vejde na technickou poradu se hromadou výkresů pro velkoob...
Středně velký výrobce spojovacích prvků nedávno čelil známému problému: je...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

