Nástrojový inženýr uvádí nový program držáků a specifikuje 160tunový lis. Zápustka je postavena, stroj je instalován a při prvním výrobním běhu se šoupátko zastaví šest milimetrů nad dolní úvratí. Nic není rozbité. Tonáž byla ohodnocena ve spodní části zdvihu a práce se provádí výše v křivce, kde lis může dodat pouze zlomek této síly.
Tato jediná chyba je důvodem, proč je list specifikace tisku čten v určitém pořadí. Tonáž je hlavní číslo, ale zdvih, rychlost, výška matrice, velikost lože a tvar křivky síly rozhodují o tom, zda zakázka běží rychlostí, nebo zda bude celý den bojovat se strojem.
Silový lis převádí nepřetržité otáčení elektromotoru na krátký, silný, přímý zdvih. Energie je uložena v rotujícím setrvačníku, uvolňována přes spojku do klikového hřídele, excentrického hřídele nebo kloubového spojení a dodávána do šoupátka, které nese horní matrici. Rám, lišty, lisovací polštář a systém protizávaží, to vše existuje proto, aby byl tento zdvih přesný, opakovatelný a bezpečný.
Níže uvedené sekce se pohybují od mechanismu k číslům na typovém štítku, poté k aplikacím, které strojní lis skutečně slouží, a nakonec k rozhodnutím, která musí kupující nebo procesní technik učinit před podpisem objednávky.
Mechanický lis je obráběcí stroj, který tvaruje kov jeho stlačováním mezi dva přizpůsobené nástroje. Jeden nástroj je připevněn k pevnému lůžku, druhý k pohyblivé skluzavce. Samotný lis nerozhoduje o tvaru součásti; kostka ano. Lis rozhoduje o tom, jak velká síla je k dispozici, jak rychle může být aplikována, jak přesně lze suport vést a kolikrát za minutu se může cyklus opakovat bez posunu.
Čtyři rodiny lisů pokrývají většinu tvářecích prací a stojí za to je oddělit, než půjdeme dále:
Zajímavostí mechanického lisu je, že jeho jmenovitá tonáž není konstantní. Je to maximum, platné v dolní úvrati nebo v její blízkosti. Posuňte pracovní bod nahoru o zdvih a dostupná síla odpadne. Toto je konstrukční prvek, nikoli vada: setrvačník ukládá kinetickou energii a klika ji přeměňuje na mechanickou výhodu, která roste, jak se ojnice přibližuje k šoupátku. Kompromisem je, že celý návrh formy, výška uzavření a procesní okno musí být naplánovány kolem této křivky.
| Montáž | Funkce | Co mají kupující tendenci kontrolovat |
|---|---|---|
| Rám | Absorbuje reakční sílu každého tahu a drží skluzavku v zákrytu s lůžkem | Otevřený C-rám nebo uzavřený H-rám; litá nebo vyrobená ocel; měřený průhyb při zatížení |
| Koruna | Obsahuje hnací hřídel, setrvačník, spojku a u mnoha konstrukcí motor pro nastavení posuvu | Přístup pro službu; tuhost při excentrickém zatížení |
| Klikový hřídel nebo excentrický hřídel | Převádí rotaci na lineární posuvný pohyb a nastavuje délku zdvihu | Materiál a tepelné zpracování; typ ložiska a mazací okruh |
| Ojnice a pitman | Přenáší sílu z hřídele na saně | Rozsah nastavení; stav šroubu a pojistné matice; odpor |
| Skluzavka (beran) | Nese horní matrici a cestuje po gibech | Vůle vodící lišty, rovnoběžnost, rovinnost čela suportu, hmotnost nářadí suport akceptuje |
| Lišty a vodicí dráhy | Po celou dobu zdvihu držte skluzavku kolmo k lůžku | Nastavitelné nebo pevné; mazání; interval měření opotřebení |
| Podložka a postel | Podpírá spodní matrici a rozkládá zatížení do rámu | Ložná plocha, vzor T-drážek, tloušťka, výřez na polštář |
| Setrvačník a spojka/brzda | Ukládá energii mezi tahy a na požádání spustí každý tah | Typ spojky (mechanická, vzduchové tření, mokrá, přímé servo); úhel zastavení brzdy; jednotaktní a palcové režimy |
| Vyvažovací válce | Podporujte hmotnost saní a nástrojů, abyste snížili vůli a opotřebení | Stabilita tlaku vzduchu; reakce na změny hmotnosti nástroje |
| Umísťovací polštář | Poskytuje kontrolovaný odpor pro tažení, stahování a vyhazování | Kapacita tlumení, zdvih, ať už je pneumatický, hydraulický nebo servořízený |
| Nastavení posuvu | Nastaví výšku uzavření tak, aby odpovídala sadě matric | Ruční, motorizované nebo hydraulické; rozlišení a opakovatelnost |
| Řídicí a bezpečnostní systém | Seřadí zdvih a zastaví stroj, když je porušen ochranný kryt | Světelné závory, dvouruční ovládání, ztlumení, kategorie bezpečného zastavení, monitorování tonáže a ochrany matrice |
Dva detaily v této tabulce si zaslouží více pozornosti, než se jim obvykle dostává. První je vychýlení. Rám lisu jednoduše neabsorbuje sílu; mírně se pod ním ohýbá a toto ohnutí otevírá vůli matrice. Rám, který se vychyluje o více než několik desetin milimetru napříč ložem, bude rychleji opotřebovávat nástroje a vyrábět díly se zkosenými hranami. Druhým je lisovací polštář, který je často považován za příslušenství, ale ve skutečnosti je rozdílem mezi lisem, který může kreslit, a lisem, který může pouze vystřihovat.
Posloupnost je snazší sledovat jako řetězec energetických přeměn než jako seznam částí. Elektrický motor roztáčí setrvačník až na jeho otáčky. Energii pro zdvih dodává setrvačník, nikoli motor. Mezi zdvihy motor obnovuje malou rychlost, kterou setrvačník ztratil během předchozího cyklu, což je důvod, proč je nepřetržité těžké tváření omezeno setrvačností setrvačníku a výkonem motoru spíše než samotnou matricí.
Když obsluha zastaví lis, spojka sepne a zablokuje setrvačník ke klikovému hřídeli nebo excentrickému hřídeli. Hřídel se otáčí, ojnice se kýve a šoupátko jede dolů. V blízkosti spodní části zdvihu klikový hřídel dosáhne bodu, kde je jeho pákový efekt největší, a matrice se setká s materiálem. Brzda pak zastaví hřídel, obvykle v horní úvrati, a spojka se uvolní, takže setrvačník může obnovit rychlost, zatímco operátor vykládá součást.
Servomotorem poháněný lis nahrazuje setrvačník, spojku a brzdu motorem s vysokým kroutícím momentem a šroubovým nebo klikovým mechanismem. Pohyb šoupátka je pak programovatelný: šoupátko se může kontaktem zpomalit, setrvávat na dně, částečně couvat nebo zrychlit při zpětném zdvihu. Toto je mechanismus za vícerežimovým tvářením a mění to, co je možné v hlubokém tažení a v křehkých nebo pružných materiálech.
U mechanického lisu se užitečná síla koncentruje do posledních několika milimetrů před dolní úvratí. Praktickým důsledkem je, že práce vyžadující maximální tonáž musí být uspořádána tak, aby k deformaci došlo blízko spodní části zdvihu. Tomu dokonale vyhovuje stříhání a ražení, protože materiál se na velmi krátkou vzdálenost odstřihne nebo poddá.
Kreslení ne. Šálek může potřebovat několik centimetrů pohybu směrem dolů a během tohoto pohybu může lis dodávat pouze zlomek své jmenovité tonáže. To je důvod, proč lis vybraný pro tažení bývá podstatně větší než lis vybraný pro vysekávání stejného polotovaru. Inženýři, kteří znají toto pravidlo, rozpočítají tonáž na nejhlubší bod tahu, nikoli na hmotnost hotového dílu.
Je tu druhý, jemnější důsledek. Vzhledem k tomu, že silová křivka je strmá blízko dna, malé změny v tloušťce nebo tvrdosti materiálu se promítají do velkých změn v zatížení, které lis vidí. Svitek, který má tloušťku tří setin milimetru na jedné paletě a silnější na další, se projeví jako tonážní špičky. Lisy s monitorováním tonáže a ochranou matrice přesně toto sledují a zastaví stroj dříve, než se z hrotu stane prasklá matrice nebo natažený rám.
Čtyři uspořádání jsou společná a každé mění plán údržby stejně jako rozsah výkonu:
U dílny pracující na dvě nebo tři směny se rozdíl mezi suchou třecí spojkou a mokrou spojkou obvykle měří v hodinách prostojů za rok, nikoli v pořizovací ceně.
Tiskové katalogy používají kompaktní slovník. Každý termín na listu mapuje fyzické omezení v nástroji a chybné čtení jednoho z nich je nejčastější příčinou toho, že lis nemůže spustit úlohu, pro kterou byl zakoupen.
| Termín | Co to znamená | Praktický důsledek |
|---|---|---|
| Jmenovitá tonáž | Maximální dostupná síla, normálně udávaná v blízkosti dolní úvrati | Musí překročit maximální sílu operace, nikoli průměrnou sílu |
| Délka tahu | Celková dráha posuvu z horní do dolní úvrati | Musí být dostatečně dlouhá pro naložení a vyložení součásti a pro uvolnění matrice |
| Údery za minutu (SPM) | Rychlost cyklu při jmenovité rychlosti | Nastaví teoretický výstup; manipulace a krmení se obvykle stávají skutečným omezením |
| Výška matrice / výška uzavření | Vzdálenost od horní části lůžka ke dnu posuvné části v dolní úvrati, s nastavením v uvedené poloze | Příliš málo znamená, že sada matric nebude pasovat; příliš mnoho lze opravit pomocí rozpěrek, ale stojí to tuhost |
| Nastavení posuvu | Rozsah, ve kterém lze měnit výšku uzavření | Určuje, kolik různých sad matric může lis přijmout bez nálitků |
| Prostor pro lůžko a skluzavku | Použitelný montážní povrch | Musí obsahovat stopu matrice s prostorem pro svorky, nejen obrys matrice |
| Hloubka hrdla | Vzdálenost od rámu ke středu sklíčka na otevřeném lisu | Omezuje šířku listu, který lze podávat boční stranou stroje s otevřenou mezerou |
| Umísťovací polštář capacity and stroke | Síla a dráha dostupná pro kreslení a stahování | Lis bez adekvátního polštáře nemůže táhnout bez ohledu na tonáž |
| Rozměry okna nebo otvoru | Volný prostor ve sloupcích lisu s uzavřeným rámem | Určuje, zda se do oblasti matrice může dostat podávání cívky, přenosová ramena nebo roboti |
| Průhyb při zatížení | Rám stretch and slide tilt at rated tonnage | Hnací opotřebení a zkosení součásti; nejvíce záleží na širokých lůžkách a nákladech mimo střed |
Dva z nich interagují způsobem, který lidi přitahuje. Délka zdvihu a výška zápustky se vzájemně doplňují: delší zdvih poskytuje více prostoru pro podávání a vyhazování, ale u mnoha konstrukcí také snižuje minimální uzavírací výšku, protože házení klikou a poloha posuvu jsou geometricky propojeny. Lis s velkým zdvihem nemusí přijmout krátký svazek matrice bez náběhové desky a náběžná deska přidává spoj mezi matricí a ložem, který musí být podložen a zkontrolován.
Mimostředné zatížení je dalším tichým problémem. Katalogy uvádějí tonáž pro centrované zatížení. Jednobodový lis naložený na jednu stranu saně jej nakloní, otevře vůli lišty na jedné straně a zavře jej na druhé straně. Výsledkem je nerovnoměrná tloušťka součásti, zrychlené opotřebení lišty a v nejhorším případě prasklý skluz. Když matrici nelze umístit centrálně, běžně se předpokládá, že praktický limit je přibližně polovina jmenovité tonáže na jednobodovém stroji a zhruba dvě třetiny na dvoubodovém stroji, ale skutečná hodnota by měla pocházet z vlastního diagramu zatížení výrobce spíše než z orientačního pravidla.
Rám je prvním konstrukčním rozhodnutím a řídí se velikostí dílu, způsobem podávání a tolerancí. Lis otevřeného typu má rám ve tvaru C s pohonem a saněmi podepřenými pouze z jedné strany. Lis uzavřeného typu obklopuje saně na obou stranách, takže dráha zatížení je symetrická.
Důsledek je přímočarý. Otevřený lis poskytuje třístranný přístup k matrici, což usnadňuje ruční vkládání, boční podávání dlouhých dílů a rychlou výměnu matrice, ale rám je méně tuhý a více se prohýbá při zatížení. Uzavřený lis je mnohem tužší a je normální volbou pro progresivní matrice, vysokou tonáž, úzké tolerance a jakýkoli proces, kde je kritická rovnoběžnost skluzu. Je-li díl dlouhý a musí se podávat po straně, je často jedinou praktickou odpovědí otevřený rám s hlubokým hrdlem; pokud je součástí přesný výlisek vyráběný rychlostí, uzavřený rám téměř vždy vyhraje na životnosti nástroje. Podrobnější zpracování kompromisů je k dispozici v tomto srovnání konstrukce lisů otevřeného a uzavřeného typu , která se zabývá argumentem vychýlení hlouběji.
| Faktor | Otevřený typ (C-rám) | Uzavřený typ (H-rám) |
|---|---|---|
| Cesta zatížení | Asymetrický; rám funguje jako konzola | Symetrický; oba sloupky sdílejí zatížení |
| Průhyb při zatížení | Vyšší a nakloní to snímek | Nízká, s mnohem menším sklonem posuvu |
| Přístup k matrici | Tři strany otevřené | Pouze přední a zadní okna |
| Typický rozsah tonáže | Lehká až střední | Střední až velmi těžké |
| Nejlépe se hodí | Jednopolohové raznice, dlouhé díly s bočním podáváním, dílny a krátké trasy | Progresivní a přenosové raznice, velkoobjemové ražení, úzké tolerance |
| Zemřít život | Kratší tam, kde je přísná tolerance | Delší, protože vůle zůstávají stabilní |
| Stopa | Kompaktní, snadno přemístitelné | Větší, potřebuje pořádný základ |
| Automatizace fit | Jednoduché s ručním nebo robotickým nakládáním ze strany | Dobře se hodí pro cívkové linky, transfery a automatizaci tisku |
Hybrid si zaslouží zmínku, protože je v praxi běžný: polouzavřený nebo otevřený rám. Přidává částečnou vazbu mezi sloupky za skluzavkou, která obnovuje užitečné množství tuhosti při zachování většiny bočního přístupu. Je to rozumná střední cesta pro obchody, které potřebují provozovat na stejném stroji jak jednomístnou, tak středně progresivní práci.
Konstrukce rámu rozhoduje o tuhosti. Pohon rozhoduje o tvaru zdvihu a s ním o rozsahu procesů, které může lis provádět.
A klikový pohon je nejjednodušší a nejlevnější uspořádání. Poloměr kliky nastavuje zdvih a rychlost skluzu sleduje sinusovou křivku, která vrcholí uprostřed zdvihu. Je rychlý, účinný a ideální pro vysekávání, děrování a mělké tvarování.
An excentrický převodový pohon umístí ozubené kolo mezi setrvačník a excentrický hřídel. Převodovka snižuje rychlost a znásobuje točivý moment, takže se stejným motorem a spojkou lze přemístit těžší náklad. Excentrické ozubené lisy jsou tradiční odpovědí na práci s hlubokým zdvihem a velkou tonáží, jako je tvarování velkých panelů, kde musí suport urazit dlouhou cestu a přesto dodávat sílu.
A přepnout pohon používá spíše spojení než jednu kliku. Mechanická výhoda se dramaticky zvyšuje směrem ke spodní části zdvihu, což poskytuje pomalé přibližování, krátkou prodlevu a velmi vysokou sílu na konci dráhy. Díky této kombinaci jsou kolenové lisy vhodné pro operace kování za studena, ražení a klížení, kde musí být materiál nucen proudit do dutiny zápustky spíše než jednoduše stříhat nebo ohýbat.
A servopohon odstraňuje pevný vztah mezi polohou posuvu a úhlem kliky. Posuvný pohyb se stává naprogramovaným profilem. Dokáže se rychle přiblížit, zpomalit na kontrolovanou rychlost v okamžiku kontaktu, setrvat pod zatížením a vrátit se vysokou rychlostí. Při hlubokém tažení to snižuje riziko roztržení, protože materiál je tažen rychlostí, kterou snese; při tváření vysokopevnostního nebo odpruženého materiálu umožňuje kalibrační zdvih ve spodní části. Stejná flexibilita podporuje vícerežimové profily pohybu, které by u pevné kliky nebyly možné.
| Typ pohonu | Zdvihová charakteristika | Síla ve spodní části zdvihu | Typické aplikace |
|---|---|---|---|
| Klika | Pevný sinusový pohyb | Jmenovitá tonáž near BDC | Vysekávání, děrování, mělké tváření, obecné ražení |
| Excentrický převod | Pevný, delší zdvih s vyšším kroutícím momentem | Vysoká, udržovaná při delším cestování | Tváření velkých panelů, hluboké díly, těžké progresivní zápustky |
| Přepnout | Pomalu u dna s krátkou prodlevou | Velmi vysoká, koncentrovaná na konci | Kování za studena, ražba, klížení, tváření tlustých materiálů |
| Servo | Programovatelný profil, prodleva a zpětný chod | Kontrolované a opakovatelné v libovolném bodě profilu | Hluboké tažení, tvarování citlivé na odpružení, vícekrokové operace |
Výběr není čistě technický. Klikový lis stojí méně a snadněji se udržuje; servolis je dražší, ale může nahradit dva konvenční stroje a sadu ručních operací. Ekonomika obvykle spočívá v tom, kolik z úspor práce a sekundárních operací lze získat zpět během životnosti nástroje.
Téměř každý sériově vyráběný kovový díl minimálně jednou prošel lisem. Procesy se dělí do několika rozpoznatelných skupin a každá skupina klade na stroj specifické požadavky.
Blanking vyřízne tvar z listu jedním tahem; piercing do něj prorazí díry. Obě jsou smykové operace dokončené na velmi krátkou vzdálenost, což znamená, že dokonale vyhovují vrcholu silokřivky. Požadavky jsou vysoká nosnost, tuhý rám pro udržení konstantní vůle matrice a rychlé cyklování. Progresivní matrice stříhají, děrují, tvarují a ořezávají do jednoho pásu a potřebují lis s uzavřeným rámem s pevným ložem a dobrou rovnoběžností skluzu, protože každá stanice zdědí chybu vyrovnání předchozí.
Tyto operace materiál spíše deformují než oddělují. Ohýbání a lehké tvarování vyžaduje při delší dráze mírnou sílu, takže lis s rozumnou délkou zdvihu a adekvátně dimenzovaným polštářem je tím správným nástrojem. Ražba a ražba vyžadují opak: extrémní sílu téměř bez pohybu, což je místo, kde si své místo zasluhují otočné a excentrické převody.
Hluboká kresba pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Otevřený jednobodový servolis pro hluboké tažení Otevřený jednobodový servolis pro hluboké tažení a protahování s přímým pohonem s vysokým kroutícím momentem, hloubkou hrdla 350 mm a kapacitou 1250 kN. Zobrazit produkt → Jednobodový servolis otevřeného typu BLAS125 je určen pro hluboké tažení a kombinuje dlouhý, ovladatelný zdvih s uspořádáním polštáře, které vyhovuje spíše práci s poháry než jednoduchému vysekávání.
Kování za studena nutí kov proudit uvnitř zápustky při pokojové teplotě. Síly jsou velké, deformace je závažná a zatížení přichází v krátkém silném pulzu ve spodní části zdvihu. Kloubové lisy jsou stavěny přesně pro tento profil: pomalý, výkonný přístup, krátká prodleva, díky které materiál zaplní dutinu, a rychlý návrat. Stroje v této třídě, jako je tento  BLKP-650 Vysokodeformační kolébkový typ lisu pro kování za studena Odolný kolenový lis pro kování za studena s kapacitou 6500 kN, jmenovitým tlakovým zdvihem 8 mm, rámem s vysokou tuhostí a integrovaným vyhazovačem pro těžké deformační práce. Zobrazit produkt → vysokodeformační kolébkový lis pro kování za studena, jsou navrženy s vyváženou geometrií zdvihu, která udržuje skluz pod mimostředovým zatížením, které generují kovací zápustky, a kolem rámu, který je dostatečně tuhý, aby udržel rozměry dutiny během tisíců cyklů.
Kryty baterií a podobné kryty jsou dlouhé, tenkostěnné tažené díly vyráběné ve velmi velkých množstvích. Proces je v podstatě náročným tažením s úzkou tolerancí tloušťky stěny, mělkými, ale opakovanými tvářecími fázemi a náročným požadavkem, aby díly vycházely ploché a čtvercové. Vzhledem k tomu, že díly jsou často vyráběny ze širokých svitků na automatizovaných linkách, potřebuje lis široké lože, pevný uzavřený nebo těžký otevřený rám a schopnost udržet toleranci po celé šířce lože spíše než jen ve středu. Účelové stroje, jako je tento  BLPC2-160 Velkotonážní otevřený dvoubodový bateriový lis Otevřený dvoubodový bateriový lis umístěný pro velkoobjemové tvarování bateriových komponent a aplikace bateriových obalů ve velkosériové výrobě. Zobrazit produkt → vysokotonážní, ultrastabilní bateriové skořepinové lisy jsou konfigurovány pro tuto kombinaci šířky lože, tonáže a opakovatelnosti.
Ne každá práce se hodí na kompaktní oblast lisu. Široké panely, obaly zařízení a dlouhé konstrukční části potřebují buď široké lůžko, nebo hluboké hrdlo, které umožní materiálu projít vedle skluzavky. Lisy s hlubokým hrdlem existují přesně z tohoto důvodu: vyměňují určitou tuhost za schopnost podávat velký arch přes bok stroje, zatímco matrice zůstává namontovaná na loži.
Výběr lisu se nejčastěji pokazí, když je proces definován po zakoupení stroje. Práce v opačném pořadí trvá déle ve fázi nabídky a šetří měsíce později.
Na pořadí záleží, protože každý krok omezuje další. Například změna hloubky výkresu si může vynutit delší tah, který změní obálku výšky uzavření, což si může vynutit úplně jinou velikost rámu. Zmrazení procesu nejprve odstraní většinu tam a zpět.
Pořizovací cena lisu je nejmenší číslo v jeho celoživotních nákladech. Větší počet tvoří nástroje, energie, údržba a neplánované prostoje a jsou ovlivněny volbami specifikací učiněnými před lety.
Životnost nástroje závisí na vyrovnání. Každá desetina milimetru naklonění nebo vychýlení rámu se jeví jako nerovnoměrná vůle matrice a nerovnoměrná vůle znamená otřepy, opotřebení hran, zadření a praskliny. Lis, který je pro danou práci dostatečně tuhý, často zaplatí rozdíl v ceně rámu pouze díky prodloužené životnosti matrice, zejména u progresivních matric, kde selhání jediné stanice zastaví celou linku.
Spotřebě energie dominuje dimenzování setrvačníku a motoru. Lis s předimenzovaným setrvačníkem obnovuje rychlost mezi zdvihy rychleji a odebírá stabilnější proud, zatímco lis běžící na limitu silně cykluje motor a zahřívá skříň. U servolisů se obraz mění: pohon odebírá špičkový proud během tváření, takže elektrické napájení, kabeláž a jakékoli uspořádání rekuperace energie si zaslouží pozornost spíše ve fázi specifikace než při uvádění do provozu.
Bezpečnostní požadavky jsou nesmlouvavé a stále specifičtější. Normálním základním vybavením je mechanické hlídání, blokovaná vrata, světelné závory s tlumením automatického posuvu, dvouruční ovládání pro ruční nakládací stanice a systém monitorování brzd, který ověřuje brzdný výkon. Sledování tonáže a ochrana matrice jsou v praxi stejně důležité, protože z pomalého selhání nástroje se stane zastavený stroj a záznam v deníku údržby.
Dva další náklady jsou běžně podceňovány. Stlačený vzduch se používá pro vyvažování, ovládání spojky a pneumatické tlumiče a netěsnosti v tomto okruhu se projevují jako nepravidelná odezva spojky a driftující kluzné vyvážení. Mazání je na druhém místě: automatické cirkulační systémy s filtrací a monitorováním tlaku převádějí to, co bývalo ručním každodenním úkolem, na plánovanou výměnu filtru a zachycují vadné čerpadlo dříve, než se z něj stane bodovaný výplach.
Mechanický lis je robustní stroj, ale opotřebovává se na předvídatelných místech a opotřebení je měřitelné dlouho předtím, než se v dílech projeví.
Lis, který je udržován podle plánu, může běžet desítky let. Tiskový běh, dokud se něco nerozbije, obvykle vyžaduje matrici, týden výroby a vztah se zákazníkem. Rozdíl v nákladech mezi těmito dvěma přístupy je většinou administrativní: kontrolní seznam, sada tolerancí a někdo zodpovědný za zaznamenávání čísel.
Poslední fází je ověření, že nabízený stroj bude vyhovovat i za pět let, kdy se změní skladba dílů a zpřísní se tolerance. Většinu rizika pokryje několik kontrol.
Dodavatelé s vlastní výrobou mají tendenci odpovídat na tyto otázky spíše pomocí výkresů a rozměrů než pomocí přídavných jmen. Bolun například staví svou řadu lisů na celořetězovém výrobním systému, který pokrývá návrh, výrobu hlavních komponent a konečnou montáž, což je uspořádání, díky kterému je diagram zatížení a údaj o průhybu smysluplný spíše než přibližný. Kupující hodnotící a dodavatel elektrického lisu by měl považovat schopnost produkovat tato čísla na vyžádání jako první filtr, dlouho předtím, než cena vstoupí do diskuse.
Mechanický lis je jednoduchý nápad provedený s neobvyklou přesností: ukládat energii do rotující hmoty, uvolňovat ji prostřednictvím spojky, která znásobuje sílu, a vést výsledek tak přesně, že matrice může řezat, ohýbat nebo táhnout kov s přesností na zlomek milimetru, desettisíckrát za den. Z té věty vyplývá vše, na čem ve specifikaci záleží.
Tonáž vám říká strop. Křivka síly vám říká, kde v tahu ji můžete použít. Rámeček vám říká, kolik z něj zůstane ve středu kostky. Pohon vám řekne, zda je pohyb pevný nebo programovatelný. Polštář, postel a výška zavření vám řeknou, zda se vaše nářadí vejde a zda přežije.
Uveďte těchto pět věcí správně a lis se stane nejméně zajímavým strojem v závodě, což je přesně to, co by mělo být. Nechte je špatně a stane se překážkou každé konverzace, kterou začíná.


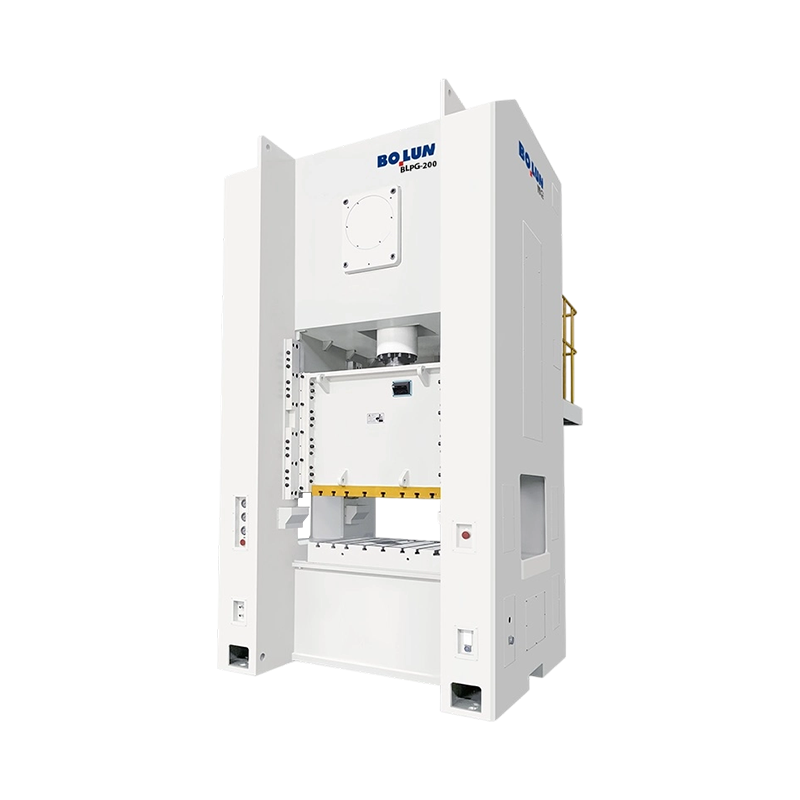
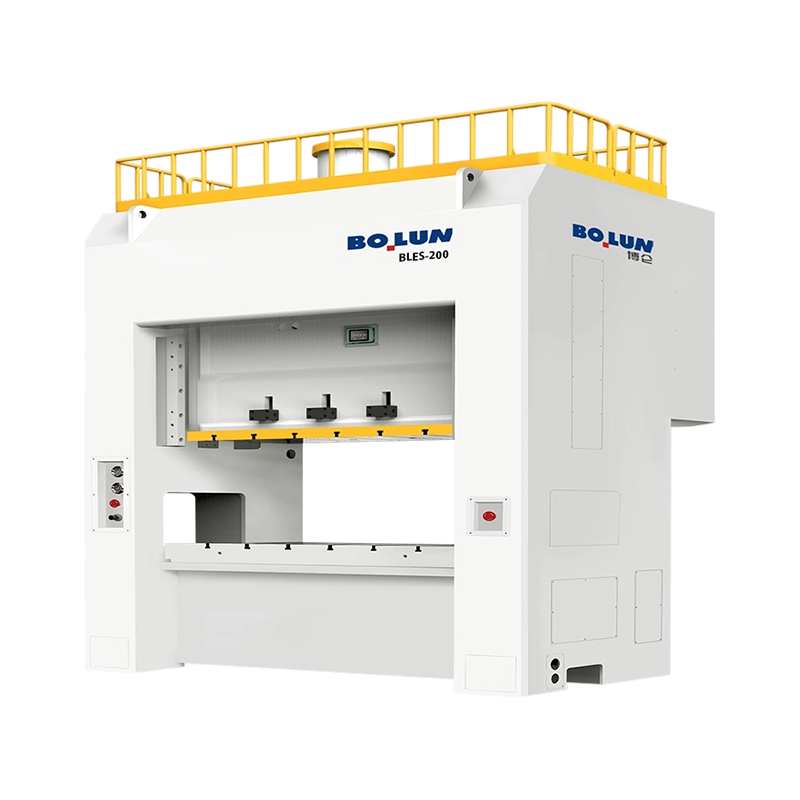
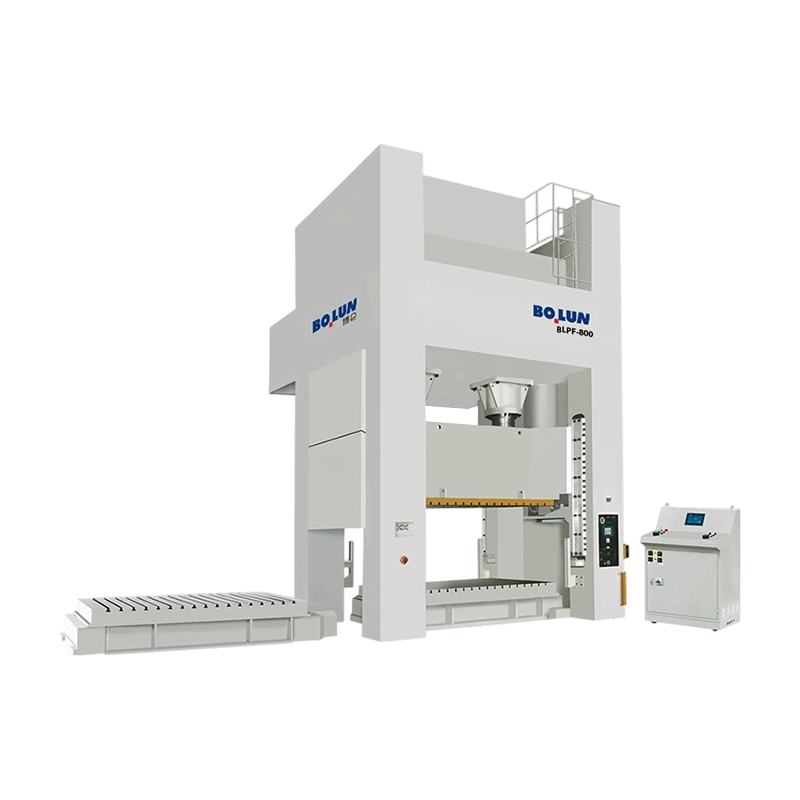
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An ote...
Umístěte 160tunový lis s otevřeným rámem a 160tunový lis s uzavřeným rámem...
Jednobodový design Jedno připojení pohonu ...
Co je to Power Press? A elektrický lis – také nazývaný lisovac...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
Výroba a zpracování kovů Přímý a praktický pohled na to, jak ...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

