Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele automobilového průmyslu první úrovně: 8 milionů šroubů s válcovou hlavou třídy 10.9, dodaných během čtrnácti měsíců. Obráběcí cesta závodu je příliš pomalá, ztráty materiálu příliš vysoké a vlastnosti toku zrna řezaných závitů nesplňují požadavky na únavu materiálu. O týden později závod podepíše objednávku nástrojů pro lis na tváření za studena.
Tato sekvence se v celém odvětví opakuje tisíckrát. Když objemy výroby rostou a poměr materiálových nákladů k práci je vysoký, odpovědí je tváření za studena a stroj, který jej provádí, lis pro tváření za studena, se ukazuje jako rodina lisů s velmi specifickými mechanickými vlastnostmi spíše než s jedinou generickou konstrukcí.
Stručně řečeno: lis pro tváření za studena je stroj na tváření kovů, který tvaruje polotovar nebo drátěný materiál při pokojové teplotě pomocí sady zápustek a vysoké tlakové síly a jeho nejúčinnější konfigurací pro těžkou práci je tlakově poháněný lis, který znásobuje sílu ve spodní části zdvihu. Ve zbytku tohoto článku je vysvětleno, co to znamená, jaké jsou běžné varianty, jak je porovnat a jak nastavit velikost jedné skutečné součásti.
Lis pro tváření za studena je lisovací stroj, který působí tlakovou silou na kov při okolní teplotě, což způsobuje, že materiál plasticky proudí do dutiny formy. Proces neprodukuje třísky, nevyžaduje ohřev obrobku a je klasifikován jako kování za studena, pokud je deformace silná. Vytlačování, pěchování, ražení a žehlení jsou typické operace. Termín lis pro tváření za studena se v mnoha katalozích zařízení používá zaměnitelně s lisem pro tváření za studena.
Závěr je na prvním místě: pokud je vaším dílem šroub, polotovar matice, ložiskový kroužek, kulový čep, elektrický konektor nebo jakákoli symetrická součástka vyrobená v objemech nad 50 000 kusů za rok, tvářením za studena se to téměř vždy vyrobí rychleji, s menším vstupem materiálu a s lepšími mechanickými vlastnostmi než obrábění. Základem této ekonomické logiky je tisk.
Ekonomický případ definují tři skutečnosti. Za prvé, výtěžnost materiálu: kování za studena spotřebuje o 20 až 40 procent méně materiálu než obrábění stejného hotového dílu, protože kov je spíše přemístěn, než odstraněn. Za druhé, produktivita: jediný lis pro tváření za studena vyrábí díly rychlostí 20 až 200 zdvihů za minutu, v závislosti na velikosti dílu a typu stroje. Za třetí, pevnost: protože tok zrna je kontinuální podél obrysu dílu místo toho, aby byl řezán, únavový výkon se zlepšuje o měřitelnou rezervu, často o 20 až 30 procent v únavových testech ve srovnání s obráběnými díly.
Existují také okrajové podmínky. Tváření za studena vyžaduje, aby byl materiál dostatečně tvárný, aby se mohl deformovat při pokojové teplotě. Praktickému seznamu dominují nízko a středně uhlíkové oceli, legované oceli pro žíhání, nerezové oceli řady 300, slitiny hliníku až do střední pevnosti a slitiny mědi. Materiály s vysokým obsahem uhlíku nebo křehké materiály nejsou kandidáty. Také lisovací síla musí být vzhledem k lisovacímu lisu stejné velikosti vysoká a konstrukce stroje musí být odpovídajícím způsobem tuhá. To je důvod, proč kupující slyší „lis na tváření za studena“ jako vyhrazenou kategorii zařízení namísto generického lisu. Podrobnější pohled na procesní vztah naleznete v naší poznámce k oboru co dělá lis na kování za studena před porovnáním modelů, protože stejný výrobce, který vyrábí lisovací lisy, může postavit samostatnou přepínací linku pro práci za studena.
Princip činnosti mechanického lisu pro tváření za studena je z hlediska koncepce přímočarý. Setrvačník uchovává rotační energii. Spojka spojuje tuto energii s ozubeným soukolím a ozubená kola pohání mechanismus, který převádí rotaci na vratný pohyb šoupátka. Skluzavka nese razník; matrice je namontována na kolébce nebo lůžku. Když lis cykluje, razník vstoupí do dutiny matrice a nutí polotovar, aby vytekl do požadovaného tvaru.
Rozlišující proměnnou je mechanismus, který převádí rotaci na posuvný pohyb. Standardní klikový lis používá klikový hřídel: snímek se pohybuje rychleji ve středním zdvihu a zpomaluje se v blízkosti dolní úvratě a dostupná síla postupně stoupá na maximum velmi blízko dna. Kloubový lis používá sadu článků uspořádaných tak, že když se klika otáčí, články se ve spodní části zdvihu téměř narovnají. V této konečné fázi se mechanická výhoda stává obrovskou: relativně malá síla z ozubeného soukolí se násobí ve velmi velkou sílu na saně.
Toto mechanické uspořádání vytváří přesně tu křivku síly, kterou potřebuje tváření za studena. Pěchování, dopředné vytlačování a ražení – to vše vyžaduje maximální sílu v posledních několika milimetrech zdvihu poté, co materiál naplní matrici a ztvrdne. Kloubový lis dodává vysokou tonáž v poslední části zdvihu, přičemž udržuje nízkou rychlost posuvu v místě kontaktu. Nízká rychlost při kontaktu znamená delší životnost matrice a více času na to, aby materiál tekl místo lámání.
Druhou výhodou je charakteristika „vyváženého zdvihu“, kterou často zmiňují datové listy přepínacího tisku. Protože kolébková geometrie rozděluje kontaktní rychlost a zrychlení rovnoměrně po pracovní zóně, lis nenaráží do polotovaru tak prudce, jako by to udělal klikový lis se stejnou tonáží. To snižuje oklepávání rámu a často koreluje s lepší rozměrovou konzistencí v celé dávce.
Je tu také energetický aspekt. Setrvačník je dimenzován tak, aby dodával tvářecí energii bez nadměrného poklesu rychlosti. V nepřetržitém provozu motor mezi zdvihy znovu zrychluje setrvačník. Pokud motor nemůže obnovit dostatek energie v dostupném čase, lis se zastaví při nominální tonáži pod jmenovitou jmenovitou hodnotou na typovém štítku. To je důvod, proč musí linka pro kování za studena hodnotit energetickou kapacitu v joulech na zdvih, nejen tonáž, k čemuž se vrátíme v části specifikace.
Mnoho obchodů začíná s klikovým lisem pro všeobecné použití, pokouší se o operaci vytlačování za studena a hlásí rozbití matrice, naražení rámu nebo nedostatečnou sílu na konci zdvihu. Rozdíly nejsou jemné.
Klikový lis vyvíjí sílu přibližně jako sinus úhlu kliky. Šoupátko dosahuje maximální rychlosti při středním zdvihu a maximální síly pouze v rozmezí 15 až 30 stupňů před dolní úvratí. Pracovní energie je dodávána v krátkém okně. Kloubový lis na rozdíl od toho používá vyrovnávací články k vytvoření vysoké síly v dolní části zdvihu, typicky přes 40 až 60 stupňů otáčení kliky. Použitá tvarovací zóna je delší a síla je dostupná tam, kde se práce skutečně odehrává.
V praxi to mění každé procesní rozhodnutí: konstrukce nástroje může používat pomalejší průtok materiálu při vysokém tlaku; matrice je zatížena rovnoměrněji; a lis zvládne nepřetržité silné rázy při vyšších rychlostech zdvihu bez stejné úrovně vibrací. Níže uvedená tabulka shrnuje rozdíly, které by měl výrobní technik zkontrolovat před výběrem lisu pro práci za studena.
| Kritéria | Klikový lis | Přepnout stisk | Hydraulický lis |
|---|---|---|---|
| Síla blízko dolní úvrati | Vysoká jen ve výsledných 15 až 30 stupních | Vysoká přes delší spodní segment zdvihu | Plná síla v jakékoli poloze posuvu |
| Rychlost posuvu při kontaktu s matricí | Relativně vysoká | Nízké a kontrolované | Nastavitelné, obvykle nízké |
| Zdvihová frekvence | Vysoká (60 až 200 spm pro malé snímky) | Středně vysoká (30 až 80 spm u těžkých snímků) | Nízká (5 až 30 spm pro tvářecí práce) |
| Dodávka energie | Setrvačník, mírný | Setrvačník, vysoce účinný ve spodní úvrati | Průtok čerpadla, nepřetržitý, ale pomalejší |
| Nejlépe se hodí | Blanking, ohýbání, mělké tažení | Pěchování, vytlačování, ražba, těžká kovárna za studena | Hluboké komponenty, krátké dráhy, variabilní silové profily |
Tváření za studena je rodina procesů, takže rodina strojů je také různorodá. Výběr správného typu je obvykle otázkou rychlosti výroby, velikosti dílu a silového profilu. Čtyři níže uvedené konfigurace pokrývají drtivou většinu průmyslových instalací.
Mechanický kloubový lis je výchozím nastavením pro součásti automobilového a spojovacího průmyslu: kulové čepy, držáky ventilových pružin, polotovary ozubených kol a konstrukční spojovací prvky. Kombinuje rychlost mechanického lisu s charakteristikami vysoké spodní síly popsanými výše. Rozsah síly, který pokrývá většinu dílů, je od 100 do 1000 tun, s délkou zdvihu mezi 50 a 200 mm. U velkoobjemových dílů je pozoruhodně efektivní jeden kloubový lis, protože doba cyklu je krátká a proces je plně automatický, jakmile jsou díly podány.
Hydraulické lisy mají jinou výhodu: nejsou omezeny pevnou křivkou pohybu saní. Rychlost posuvu a dobu prodlevy lze naprogramovat v průběhu celého zdvihu a plná síla je k dispozici v jakékoli poloze, nejen v dolní úvrati. To je důležité pro dlouhé vysunutí dopředu a pro součásti s hlubokými prvky, kde deformace začíná na začátku tahu. V ceně je rychlost a energetická účinnost. Hydraulické lisy pracují se zlomkem zdvihů za minutu než pákový lis a čerpací systém spotřebovává elektrickou energii nepřetržitě, i když je lis mezi výrobními sériemi nečinný.
Základní pravidlo z reálné praxe nabídky: pokud lze díl vyrobit při pracovním zdvihu 50 mm a roční objem přesahuje zhruba 100 000 kusů, mechanický kloubový lis přinese nejnižší náklady na díl. Hydraulické stroje dávají ekonomický smysl, když jsou velikosti dávek malé, součást je dlouhá nebo nástroje potřebují flexibilitu pro provoz různých zápustek při různých úrovních síly na jednom stroji.
Servolisy nahrazují setrvačník a spojku jedním nebo více velkými servomotory připojenými k hnacímu ústrojí. Software řídí pohyb posuvu; uživatel může naprogramovat rychlé přiblížení, pomalé stisknutí, prodlevu v dolní úvrati a rychlý návrat. U tváření za studena servořízení snižuje rychlost při kontaktu téměř na nulu, což dává životnost zápustky a toleranci dílů dalším krokem ke zlepšení. Servolisy jsou zpočátku dražší a elektrický systém se musí vyrovnat se špičkami energie v motoru i mimo něj. U přesných komponentů jsou servopřepínačové lisy nejvýkonnější možností a stejná továrna, která vyrábí standardní mechanické lisy, často nabízí servo verzi napříč svou produktovou řadou. Princip pohonu také usnadňuje nastavování matrice, protože saně lze posouvat a polohovat bez cyklování plného zdvihu.
U spojovacích prvků není preferovaným strojem vůbec jednopolohový lis, ale vícepolohový formovač za studena, často nazývaný studený hlavičkář. Drát je přiváděn ze svitku, narovnán, nařezán na délku, přenesen dvěma až šesti matricemi a v řadě stanic se pěchuje do šroubu, šroubu, matice nebo speciálního tvaru. Rychlost výroby dosahuje u malých spojovacích prvků několik stovek dílů za minutu. Tvářecí síla na stanici je nižší než při jedné operaci těžkého pěchování, takže vysoký roční objem může ospravedlnit tento stroj i při relativně nízké tonáži na stanici.
Logiku výběru lze vyjádřit jednou větou: jednopolohové kolébkové lisy zpracovávají velké nebo složité součásti; multi-stanice formovače vlastní svět malých, velkoobjemových spojovacích prvků; hydraulické lisy pokrývají práci s dlouhým nebo krátkodobým zdvihem; servolisy zdokonalují nástrojové podmínky a stabilitu procesu všech předchozích typů.
Když na stole přistane tisková nabídka, je v ní uvedena tonáž, zdvih, frekvence zdvihů, plocha stolu a výška uzavření. U lisu pro tváření za studena by měl kupující zkontrolovat druhou sadu parametrů, které určují, zda stroj skutečně bude tvořit součást den po dni.
Tonáž na typovém štítku není jedno univerzální číslo. Většina mechanických lisů udává tonáž v poloze nad dolní úvratí, typicky 5 mm pro menší lisy a 10 až 13 mm pro větší průmyslové rámy, v souladu s běžnými konvencemi používanými v JIS a dalších standardech tisku. Síla v blízkosti dolní úvrati je vyšší než jmenovitá jmenovitá hodnota, ale pouze v rámci pracovního zdvihu. Při porovnávání cenových nabídek od různých dodavatelů požádejte o křivku síly: využitelná tonáž ve výšce uzávěru matrice je důležitější než maximum v úvrati.
Operace tváření za studena rozdělené podle požadavků na zdvih. Pěchování a ražba vyžaduje krátký zdvih, často 30 až 60 mm, protože deformace se koncentruje do konečných milimetrů. Dopředné vytlačování těží z delšího dostupného zdvihu, 100 až 200 mm, aby se přizpůsobila délce dílu a dráze razníku. Frekvence zdvihů udává maximální nepřetržité cykly za minutu. Těžký kolébkový lis dimenzovaný na 260 až 400 tun obvykle uvádí 25 až 40 spm; lis o hmotnosti 60 až 110 tun pro menší součásti může běžet od 40 do 70 spm. Zkontrolujte rychlost při skutečné délce zdvihu, protože některé specifikace uvádějí hodnoty pouze při minimálním zdvihu.
Síla tváření za studena je nepřetržitá a silná, na rozdíl od vysekávání, kde se zatížení zhroutí, když se materiál láme. Rám musí odolávat vychýlení ve dvou směrech: vertikální stlačení a úhlové naklápění při zatížení mimo střed. Lisy s uzavřeným rámem mají přirozeně vysokou tuhost; lisy s otevřeným rámem se prohýbají měřitelně a doporučují se pouze tehdy, když je tvářecí zatížení malé nebo vystředěné. Běžným měřítkem kvality je úhlová výchylka pod 1/10000 rad při jmenovitém středovém zatížení měřeném na kluzné ploše. Pokud datový list tuto hodnotu neobsahuje, je fér se zeptat.
Nasazená osmistranná vodítka jsou obvyklým řešením pro přesné lisy; některé těžké kloubové lisy používají vodicí desky s bronzovým obložením, které jsou nastavitelné pro vůli. Pevnější vedení udržuje razník zarovnaný s matricí při každém zdvihu a stává se důležitějším, když díly mají dlouhé vytlačovací zóny nebo vyžadují vyhazovací razník z opačné strany. Nastavitelná výška zápustky je stejně důležitá: zápustky pro tváření za studena se opotřebovávají a při přepracování nástrojů budete chtít zvýšit uzavírací výšku.
Energie setrvačníku dostupná na zdvih je v mnoha případech specifikací, která definuje lis před tonáží. Deformační energii pro díl kovaný za studena lze vypočítat z plochy pod křivkou síla-posunutí. U typické komponenty střední velikosti se toto číslo pohybuje mezi 5 a 30 kJ na zdvih. Lis musí dodávat alespoň toto množství s provozní rezervou asi 30 procent a motor musí mezi zdvihy znovu zrychlit setrvačník na téměř plnou rychlost. Jednoduchá metoda má potvrdit tři čísla: jmenovitá energie na zdvih v kN·m, která se rovná kJ; požadovaná práce z vaší strany; a aktuální nepřetržitý počet zdvihů.
Nástroje pro tváření za studena se mohou zaseknout, když chybí polotovar nebo praskne vložka matrice. Hydraulická ochrana proti přetížení na saních zastaví lis dříve, než poškození dosáhne rámu. Na straně spodní konstrukce musí být specifikována vyrážecí nebo vyhazovací síla pro hotový díl; součást tvářená za studena se může přilepit v matrici silou odpovídající 10 až 20 procentům tvářecí síly a bez silného ejektoru se krok extrakce stává úzkým hrdlem.
Lisy pro tváření za studena jsou výrobní stroje a nejlepší způsob, jak pochopit, zda vyhovuje plánování, je podívat se na díly, které se na nich vyrábějí. Společným jmenovatelem je tvar plastickým tokem: vnější tvar je určen dutinou matrice, vnitřní razníkem.
Největšími spotřebiteli jsou automobilové a užitkové vozy. Kulové čepy, konce spojovacích tyčí, držáky ventilových pružin, držáky nábojů kol, součásti bezpečnostních pásů, ložiskové kroužky, polotovary ozubených kol a mnoho vysokopevnostních spojovacích prvků v motorovém prostoru jsou kované za studena. Důvodem nejsou pouze materiály; je to únava. Za studena kovaný kulový čep s kontinuálním tokem zrna selhává méně často při cyklickém zatěžování než obrobený ze stejné třídy.
Elektronický a elektrotechnický průmysl se v seznamu objevuje nově. Bateriové svorkové konektory, přípojnice, zásuvkové kontakty, reléová jádra a polotovary pastorků pro uzamykací mechanismy jsou vyráběny na kloubových lisech nebo hydraulických lisech. Specifickou variantou je aplikace tvarování bateriových skořepin: válcové skořepiny pro bateriová pouzdra jsou taženy a žehleny na vysokotonážních lisech, přičemž rozdíly v přesnosti jsou patrné v rovnoměrnosti tloušťky stěny.
Nejviditelnějším segmentem zůstávají spojovací prvky. Šrouby od M4 do M36, šrouby s vnitřním šestihranem, šestihranné matice, přírubové matice, nýty, šrouby do dřeva a plastu a zakázkové závitové díly jsou tvarovány ve vícepolohových hlavičkách pro malé velikosti a na jednoduchých kloubových lisech pro větší než standardní velikosti. Níže uvedená tabulka uvádí typická silová okna, se kterými se obchod setká při uvádění součástí tvářených za studena.
| Kategorie dílů | Typický materiál | Přibl. rozsah síly (tuna) | Typický typ stroje |
|---|---|---|---|
| Malé spojovací prvky M4 až M10 | 1022, 10B21, 304 | 10 až 60 | Záhlaví pro více stanic |
| Šrouby a matice M12 až M24 | 1035, 1045, 4140 | 60 až 250 | Přepnout nebo záhlaví |
| Kulové čepy a díly řízení | SAE 1541, 4140 | 100 až 400 | Přepnout stisk |
| Ložiskové kroužky a polotovary ozubených kol | 52100, 8620 | 200 až 600 | Přepnout stisk |
| Kryty baterií, tlustostěnné trubky | Hliník, ocelový pás | 250 až 800 | Hydraulický nebo překlápěcí uzavřený rám |
Žádný výrobce si nevybere lis pouze ze stolu, ale první odhad udržuje konverzaci upřímnou. Výchozím bodem je rozrušující model. Pro jednoduchou operaci pěchování je potřebná síla přibližně plocha hotové hlavy vynásobená napětím v toku materiálu na konci deformace, vynásobená součinitelem, který zohledňuje tření a tvar. Koeficient obvykle leží mezi dvěma a čtyřmi pro zpracování za studena.
Zde je příklad ze skutečné citace. Na polotovaru o průměru 12 mm z oceli AISI 1045, žíhané, zákazník vytvaruje šestihrannou hlavu o šířce přes plošky 20 mm. Plocha šestiúhelníku je asi 346 mm². Průtokové napětí 1045 po mírné práci za studena je zhruba 800 MPa. Konzervativní koeficient 2,5 dává tvářecí sílu 346 mm² násobenou 800 MPa násobenou 2,5, což se rovná asi 690 kN. To je 70 tun v dolní úvrati. S připočtením 30procentní bezpečnostní rezervy a započtením tření v zápustce je doporučená velikost lisu 100 až 110 tun. 110tunový kloubový lis s otevřeným rámem je pohodlnou volbou; 60tunový lis by vykazoval marginální výkon.
Dopředné vytlačování se odhaduje jinak. Síla závisí na redukčním poměru. Tyčinka o průměru 25 mm vytlačená na 18 mm poskytuje zmenšení plochy asi o 48 procent. Ekvivalentní přetvoření se vypočítá z plošného poměru a u středně uhlíkové oceli se tlak na razníku včetně tření pohybuje mezi 1200 a 1800 MPa. Vynásobením tlaku razníku původní plochou průřezu 491 mm² dostaneme 590 až 880 kN, neboli 60 až 90 tun. S rezervou je 130 až 160 tunový stroj rozumným prvním výběrem. Je-li výlisek dlouhý, musí se zvlášť zkontrolovat délka zdvihu a energetická hodnota.
Součásti s nejvyšší přesností přidávají druhé omezení. Když je tolerance dílu pod 0,05 mm, tuhost lisu, vedení kluzného vedení a teplotní stabilita stroje se stanou důležitějšími než výpočet tonáže. Uzavřený rám s nízkým průhybem a osmistranným vedením stojí více, ale udržuje toleranci mnohem déle po dobu životnosti nástroje.
Praktickým pravidlem pro citování je dodržet toto pořadí:
Pokud se výsledná tonáž dostane do 20 procent hodnocení modelu lisu, přejděte na další model. Lis pro tváření za studena, který je vytlačen na 95 procent své použitelné kapacity, ztratí energetickou rezervu a problémy se zastavením se objeví v žáru odpoledního výrobního cyklu.
Ve chvíli, kdy bude jasná specifikace lisu, zůstává otázkou, kdo jej staví a v jaké konfiguraci. Následující body pocházejí z porovnání více nabídek az problémů, které se objeví po instalaci.
Pro jakékoli zatížení tvářením za studena nad 100 tun preferujte konstrukci s uzavřeným rámem, pokud to rozpočet dovolí. Uzavřené rámy jsou rozměrově stabilní při bočním zatížení a umožňují vyšší přesnost v čase. Pokud je pro přístupnost nástrojů vyžadován otevřený rám, ověřte, zda je rám zbaven pnutí a že lože a saně jsou opracovány současně, aby byla zachována referenční vyrovnání. Zeptejte se, zda dodavatel prodává stejné provedení rámu ve standardní verzi pro lisování a verzi pro kování za studena; rozdíl často spočívá v delším vedení skluzu, těžších lištách a zesíleném loži.
Tváření za studena působí na pohon silný náraz. Mokrá vícelamelová spojka generuje větší tepelnou kapacitu a je běžnou volbou pro vysoké trvalé zatížení; suchá spojka je přijatelná pro menší lisy a krátké jízdy. Potvrďte, že lis může produkovat jmenovitou tonáž nepřetržitě při frekvenci zdvihů, kterou plánujete provozovat, nejen při testech s jedním zdvihem.
Kupující moderních tiskových strojů očekávají programovatelný logický ovladač s barevnou dotykovou obrazovkou, úložištěm parametrů lisování a monitorem zatížení, který zaznamenává skutečnou tonáž při každém zdvihu. Monitor zatížení není luxus: chrání nástroj a informuje obsluhu, když se matrice nosí. Potvrďte také, že řídicí jednotka podporuje typ systému podávání, ať už jde o podavač svitků, podavač tyčí, přenosový systém nebo robotickou buňku pro výběr a umístění, a že dodavatel může integrovat automatizační rozhraní během uvádění do provozu.
Prostojům při tváření za studena dominují výměny zápustek. Rychlý systém výměny matrice, dobře navržená ejektorová sada a lisovací lože s dostatečnými T-drážkami výrazně snižují dobu nastavení. Pokud je díl vyroben s olejem nebo s mazivem rozpustným ve vodě, lis musí mít odtok, jímku a volitelné připojení pro odsávání mlhy potřebné pro čisté uspořádání buněk.
U stroje, který bude pracovat na dvě směny po mnoho let, záleží na dodavateli stejně jako na specifikaci. Hledejte výrobce s integrovanou výrobou: odlévání rámu domu, obrábění, montážní linky a servisní tým, který odpovídá na technické otázky během předprodeje. Užitečnou kontrolou na místě je, zda dodavatel kontroluje přesné obrábění suportu a lože na stejných obráběcích strojích, protože to určuje tolerance rovnoběžnosti, které vydrží po celou dobu životnosti lisu. Kompetentní dodavatel také zdokumentuje svůj systém řízení výroby a certifikace kvality, proto si během jednání vyžádejte jak certifikát, tak poslední zprávu o auditu.
Lisy pro tváření za studena pracují tvrdě a rozdíl mezi dobře udržovaným a zanedbávaným strojním zařízením se projeví v životnosti matrice a konzistenci součásti do šesti měsíců.
Denní kontroly se týkají mazacího systému: hladiny oleje, cirkulačního tlaku a stavu filtru. Kloubové články přenášejí extrémně vysoké tlaky na čepy a přerušení mazání na několik minut může trvale poškrábat povrch čepu článku. Praktický kalendář údržby vypadá takto:
Nejčastější poruchou při tváření za studena není prasknutí rámu, ale tepelný posun. Dlouhé výrobní série generují teplo v kloubových ložiscích, které rozšiřuje rám a mění výšku uzavření. Stroje určené pro nepřetržitou práci za studena kompenzují automatickým průtokem mazání, který také odvádí teplo, a řídicí systém sleduje teplotu rámu. Před nákupem prodiskutujte tepelnou stabilitu s výrobcem, zejména pokud není teplota v dílně regulována.
Bezpečnost je součástí provozu: základními požadavky jsou dvouruční ovladače proti opakování, světelná závora nebo pevný ochranný kryt a mechanické blokování brzd. Formy pro tváření za studena vyhazují materiál vysokou rychlostí a třísky neznamená, že jsou bez třísek; ochrana proti odletujícím úlomkům drátu nebo mazací mlze patří ke stejnému bezpečnostnímu konceptu jako skluzavka samotná.
První odpověď na otázku nákladů zní: lisy pro tváření za studena stojí při stejné nominální tonáži více než běžné lisy, protože rám, vedení a pohon jsou těžší. Druhá odpověď je, že o ekonomice většinou rozhoduje materiál a rychlost, ne cena tisku.
Typický středotonážní kloubový lis pro tváření za studena v rozsahu 160 až 400 tun vyžaduje počáteční kapitálové výdaje ve stejném řádu jako jiné průmyslové lisy v této třídě a výpočet návratnosti by měl zahrnovat nástroje, instalaci, školení a první sadu náhradních dílů. Provozní náklady na díl však dramaticky klesají s objemem, protože využití materiálu stoupá ze 40 na 60 procent při obrábění na 75 až 95 procent při tváření za studena.
Jednoduchý model: obrobený díl ztrácí 50 procent výchozí tyče jako třísky. Pokud ocel stojí smysluplný podíl na prodejní ceně a závod vyrobí 500 000 kusů ročně, samotný získaný materiál může ospravedlnit lisovací rozdíl do dvou let, než se započítá doba cyklu. V dílenské realitě rozhodnutí zahrnuje také montáž lisu do stávající výrobní linky. Zodpovědná analýza nákladů je proto vždy založena na konkrétní části spíše než na obecném prohlášení.
Kapitálový rozpočet a plánování prostoru by také měly vzít v úvahu podávací zařízení: kolébku cívky, rovnačku, krmivo, dopravník šrotu a systém manipulace s díly. Tyto periferní systémy často představují 20 až 35 procent investic do tisku a ve fázi nabídky jsou neviditelné. Kupující, kteří tento krok vynechají, skončí u lisu, který běží jednu směnu, protože operátoři jej nemohou napájet.
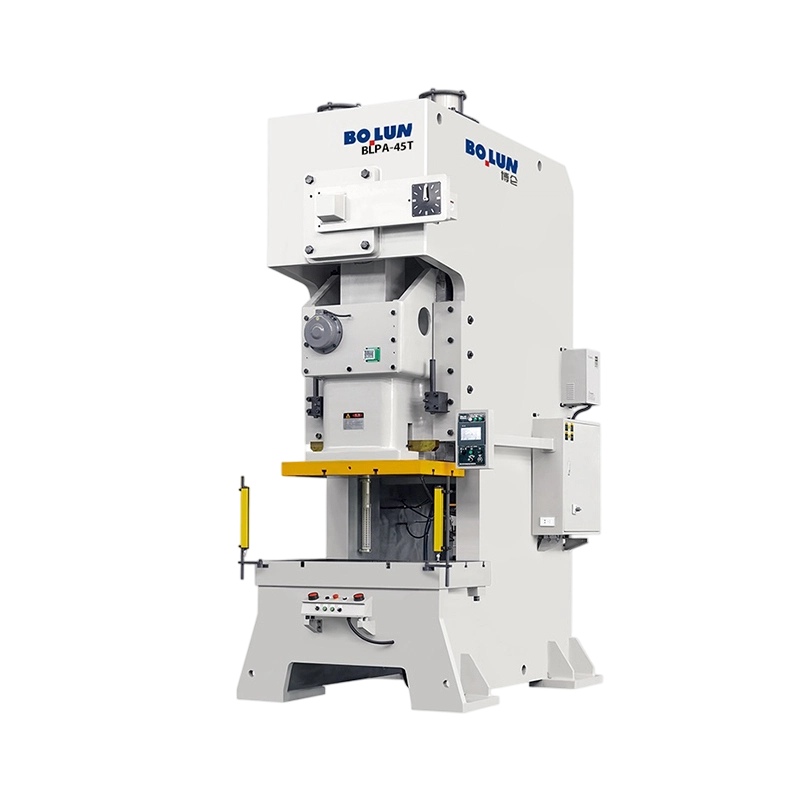
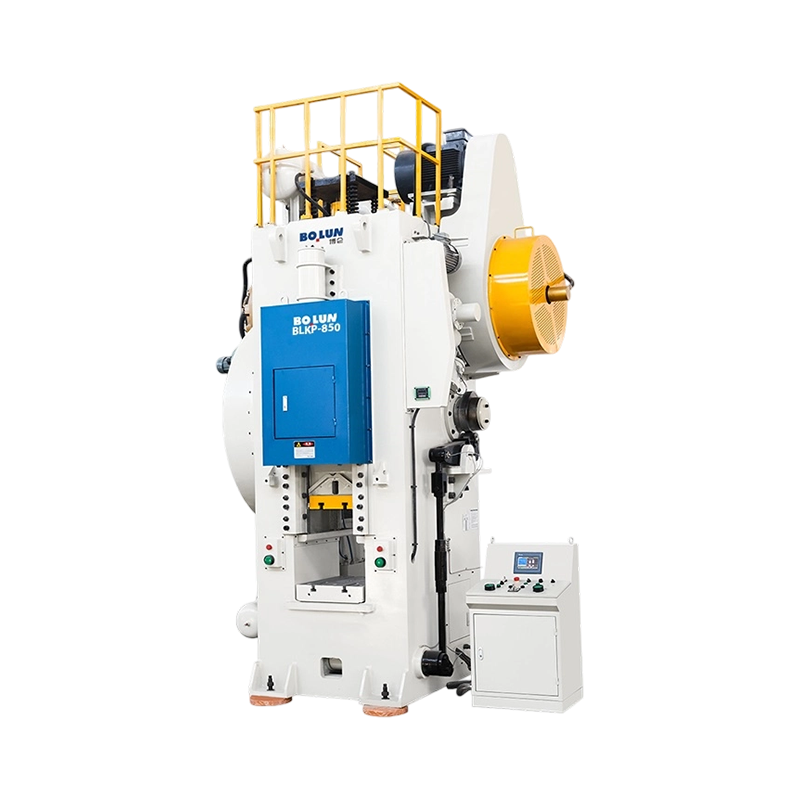
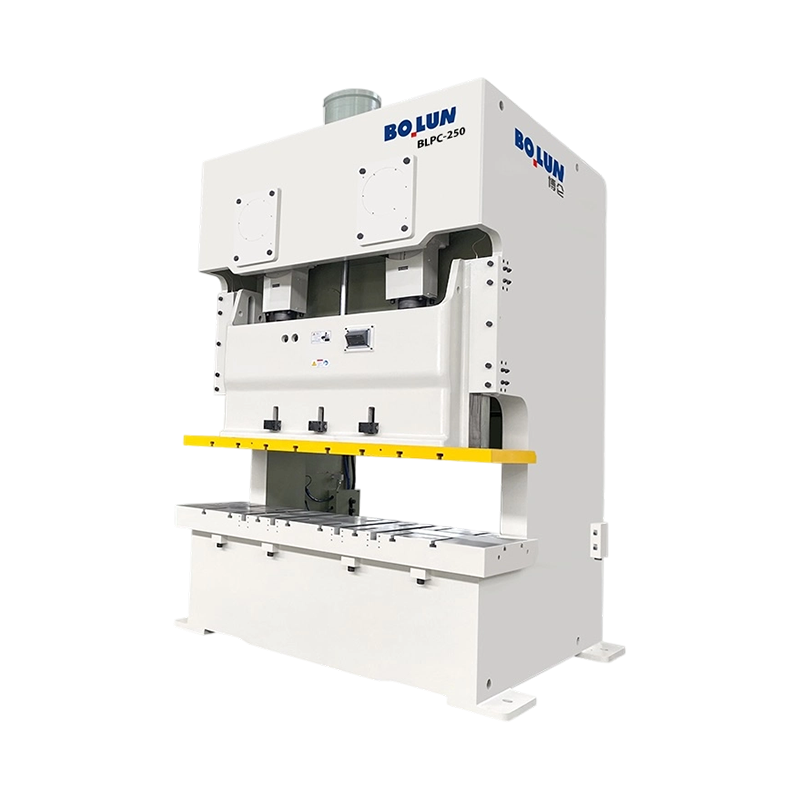
Praktickým způsobem, jak uzemnit diskusi, je podívat se na skutečnou produktovou řadu vytvořenou speciálně pro kování za studena. Bolun High-Precision Machinery vyrábí řadu BLKP tlakových kolébkových lisů pro kování za studena, které pokrývají jmenovité kapacity 260, 400, 650 a 850 tun. Řada je přímým příkladem výše popsaných priorit návrhu: otočný pohon pro vysokou deformační sílu, vyvážený zdvih pro řízený posuvný pohyb a robustní rámová konstrukce pro průmyslový nepřetržitý provoz.
BLKP260 je vstupní model v těžké řadě. Je umístěn pro pěchování a práci s malým vytlačováním, kde jeho agilní přesnost a stabilita klopného systému umožňují těsnou kontrolu rozměrů u velkoobjemových součástí. Závody vyrábějící střední polotovary spojovacích prvků, malé ložiskové kroužky a elektrické spojovací díly obvykle zahajují svou linku na kování za studena s touto kapacitou.
 BLKP-260 Agilní přesný kolébkový lis na kování za studena Tento 2600 kN kloubový lis je vhodný pro vysokorychlostní přesné tváření malých dílů. Jeho snížená rychlost posuvu v blízkosti dolní úvrati podporuje řízenou deformaci, ideální pro zde popsané pěchování a malé vytlačování. Zobrazit produkt →
BLKP400 přidává vyvážený zdvih, na kterém záleží, když materiál musí procházet delší dutinou zápustky: posuvná síla zůstává na dílu přes celou zónu tváření, takže zápustka se zcela vyplní bez popraskání rohů. Je to běžná volba pro kulové čepy, konce spojovacích tyčí a součásti automobilových brzd a řízení.
 Kolébkový lis pro kování za studena BLKP-400 s vyváženým zdvihem S kapacitou 4000 kN a kloubovým kloubovým mechanismem tento model zlepšuje tok materiálu pro pěchování, ražení a klížení. Jeho vyvážený zdvih pomáhá plně vyplnit delší dutiny matrice, což je klíčová výhoda pro kulové čepy a součásti řízení. Zobrazit produkt →
Na horním konci jsou BLKP650 a BLKP850 průmyslové stroje pro velké výlisky, těžké polotovary ozubených kol a tlustostěnné tvarované díly. Vysoká deformační schopnost a zesílený rám absorbují opakované zatížení velkých zmenšení průřezu při nepřetržitém zdvihu. Kompletní řada BLKP je zdokumentována na produktových stránkách Bolun a tým prodejních techniků může po kontrole výkresu namapovat váš konkrétní díl na model.
 BLKP-650 Heavy-Duty vysokodeformační lis pro kování za studena Tento 6500 kN stroj zvládá těžké lisování a hluboké kování za studena s tlakovým zdvihem 8 mm a integrovaným vyhazovačem. Jeho zesílený rám a bezpečnostní systém detekce zatížení vyhovují velkým výliskům a silnostěnným dílům v průmyslových provozech. Zobrazit produkt →
Zázemí společnosti Bolun toto tvrzení podporuje: společnost vyrábí zařízení pro tváření kovů již více než dvě desetiletí, provozuje kompletní výrobní řetězec od návrhu a obrábění jádrových součástí až po konečnou montáž a udržuje široký katalog lisů otevřeného, uzavřeného typu a speciálních lisů. Tento úplný katalog, který je k dispozici na webových stránkách společnosti, je pro kupujícího důležitý, protože stejná továrna může dodat nejen lis pro kování za studena, ale také lisovací lisy a servolisy pro sousední provozy ve stejném závodě.
Lis pro tváření za studena není stroj pro niky; je to nejekonomičtější výrobní proces pro široký seznam součástí, jejichž tvary jsou symetrické, jejichž objemy jsou velké a jejichž materiály jsou dostatečně tvárné. Technickým jádrem je přepínací mechanismus: umístí tonáž přesně tam, kde probíhá tvářecí práce, chrání matrice zpomalením posuvu při kontaktu a poskytuje konstruktérovi nástroje předvídatelné okno síly. Proces výběru začíná odhadem síly, přechází k transparentnímu srovnání definic tonáže, zdvihu, tuhosti, energie a vedení a končí partnerstvím s výrobcem, jehož systém výroby a kvality rámu jste ověřili.
Řada Bolun BLKP ukazuje, jak vypadá moderní přepínací lis pro tváření za studena v rozsahu 260 až 850 tun, a širší katalog společnosti zahrnuje lisovací, servo a hlubokotažné stroje, které obvykle obklopují buňku pro tváření za studena. Když přijde výkres součásti a objem odůvodní proces, nejpraktičtějším dalším krokem je odeslání výkresu a provozních podmínek do továrny pro analýzu doby cyklu a tonáže. Tak se nákup lisu stává rozhodnutím o výrobě a rozhodnutí o výrobě se stává konkurenční nákladovou pozicí.


Výrobní manažer v továrně na výrobu kovových součástek střední velikosti n...
Jednobodový design Jedno připojení pohonu ...
V moderní výrobě je kování za studena široce používáno v automobilovém, letec...
Výrobní manažer vejde na technickou poradu se hromadou výkresů pro velkoob...
Pochopení mechanických silových lisů a jejich základních funkcí ...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An ote...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

