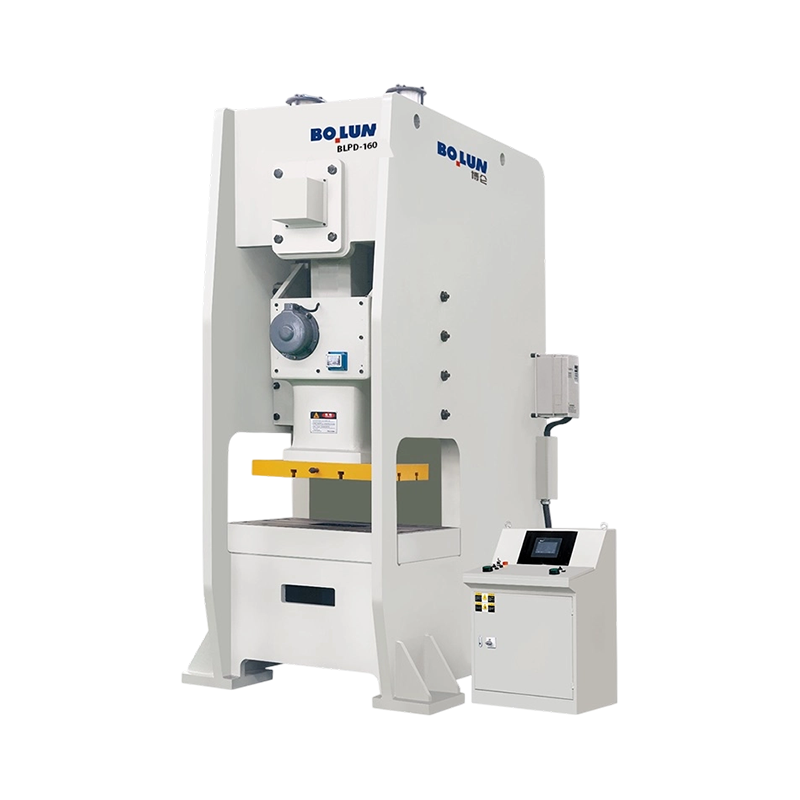


Polouzavřený jednobodový výkonný lis BLPD-160 s všestrannou vyváženou stabilitou poskytuje jmenovitou kapac...
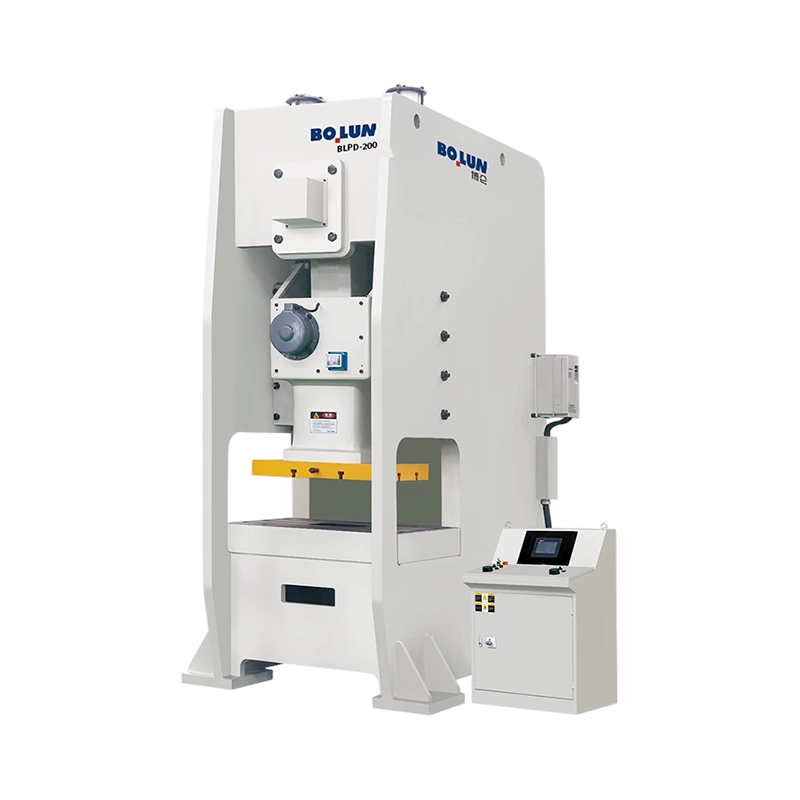
BLPD-200 Heavy-Duty velkoformátový polouzavřený jednobodový výkonný lis poskytuje jmenovitou kapacitu 2000 ...
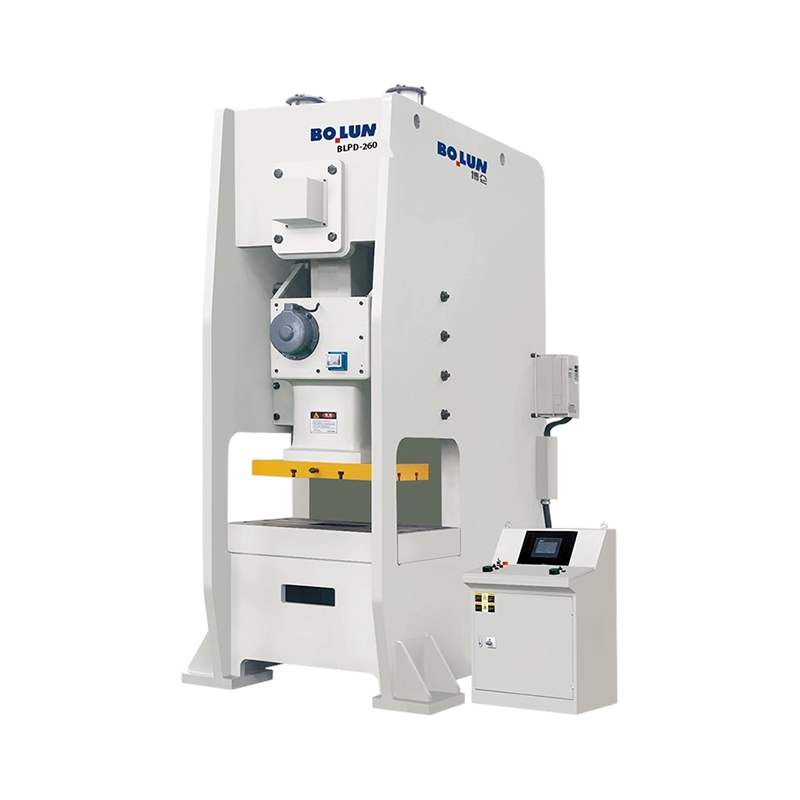
Hluboký polouzavřený jednobodový výkonný lis BLPD-260 Industrial Strength, vhodný pro hluboké tváření, těžk...
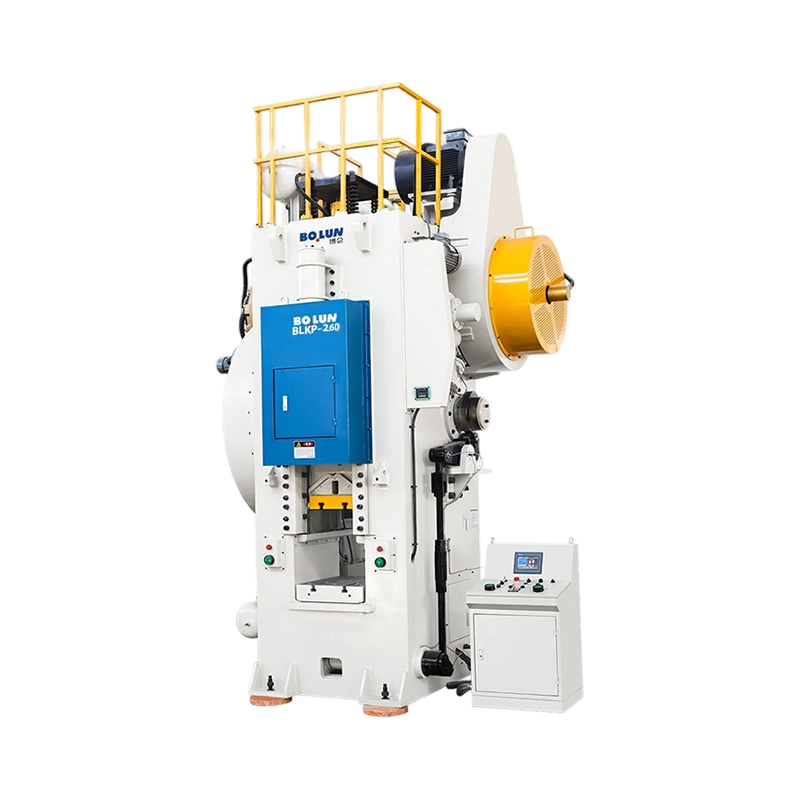
BLKP-260 Agile Precision Cold Forging Toggle Type Power Press poskytuje jmenovitou kapacitu 2600 kN a je vh...
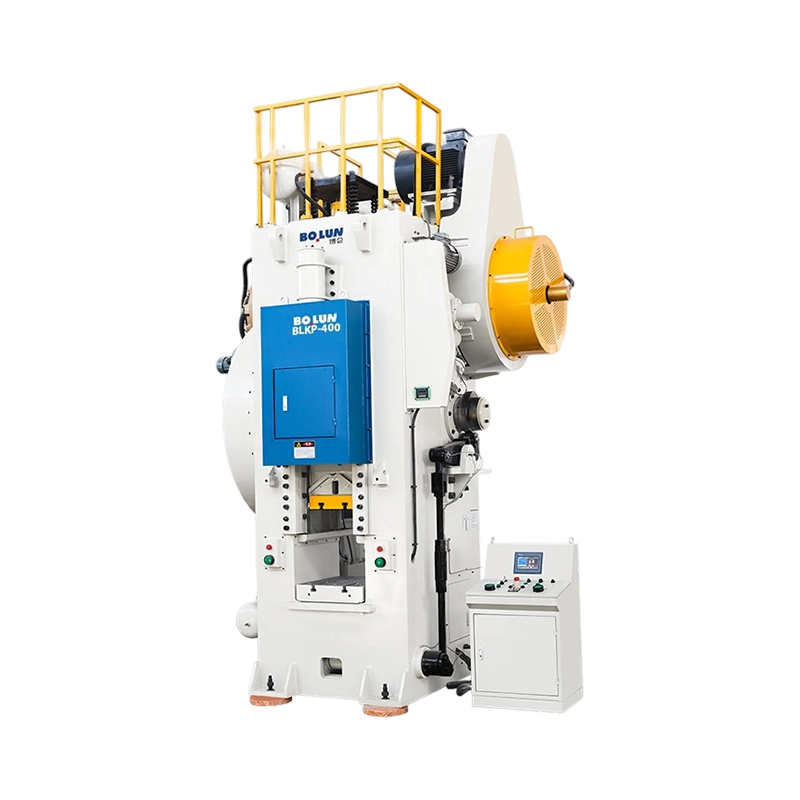
BLKP-400 Všestranný tlakový kolébkový lis pro kování za studena s vyváženým zdvihem poskytuje jmenovitou ka...
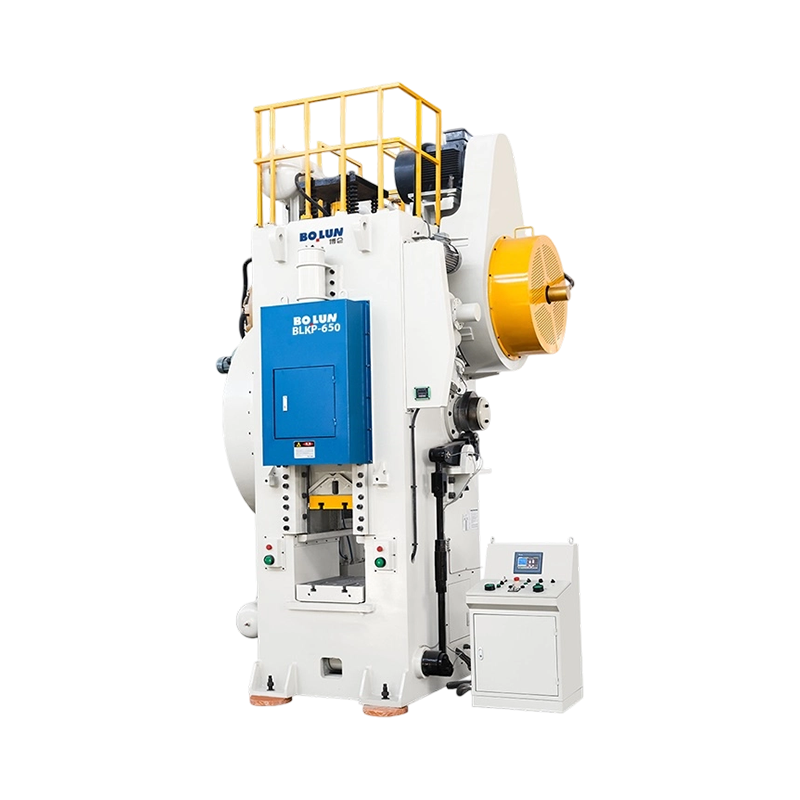
BLKP-650 Robustní vysokodeformační kolébkový lis pro kování za studena poskytuje jmenovitou kapacitu 6500 k...
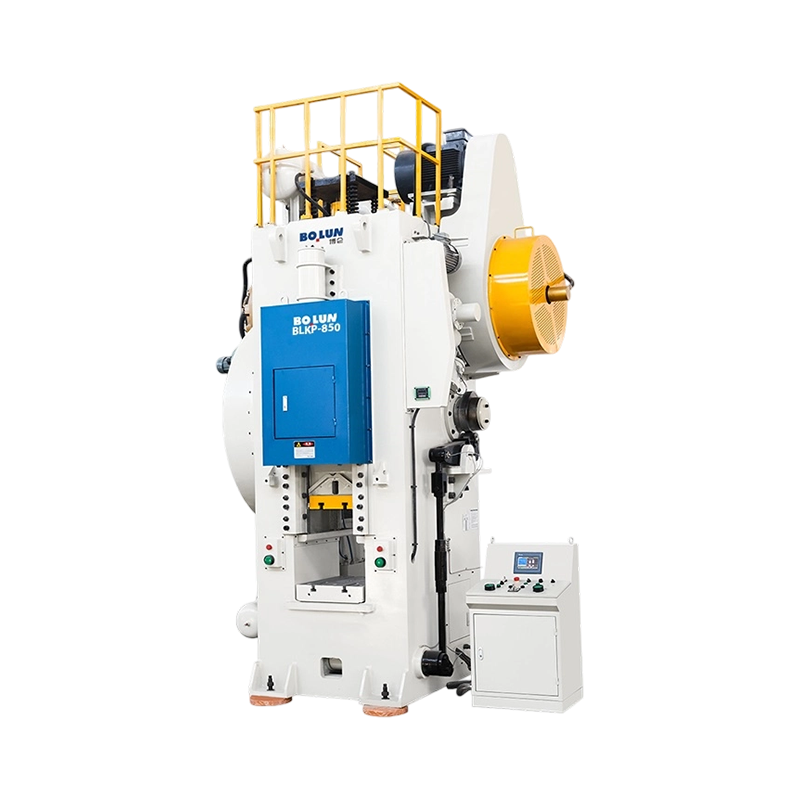
BLKP-850 Pevnostní průmyslový vysokovýkonný kování za studena kolébkový lis Power Press poskytuje jmenovito...
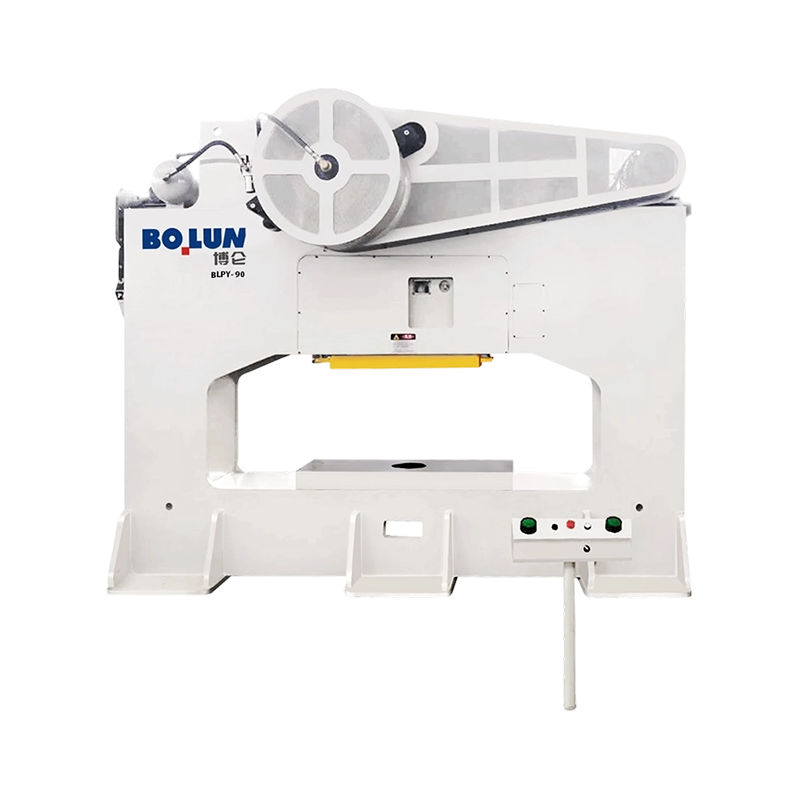
Flexibilní jednobodový lis BLPY-90 uzavřeného typu s nominální silou 900 kN. Jeho nejpozoruhodnější charakt...
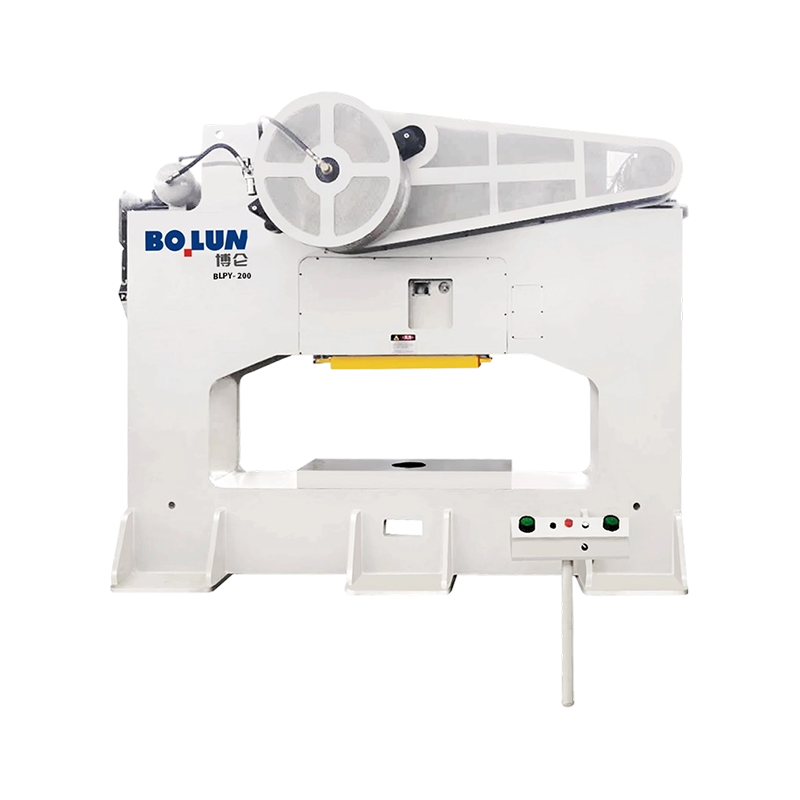
BLPY-200 je stabilní integrovaný jednobodový lis s uzavřeným rámem a jmenovitou silou 2 000 kN. Zachovává s...
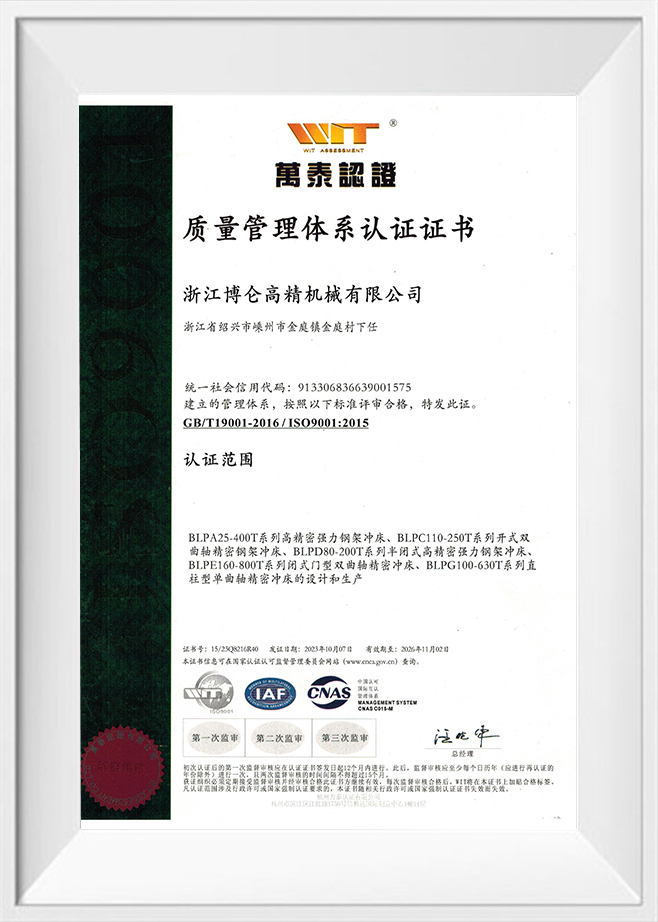
Jako Čína Výrobci mechanických lisovacích strojů a Továrna na průmyslové obráběcí stroje, Zhejiang Bolun High-Precision Machinery Co., Ltd. se nachází v provincii Če-ťiang, v srdci čínské přesné výroby. Společnost je již dvě desetiletí hluboce zakořeněna ve strojírenském průmyslu a díky rozsáhlým zkušenostem v oboru a technickým průlomům se vyvinula v moderní přední podnik v oblasti zařízení pro vysoce přesné tváření. Zajišťujeme výzkum a vývoj, konstrukci, výrobu, prodej i servis. Od našich počátků, kdy jsme překonávali překážky, až po současné vedoucí postavení v oblasti kovárenských a slévárenských strojů si společnost Bolun Machinery vybudovala profesionální, vyspělý a efektivní systém řízení výroby. Věnujeme se poskytování vynikajících řešení průmyslových obráběcích strojů zákazníkům po celém světě.
 Více o nás
BOLUN

0+
let
Zkušenosti v oboru

0+
Vyrobené kusy (předchozí rok)

0+
Počet zaměstnanců

0+
$
Milionů roční hodnota produkce

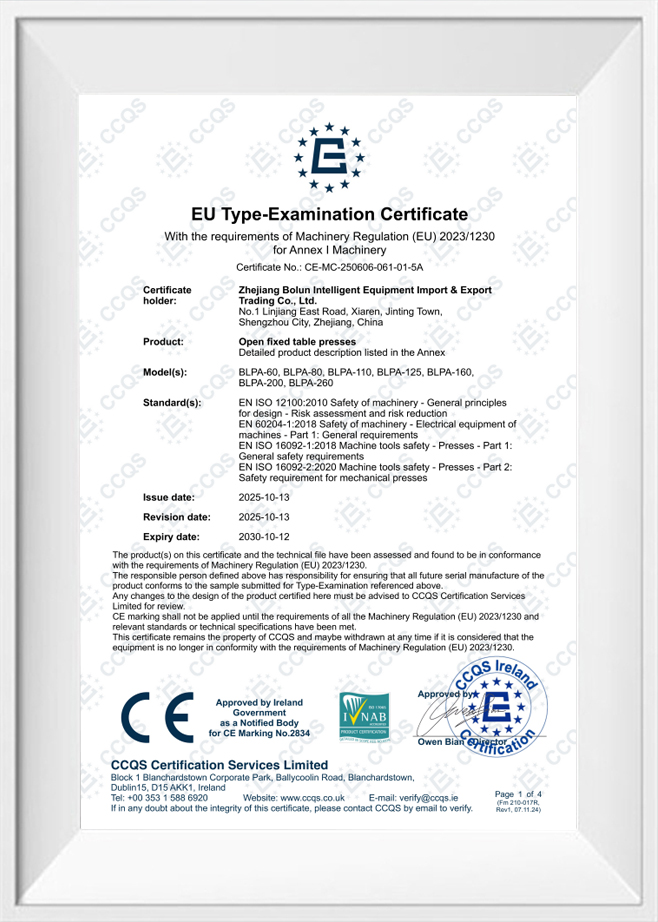
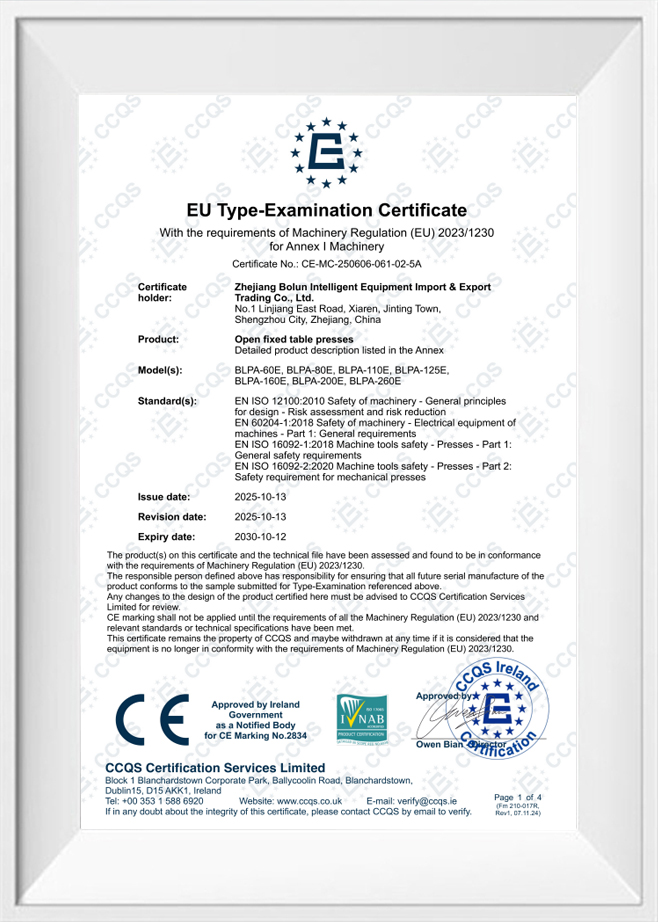
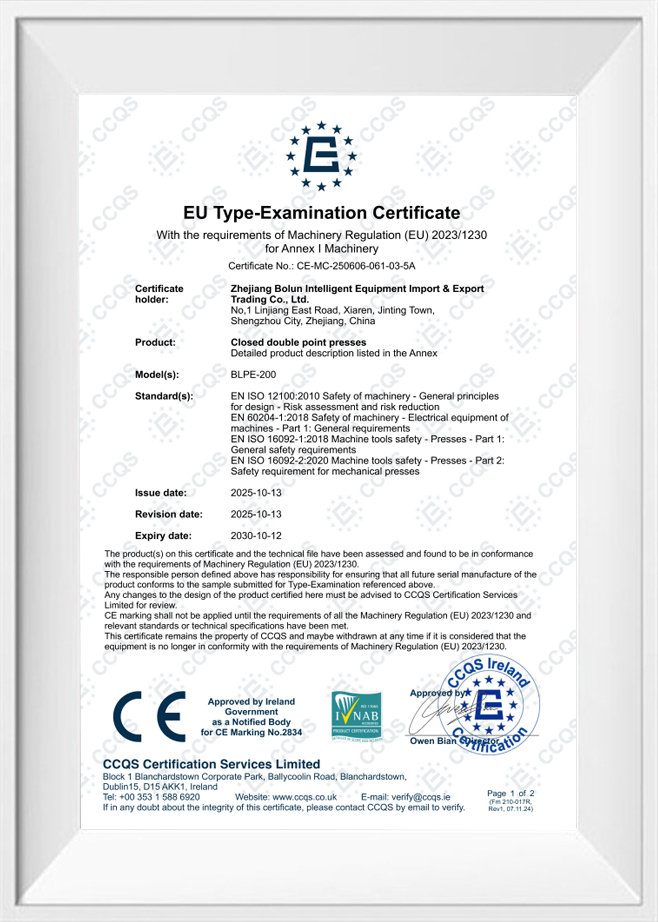
Jednobodový design Jedno připojení pohonu ve středu posuvu ...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An otevřený typ lisovacího stroje použí...
Lis není jedna kategorie strojů. Jedná se o rodinu tvářecích strojů definovaných rámem, pohonem, spojovacími body ...
Kupující, který porovnává 45tunový lis s otevřenou mezerou pro konzolovou řadu, často obdrží dvě nabídky, které na...
Oba lisy mohou nést 200tunový typový štítek a přesto vyrábět velmi odlišné díly. Lisovna, která uvádí 2,5 mm konzo...
Umístěte 160tunový lis s otevřeným rámem a 160tunový lis s uzavřeným rámem vedle sebe a rozdíl je viditelný na vzd...
Globální výrobní prostředí se nadále posouvá směrem k lehkým konstrukcím, aby splnily normy účinnosti a požadavky na konstrukční bezpečnost. Pokročilá vysokopevnostní ocel, často označovaná jako AHSS, a lehké hliníkové slitiny mají odlišné fyzikální vlastnosti ve srovnání s běžnou měkkou ocelí. AHSS vykazuje vysokou mez kluzu, což znamená, že vyžaduje značnou sílu k zahájení plastické deformace a je náchylný k odpružení po dokončení tvářecího cyklu. Na druhé straně hliníkové slitiny mají nižší hustotu, ale vykazují omezenou tvarovatelnost a náchylnost k roztržení, když jsou vystaveny rychlé deformaci. Pochopení těchto základních materiálových variací je prvním krokem k určení toho, jak moderní tvářecí stroje zacházejí s těmito moderními kovy.
Při lisování AHSS je energie potřebná ke stříhání nebo ohýbání kovu vysoká, což má za následek velké rázové zatížení komponent lisu. Naopak hliník má nižší modul pružnosti, což znamená, že se při zatížení snadněji prohýbá a může trpět povrchovým oděrem během fáze tažení. Toto chování materiálu vyžaduje specifické úpravy struktury mechanického lisu, hnacího mechanismu a systémů přidržovacího lisu. Výrobci musí vyhodnotit poměr kluzu k tahu a meze prodloužení každého materiálu, aby správně nakonfigurovali parametry lisu, zajistili konzistentní geometrii součásti a zabránili předčasnému opotřebení nástroje.
Pro zpracování vysoce pevných materiálů, průmyslové mechanické lisy musí být dimenzován na vysoké síly. Tradiční měkká ocel může vyžadovat standardní tonážní profil, ale třídy AHSS mohou vyžadovat dvojnásobnou nebo trojnásobnou tvářecí sílu pro stejnou tloušťku součásti. Lis musí nejen vyvinout tuto špičkovou sílu, ale také zvládnout zpětný ráz nebo nárazové zatížení, ke kterému dochází, když materiál stříhá. Toto náhlé uvolnění nahromaděné energie může způsobit vibrace v rámu lisu a hnacího ústrojí, což může při delším provozu poškodit spojku, brzdu a převody. Specializované inženýrství společnosti Zhejiang Bolun Vysoká-Precision Machinery Co., Ltd. se zaměřuje na navrhování robustních rámů a vysoce výkonných hnacích hřídelí ke zmírnění těchto strukturálních namáhání během vysokotonážních cyklů.
Tváření hliníku představuje jiný soubor výzev souvisejících s řízením energie a zatížení. Zatímco hliník vyžaduje nižší celkovou tonáž než AHSS, lis musí udržovat vysoce kontrolovanou aplikaci síly. Vzhledem k tomu, že hliník má úzké tvarovací okno, jakékoli kolísání tonáže během zdvihu může vést k lokalizovanému zúžení nebo štěpení. Průmyslové mechanické lisy se musí vyznačovat pevnými vodícími systémy, jako je například osmibodové gibbing, aby se zajistilo, že saně zůstanou rovnoběžné s ložem i při zatížení mimo střed, čímž se zabrání nerovnoměrnému rozložení tlaku na obrobek. Tato tepelná a strukturální stabilita zajišťuje, že materiál proudí rovnoměrně do dutiny formy.
Jednou z hlavních obtíží při tváření vysokopevnostní oceli je zvládnutí zpětného odpružení, což je tendence kovu vrátit se do původního tvaru po odstranění tvářecí síly. Standardní mechanické lisy s pevným pohybem kliky pohybují suportem v jednoduchém harmonickém profilu, který nemusí ve spodní části zdvihu poskytnout dostatek času na tuhnutí materiálu. K překonání tohoto mohou mechanické lisy využívat specializované pohony se spojkovým pohybem nebo systémy servopohonů, které mění rychlost posuvu během tvářecí zóny. Zpomalením skluzu v blízkosti dolní úvrati lis umožňuje důkladnější plastické deformaci materiálu, snižuje vnitřní pnutí a minimalizuje zpětné odpružení.
U hliníkových slitin je rychlost posuvu stejně důležitá, ale z jiného důvodu. Hliník je vysoce citlivý na rychlost namáhání. Je-li rychlost tváření příliš vysoká, materiál nemá dostatek času k toku, což vede k lomům při malých poloměrech. Nižší a konzistentnější rychlost posuvu během fáze tažení pomáhá těmto selháním předcházet. Lisy s mechanickým mechanickým pohonem jsou navrženy tak, aby snižovaly rychlost posuvu během pracovní části zdvihu a zároveň zrychlovaly nepracovní část, aby byly zachovány doby produktivního cyklu. Tato mechanická optimalizace umožňuje operátorům provozovat hliníkové díly spolehlivě bez obětování celkového výrobního výkonu.
Následující údaje nastiňují typické mechanické požadavky a charakteristiky výkonu lisu pozorované při zpracování měkké oceli, pokročilé vysokopevnostní oceli a slitin hliníku na moderních mechanických lisech.
| Kategorie materiálu | Typická pevnost v tahu (MPa) | Faktor tiskové tonáže (relativní) | Tendence odpružení | Doporučená rychlost posuvu |
|---|---|---|---|---|
| Měkká ocel | 270–340 | 1,0 (základní hodnota) | Nízká | Standardní až vysoká |
| Pokročilá vysokopevnostní ocel (AHSS) | 590–1200 | 2,0 - 3,0 | High | Zpomaleno na dolní úvrati |
| Hliníkové slitiny (řada 5xxx / 6xxx) | 120–350 | 0,6 - 0,8 | Mírný | Kontrolované a konzistentní |
Konstrukční tuhost rámu lisu je klíčovým faktorem při práci s vysokopevnostní ocelí a hliníkem. Při zatížení dochází u všech rámů lisu k určitému stupni vychýlení, které může být úhlové nebo vertikální. Při zpracování AHSS extrémní síly tlačí lože a sklouznou od sebe, což způsobí posunutí vyrovnání matrice. I malá nesouosost může mít za následek rychlé opotřebení nástroje, otřepy na střižených hranách a díly mimo toleranci. Pevná rámová konstrukce s táhlem, běžná u vysoce výkonných průmyslových mechanických lisů, předpíná rámovou konstrukci, aby se minimalizovalo toto vychýlení, což zajišťuje přesné vyrovnání razníků a zápustek během celého tvářecího cyklu.
Při práci s hliníkem je kontrola průhybu rozhodující pro udržení rovnoměrné síly držáku polotovaru. Vzhledem k tomu, že hliník je vysoce citlivý na tření a tok materiálu, jakékoli naklonění saní lisu způsobí nerovnoměrný upínací tlak. Tento nerovnoměrný tlak vede k zvrásnění v oblastech s příliš malou silou nebo roztržení v oblastech s příliš velkou silou. Moderní mechanické lisy využívají přesně opracované lišty a robustní vodicí lišty k zajištění paralelního pohybu, což zabraňuje naklánění suportu, i když jsou tvářecí síly nevyvážené. Bolun Machinery začleňuje tyto konstrukční aspekty do svého návrhu zařízení a poskytuje stabilní platformy pro zpracování různých typů kovů.
Úspěšné tažení hlubokých hliníkových součástí nebo složitých dílů AHSS závisí do značné míry na výkonu systému zápustkového polštáře umístěného v loži lisu. Poduška raznice poskytuje potřebný odpor pro řízení toku plechu do raznice. U AHSS musí polštář vyvíjet vysoký tlak, aby zabránil zmačkání silného materiálu, ale musí tento tlak uvolňovat postupně, aby se zabránilo náhlým otřesům. U hliníku musí polštář poskytovat vysoce přesnou, často proměnlivou sílu držáku polotovaru během zdvihu, protože okénko materiálu mezi zvrásněním a roztržením je úzké.
Pneumatické a hydraulické tlumicí systémy integrované do průmyslových lisů s mechanickým pohonem jsou nyní navrženy s pokročilými řídicími ventily, které dynamicky upravují odpor při sestupu saně. To umožňuje vyšší upínací sílu na začátku tažení a sníženou sílu na konci zdvihu, což odpovídá přirozenému ztenčování a tvrdnutí kovu. Tato schopnost zajišťuje, že jak vysokopevnostní ocel, tak citlivé hliníkové slitiny mohou být tvářeny na stejné základní lisovací lince se správným programováním nástrojů a polštářů, díky čemuž jsou mechanické lisy všestrannou možností pro moderní výrobní zařízení.
Otázka: Jak zvládnou průmyslové lisy s mechanickou silou od Bolun Machinery těžká zatížení, která jsou spojena s vysoce pevnými materiály?
Odpověď: Naše konstrukce lisů zahrnuje robustní ocelové svařované rámy a optimalizované vodicí systémy kluzných vedení, které absorbují rázovou energii. Využitím analýzy konečných prvků ve fázi návrhu zajišťuje společnost Zhejiang Bolun High-Precision Machinery Co., Ltd., že průhyb rámu je udržován na minimu a chrání jak mechanismus pohonu lisu, tak nástroje před poškozením při zpětném zatížení.
Otázka: Lze profil posuvného pohybu těchto lisů upravit tak, aby vyhovoval citlivým materiálům, jako je hliník?
Odpověď: Ano, poskytujeme modifikace mechanického pohonu, jako jsou spojovací systémy, které zpomalují rychlost posuvu během pracovní části zdvihu. Tento profil s řízenou rychlostí zabraňuje trhání hliníku a snižuje zpětné odpružení u vysokopevnostní oceli, což umožňuje světovým výrobcům využívat jedinou lisovací linku pro více typů materiálů.
Otázka: Jak snadno se elektrické lisy Bolun Machinery integrují s automatizovanými systémy podávání a přenosu?
Odpověď: Naše průmyslové mechanické lisy jsou navrženy s řídicími systémy s otevřenou architekturou a standardizovanými rozhraními. To umožňuje integraci s progresivními podavači matric, přenosovými systémy a robotickým zařízením pro manipulaci s díly, což podporuje výrobce při zavádění automatizovaných výrobních linek.
Otázka: Jaké funkce obsahují tyto lisy, aby se zabránilo předčasnému opotřebení při velkosériové výrobě?
Odpověď: Každý lis je vybaven automatickým mazacím systémem, který dodává přesné množství oleje do ozubených kol, ložisek a lišt. Naše systémy ochrany proti přetížení navíc okamžitě reagují na tonážní špičky a okamžitě zastaví posuv lisu, aby se zabránilo poškození vnitřních mechanických součástí.
Otázka: Nabízí Zhejiang Bolun High-Precision Machinery Co., Ltd. přizpůsobení pro konkrétní lisovací a tvarovací aplikace?
Odpověď: Poskytujeme kompletní služby v oblasti výzkumu a vývoje, designu a výroby pro přizpůsobení délky zdvihu, rozměrů podpěry a konfigurací tvarovacího polštáře. To zajišťuje, že strojní zařízení odpovídá jedinečným požadavkům výrobního prostředí a materiálových specifikací našich zákazníků.
Kontaktujte nás

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraveni začít?
Spojte se s námi

ještě dnes!
ZHEJIANG BOLUN
