Pokud plánujete vyrábět střední nebo malé kovové díly ve velkých objemech, zvolená metoda tváření rozhodne nejen o vašich nákladech na kus, ale také o rozměrové konzistenci, kterou dokážete udržet. Technologie tváření za studena se stala standardní cestou pro výrobu spojovacích prvků, pouzder, ozubených kol a automobilových komponentů, protože efektivněji využívá suroviny a zpevňuje díl bez tepelného zpracování. Klíčovým bodem je, že samotná technologie je jen tak dobrá, jak dobrý je tisk, který ji nese. V odstavcích níže vysvětlujeme, co vlastně tváření za studena obnáší, kde má smysl a na co si dát pozor při výběru lisu pro kování za studena.
Tváření za studena je kovoobráběcí proces, který plasticky deformuje kov při pokojové teplotě nebo teplotě blízké okolní teplotě pomocí matric a razníků. Na rozdíl od kování za tepla zde není žádný krok ohřevu, takže si kov zachovává svou původní strukturu zrna a zároveň získává pevnost zpevňováním. Metoda se používá k výrobě dílů z drátu, tyčového materiálu nebo polotovarů, obvykle ve vícepolohových lisech, které kombinují operace řezání, vytlačování a pěchování v jednom cyklu.
Termín „tvarování za studena“ se někdy překrývá s „kováním za studena“ a „hlavním za studena“, v závislosti na aplikaci a oblasti. V praxi zahrnuje tváření za studena širokou skupinu procesů, kdy se obrobek pohybuje řadou nástrojů, aby dosáhl konečného tvaru. Společným závitem je, že k veškeré deformaci dochází pod teplotou rekrystalizace materiálu, což dává hotovému dílu lepší rozměrovou přesnost a hladší povrch než tváření za tepla.
Pro výrobce je samozřejmou přitažlivostí schopnost přeměnit jednoduchou surovinu na složité díly s minimálním odpadem. Proces lze automatizovat na speciálních tvářecích lisech a je zvláště účinný pro symetrické díly, jako jsou čepy, hřídele, matice, šrouby a objímky.
Tváření za studena je sled řízených deformačních kroků. Materiál se ostříhá na délku a poté se umístí do matrice, kde jej tvaruje jedna nebo více nástrojových stanic. Základní deformační režimy jsou:
Každý režim deformace vytváří jiný profil zatížení. Vytlačování dopředu vyžaduje vysokou axiální sílu, zatímco vytlačování dozadu vyžaduje robustní rám, který odolá reakčním silám. Pěchování může způsobit náhlé boční zatížení, které může poškodit lehce stavěný lis. Proto musí být stroj vybraný pro tváření za studena tuhý, stabilní a schopný dodávat opakovatelnou sílu během celého zdvihu.
Ne každý kov lze úspěšně tvarovat za studena. Materiál musí mít dostatečnou tažnost, aby se mohl deformovat bez praskání, a lis musí být dimenzován tak, aby zvládl tokové napětí zvolené slitiny. Mezi běžné materiály pro tváření za studena patří:
| Materiál | Typické vlastnosti | Úvahy o tváření za studena |
|---|---|---|
| Nízkouhlíková ocel | Vysoká tažnost, snadná zpracovatelnost, dobrá povrchová úprava | Vhodné pro velkoobjemové spojovací prvky a malé díly |
| Legovaná ocel | Vyšší pevnost po mechanickém zpevnění, dobrá houževnatost | Vyžaduje vyšší lisovací tonáž a pečlivější konstrukci nástrojů |
| Nerezová ocel | Odolný proti korozi, práce rychle tvrdne | Je zapotřebí vyšší síla, opotřebení nástrojů může být značné |
| Měď a mosaz | Výborná tvarovatelnost, dobrá elektrická vodivost | Nízké požadavky na sílu, vhodné pro elektrické komponenty |
| hliník | Lehký, dobrá odolnost proti korozi | Vyžaduje pečlivé mazání a kontrolu povrchu |
Když porovnáváte vlastnosti materiálu, pamatujte, že lis musí poskytovat dostatečně tuhou vůli a tuhost rámu, aby se zabránilo průhybu. Průhyb v rámu může změnit malou změnu průřezu na vyřazený díl.
Tváření za studena může snížit výrobní náklady a zlepšit kvalitu produktu způsoby, které obrábění nebo kování za tepla nemohou. Hlavní výhody jsou:
V praxi jsou často rozhodujícím faktorem celkové náklady na součást spíše než cena stroje. Mírně vyšší investici do lisu lze rychle ospravedlnit úsporou materiálu, práce a dokončovacích operací.
Tváření za studena není univerzální řešení. Nejlépe to funguje u dílů, které jsou zhruba symetrické a mají střední složitost. S rostoucím deformačním poměrem roste i potřebná síla a napětí působící na nástroj. Některá důležitá rizika, která je třeba pochopit:
Tato rizika jsou zvládnutelná, když začnete s lisem, který je konstruován pro zatížení tvářením za studena, spíše než s univerzálním elektrickým lisem, který překračuje rámec svého návrhu.
Lis je srdcem každé tvářecí buňky za studena. V aplikacích kování za studena je často upřednostňován mechanický lis kloubového typu, protože kloubové spojení vytváří pomalejší a lépe ovladatelnou sílu v blízkosti spodní části zdvihu. To umožňuje materiálu zcela vyplnit dutinu matrice při zachování vyváženého zdvihu. Například, BLKP400 všestranný za studena kovací kolenový lis nabízí vyvážený zdvih pro aplikace, které vyžadují přesnost a opakovatelnost bez obětování výkonu.
 BLKP-400 Všestranný kolébkový lis pro kování za studena s vyváženým zdvihem Tento 4000 kN kloubový lis nabízí vyvážený zdvih pro přesné kování za studena, s flexibilními možnostmi zdvihu a pracovním stolem 550 × 660 mm, vhodným pro pěchování, ražení a klížení v sestavách s více stanicemi. Zobrazit produkt →
Při hodnocení stroje začněte s požadovanou tonáží. Kovací síly za studena mohou být několikanásobně vyšší než u srovnatelného lisování. Lis, který je dimenzován pouze na vypočítané zatížení, může selhat v okamžiku plné deformace, protože vrchol zatížení je náhlý a krátký. Potřebujete polštář rezervní kapacity. V tom je robustní rám a dobře navržený přepínací mechanismus skutečný rozdíl. Pro vyšší deformační práce je Robustní vysokodeformační lis pro kování za studena BLKP650 je stavěn pro velké deformační poměry a pomáhá udržovat stabilní silokřivky i v náročných výrobních sériích.
 BLKP-650 Robustní kloubový lis pro kování za studena s vysokou deformací S kapacitou 6500 kN a zdvihem 8 mm je tento lis navržen pro těžké deformační a tlustoměrné součásti, vyznačuje se vysoce pevným rámem a integrovaným vyhazovacím systémem pro spolehlivou výrobu. Zobrazit produkt →
Pochopení rozdílu mezi lisem pro kování za studena a obecným lisem vás může zachránit před nákladnou chybou. Pokud si chcete rychle osvěžit základy, můžete si přečíst náš článek na co je lisovací stroj pro kování za studena . Tato příručka vysvětluje strukturální a hnací rozdíly srozumitelným jazykem. S tímto pozadím můžete klást lepší otázky při porovnávání nabídek od různých dodavatelů.
Tváření za studena se používá v mnoha odvětvích. Automobiloví výrobci na něj spoléhají u spojovacích prvků, hřídelí a polotovarů kulových čepů. Elektrotechnický a elektronický průmysl používá tvarování za studena pro svorky, konektory a zásuvky. Hardware a konstrukční aplikace zahrnují panty, kotvy a přesné kolíky. V každém případě je společný závit potřeba velkého objemu pro konzistentní geometrii a strukturální integritu.
Zajištění kvality začíná u samotného lisovacího systému. Opotřebení matrice mění profil síly v průběhu času, takže je důležité sledovat zatížení a zdvih na každé stanici. Mnoho moderních buněk pro tváření za studena obsahuje optické měřicí systémy, které kontrolují rozměry na základě vzorku bez zpomalení výroby. Čím stabilnější je lis, tím déle zůstane nástroj v toleranci a tím menší je pravděpodobnost, že vytvoříte šrot.
U ultravysokotonážních úloh tváření za studena je tlak na rám a zápustku silný. To je důvod, proč těžké modely jako BLKP850 průmyslový vysoce výkonný lis pro kování za studena existovat. Tato třída zařízení je určena pro součásti, které vyžadují vysoké deformační síly při zachování dostatečné stability lože, aby bylo možné udržet úzké tolerance v dlouhém výrobním horizontu.
 BLKP-850 Průmyslový pevný lis na kování za studena pro velké zatížení Lis pro velké zatížení 8500 kN s ultra pevným rámem a 180 mm zesíleným kolébkou zachovává stabilitu při vysokém zatížení, ideální pro náročné kování automobilových a strojních součástí. Zobrazit produkt →
Technologie tváření za studena nabízí jasnou cestu k nižším nákladům a vyšší pevnosti pro správnou rodinu součástí. Proces však závisí na stroji, který je účelově vyroben pro zatížení, které uvidí. Než se rozhodnete pro specifikaci, ověřte tuhost rámu stroje, rozsah nastavení zdvihu a dostupnou tonáž pro skutečný objem součásti. Pokud váš projekt zahrnuje nestandardní rozměry nebo jedinečné sekvence deformací, může výrobce s vlastním týmem návrhářů často poskytnout vlastní řešení. Nejúčinnějším dalším krokem je poslat výkresy dílu spolehlivému dodavateli lisu a vyžádat si posouzení proveditelnosti s výpočty síly a cenovou nabídkou.


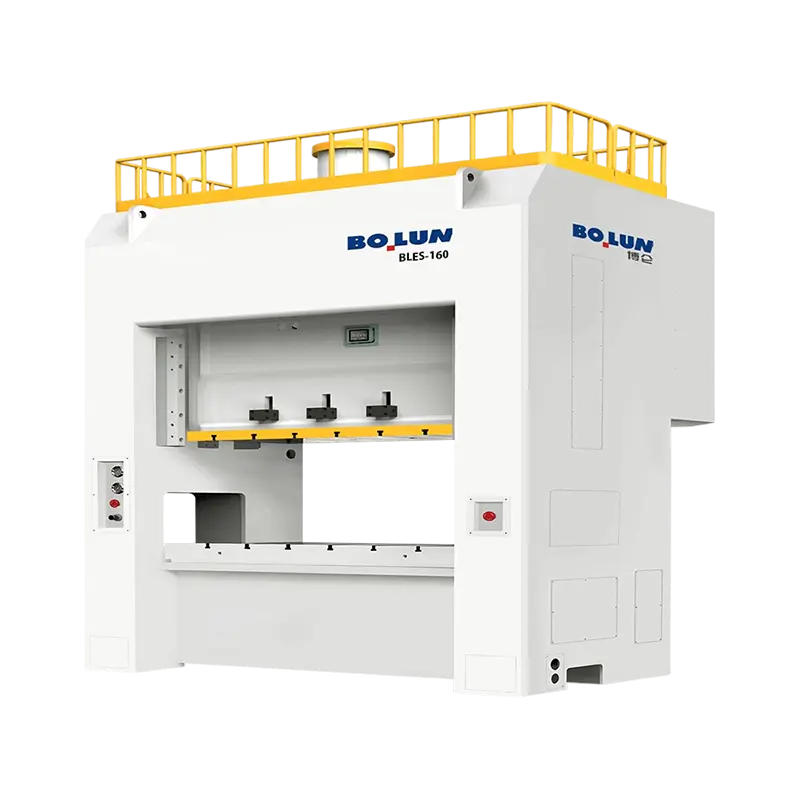
Výrobní manažer vejde na technickou poradu se hromadou výkresů pro velkoob...
Krátká odpověď: Jaký typ rámu vyhovuje vaší práci An ote...
Výrobní manažer v továrně na výrobu kovových součástek střední velikosti n...
Závod na spojovací materiál v Taizhou obdrží požadavek od dodavatele autom...
Nástrojový inženýr uvádí nový program držáků a specifikuje 160tunový lis. ...
Co je to Power Press? A elektrický lis – také nazývaný lisovac...
Kontaktujte nás

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

č. 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, Čína
Připraven začít?
Get in Touch

Teď!
ZHEJIANG BOLUN

